- Deo koji je projektovan za glodanje ili livenje retko koristi ono što 3D štampa zaista može. Najveća dobit dolazi kad se oblik izvede iz uslova rada dela, a ne iz njegovog postojećeg oblika.
- Na pet tipičnih zadataka iz industrije proračun je dao nosač motora lakši za 71 odsto, razvodnik od tri dela u jednom, prst hvataljke lakši za 82 odsto i dva kalupa sa ciklusom kraćim za 22 odsto.
- Ovo su demonstracioni proračuni, ne delovi klijenata. Nezavisna provera proračunom je u toku, a količine i cene u primerima su pretpostavke.
Polazna tačka su uslovi rada, ne postojeći oblik
Kod klasičnog prelaska na 3D štampu deo se uzme kakav jeste i samo se odštampa. Tako se plati skuplja tehnologija, a ne dobije ništa što ona donosi. Drugi pristup polazi od pitanja šta deo mora da izdrži: opterećenja, pritiske, temperature, mesta na koja se pričvršćuje i prostor u koji mora da stane. Iz tih uslova proračun izvodi oblik, unutrašnje kanale i materijal.
U praksi to daje četiri vrste rezultata:
- Lakši delovi iste nosivosti. Materijal ostaje samo tamo gde nosi opterećenje.
- Više delova u jedan. Sklop od bloka, čepova i zaptivki postaje jedan deo, sa glatkim kanalima umesto bušenih.
- Proizvodna i montažna pomagala od polimera. Prsti hvataljki, stezni elementi i šabloni se računaju za FDM štampu, sa uračunatom slabijom vezom između slojeva.
- Kalupi sa kanalima koji prate oblik. Kanal za vodu ide tik ispod površine, tamo gde bušilica ne može da stigne.
Šira slika ovih pristupa je u tekstovima Konsolidacija sklopova i Generativni dizajn u praksi. Ovde su konkretni brojevi.
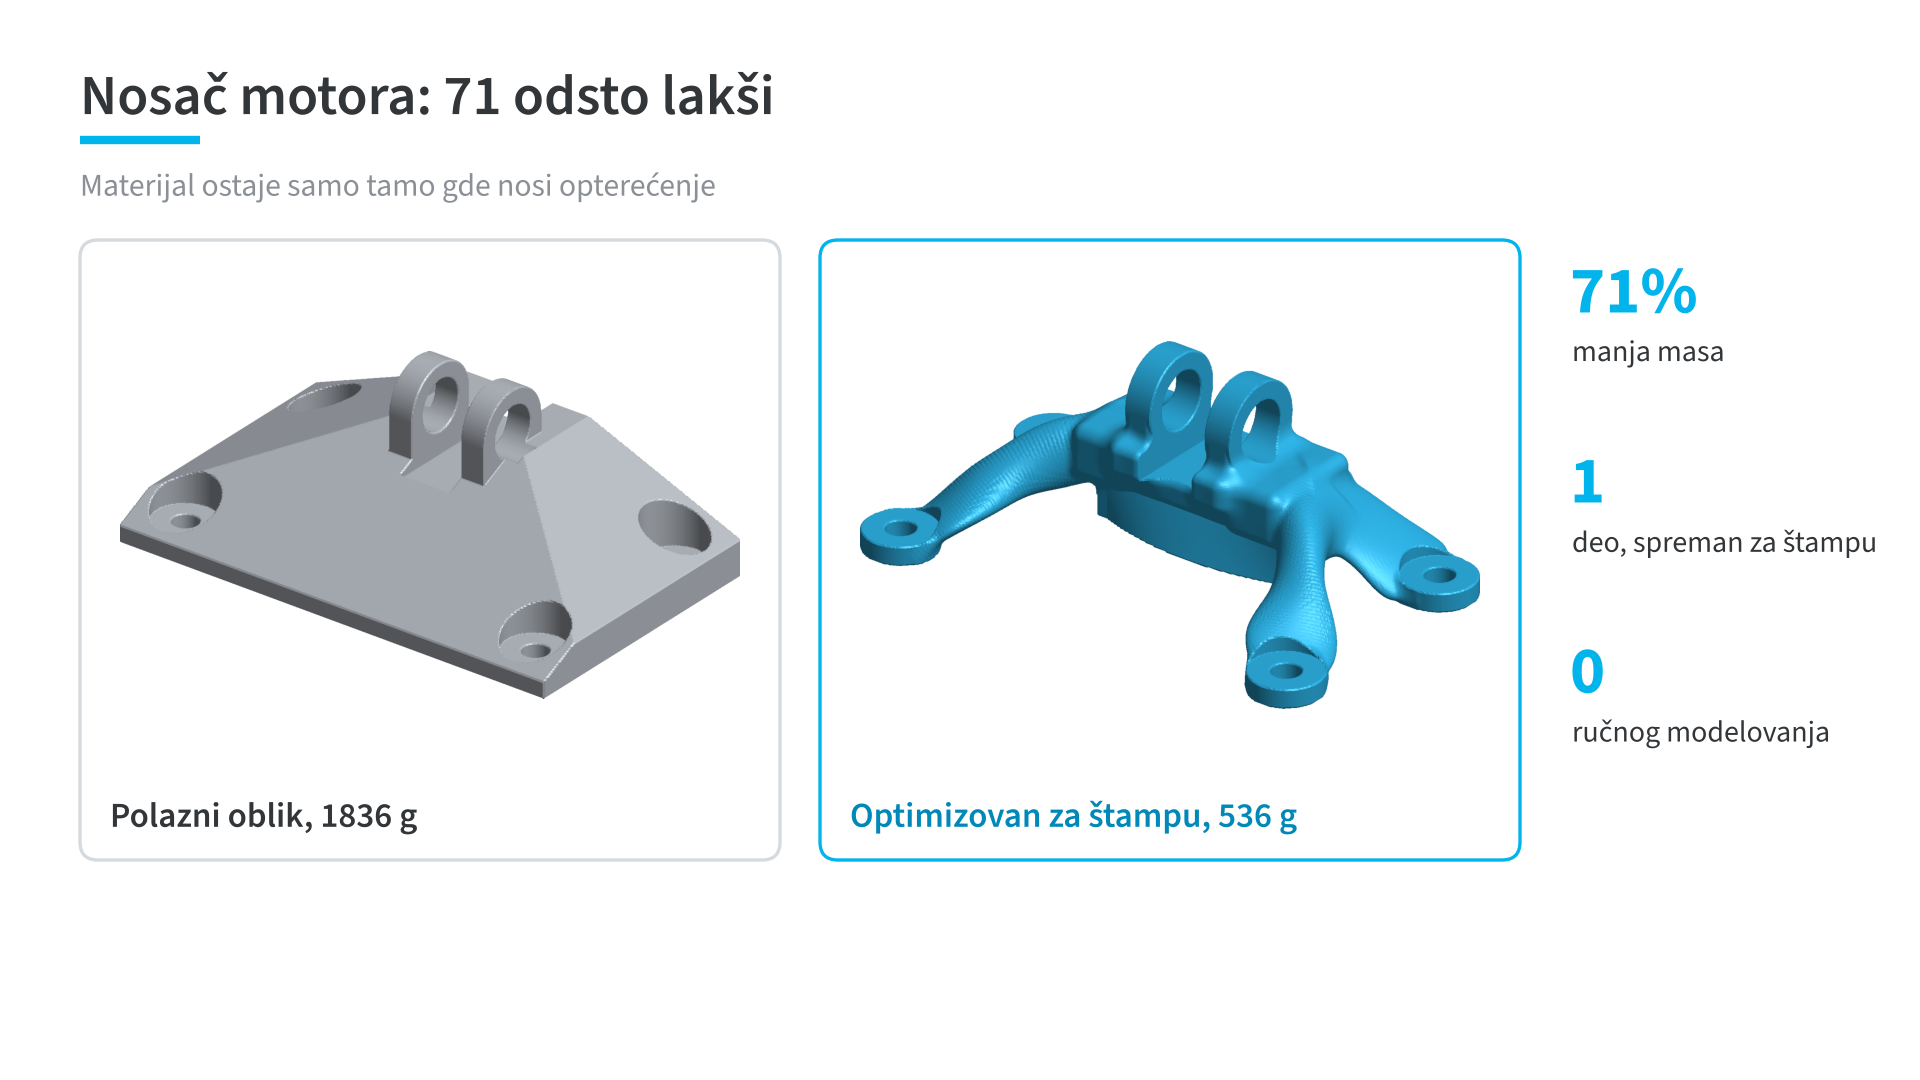
Nosač motora: materijal samo tamo gde nosi
Polazni nosač ima 1836 g. Posle optimizacije ima 536 g, za iste uslove rada, što je 71 odsto manje. Oblik je izveden iz proračuna, bez ručnog modelovanja, i spreman je za štampu.
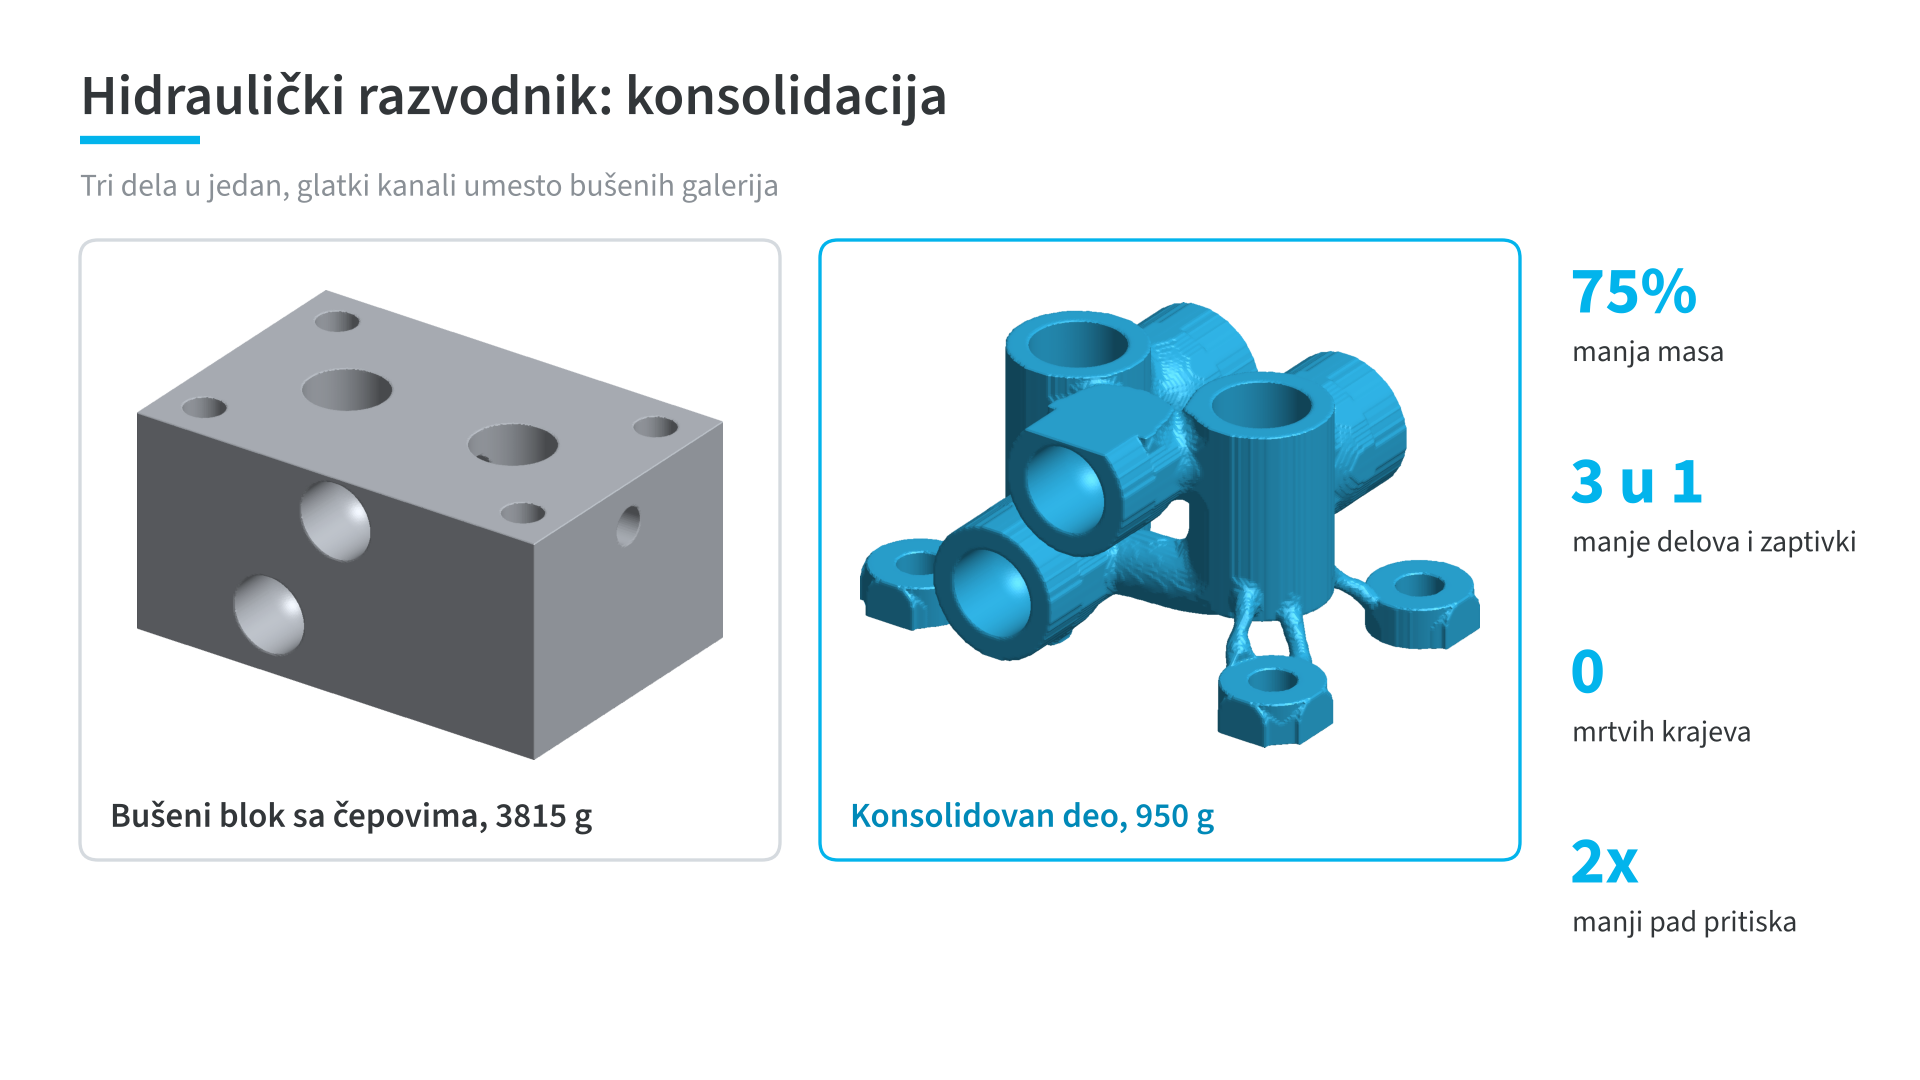
Hidraulički razvodnik: tri dela u jedan
Bušeni blok sa dva čepa, ukupno 3815 g, zamenjen je jednim štampanim delom od 950 g. Delova je jedan umesto tri, nema mrtvih krajeva u kanalima, a pad pritiska je dvostruko manji. Deo je proračunat na radni i na probni pritisak. Manje delova znači manje zaptivnih mesta, manje montaže i manje mesta gde nešto može da procuri.
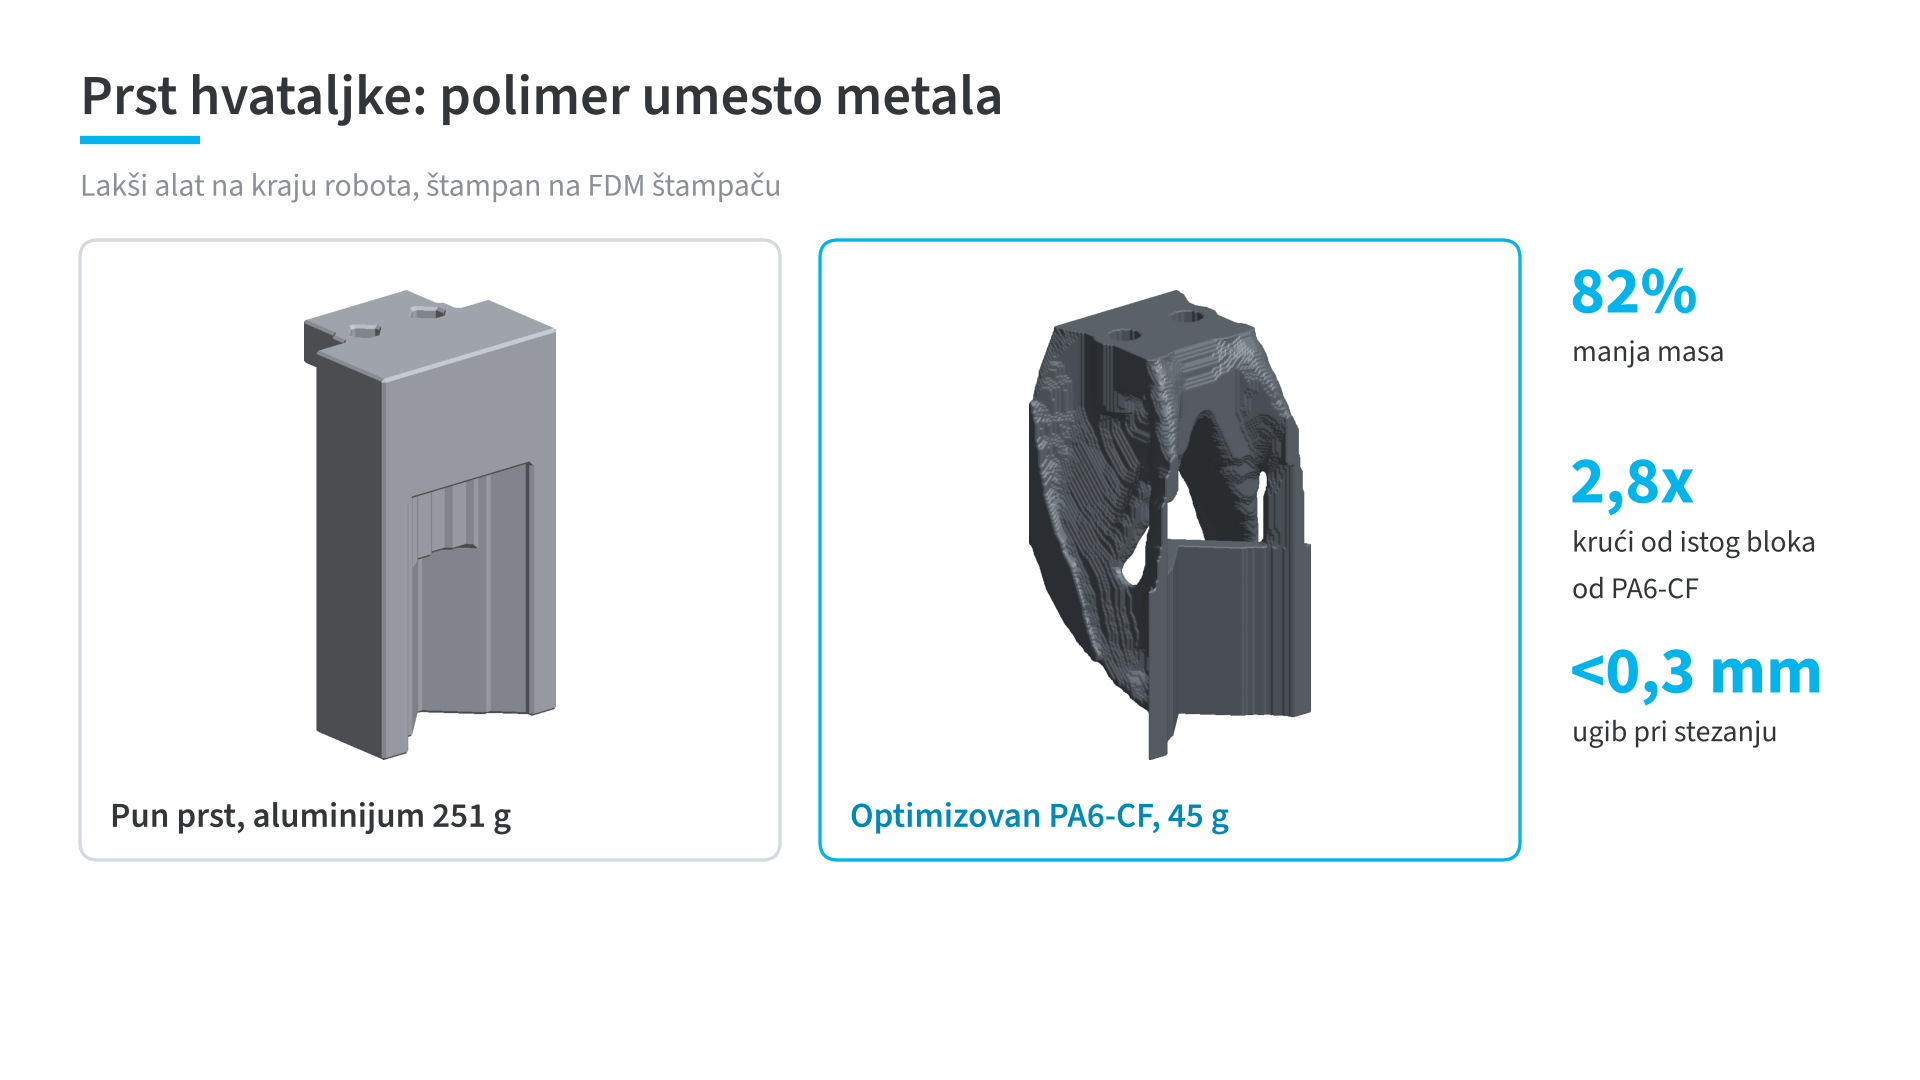
Prst hvataljke: polimer umesto aluminijuma
Pun prst od aluminijuma ima 251 g. Optimizovan prst od PA6-CF, štampan na FDM štampaču, ima 45 g, što je 82 odsto manje. Ugib pri stezanju ostaje ispod 0,3 mm, a prst je 2,8 puta krući od istog bloka od PA6-CF. Lakši alat na kraju robota znači manje opterećenje robota, a zamenski prst se odštampa za nekoliko sati.
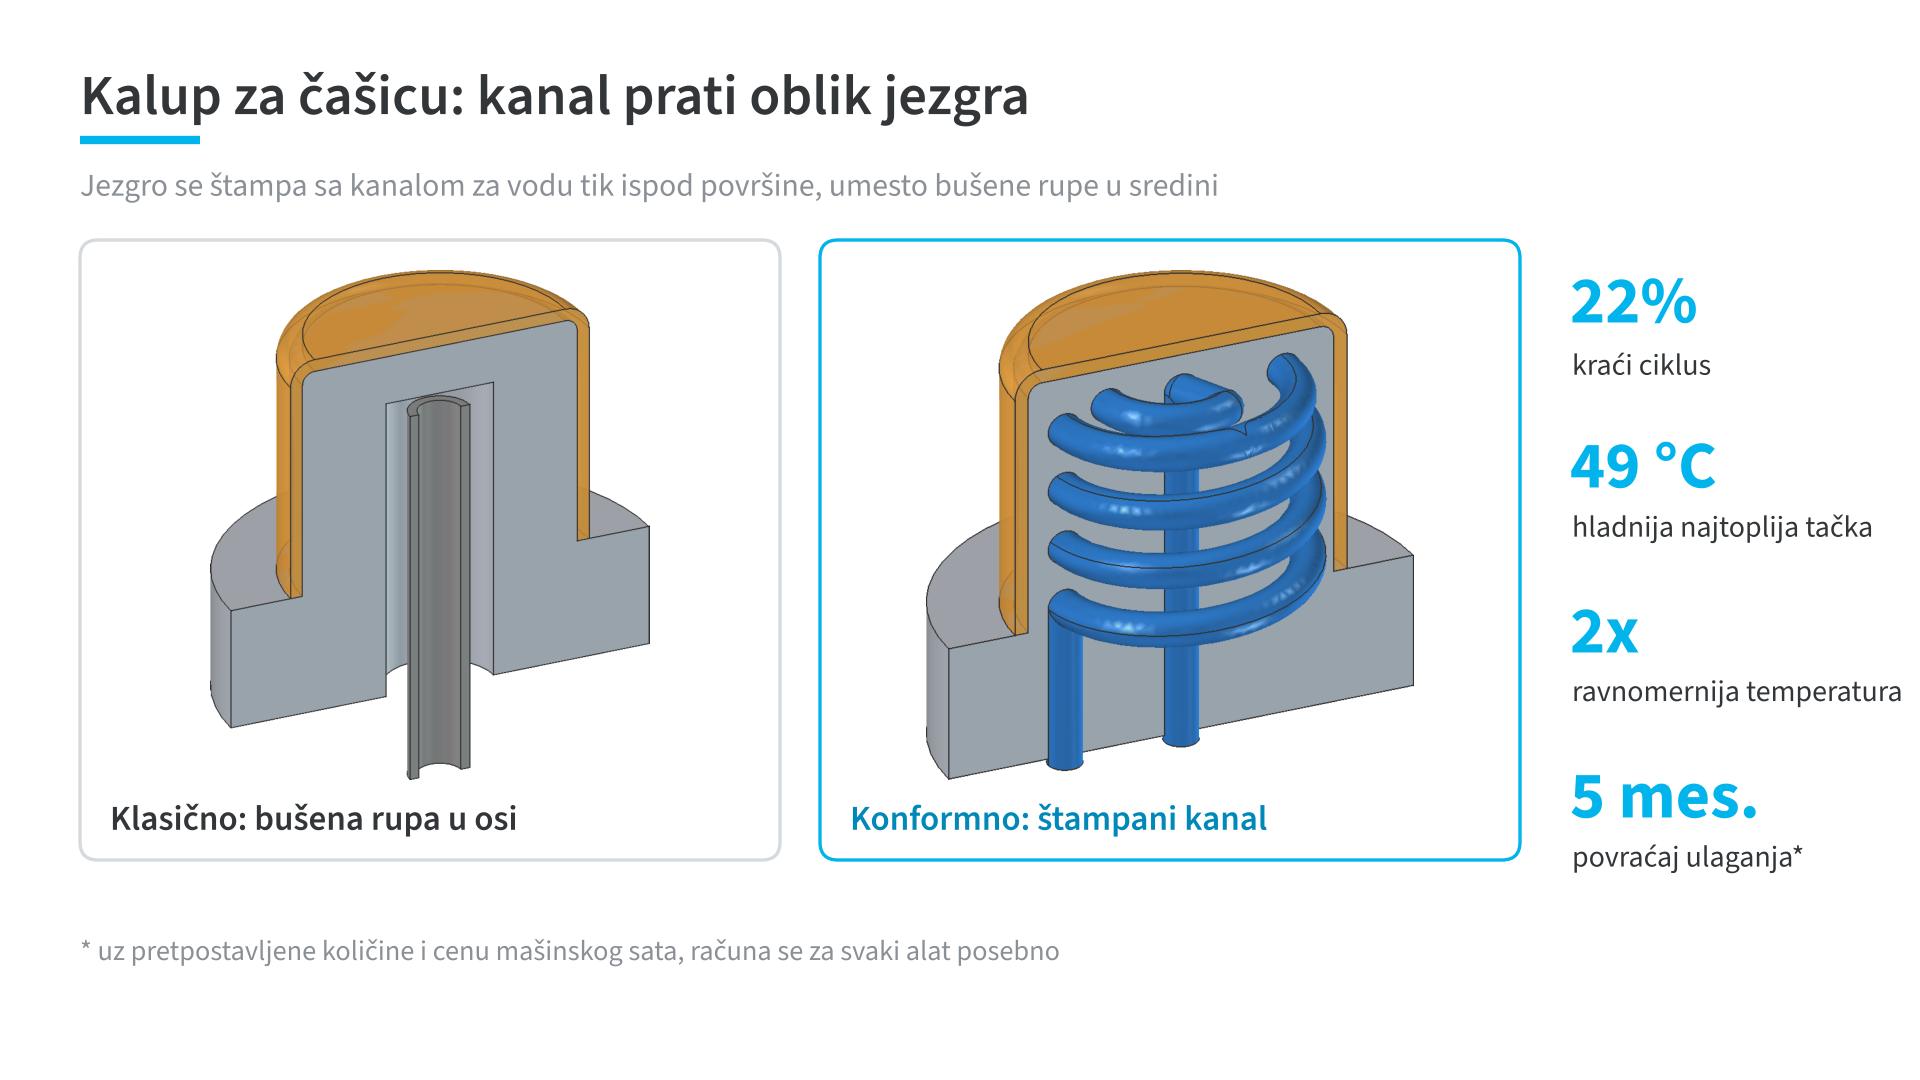
Kalup za čašicu: kanal koji prati oblik
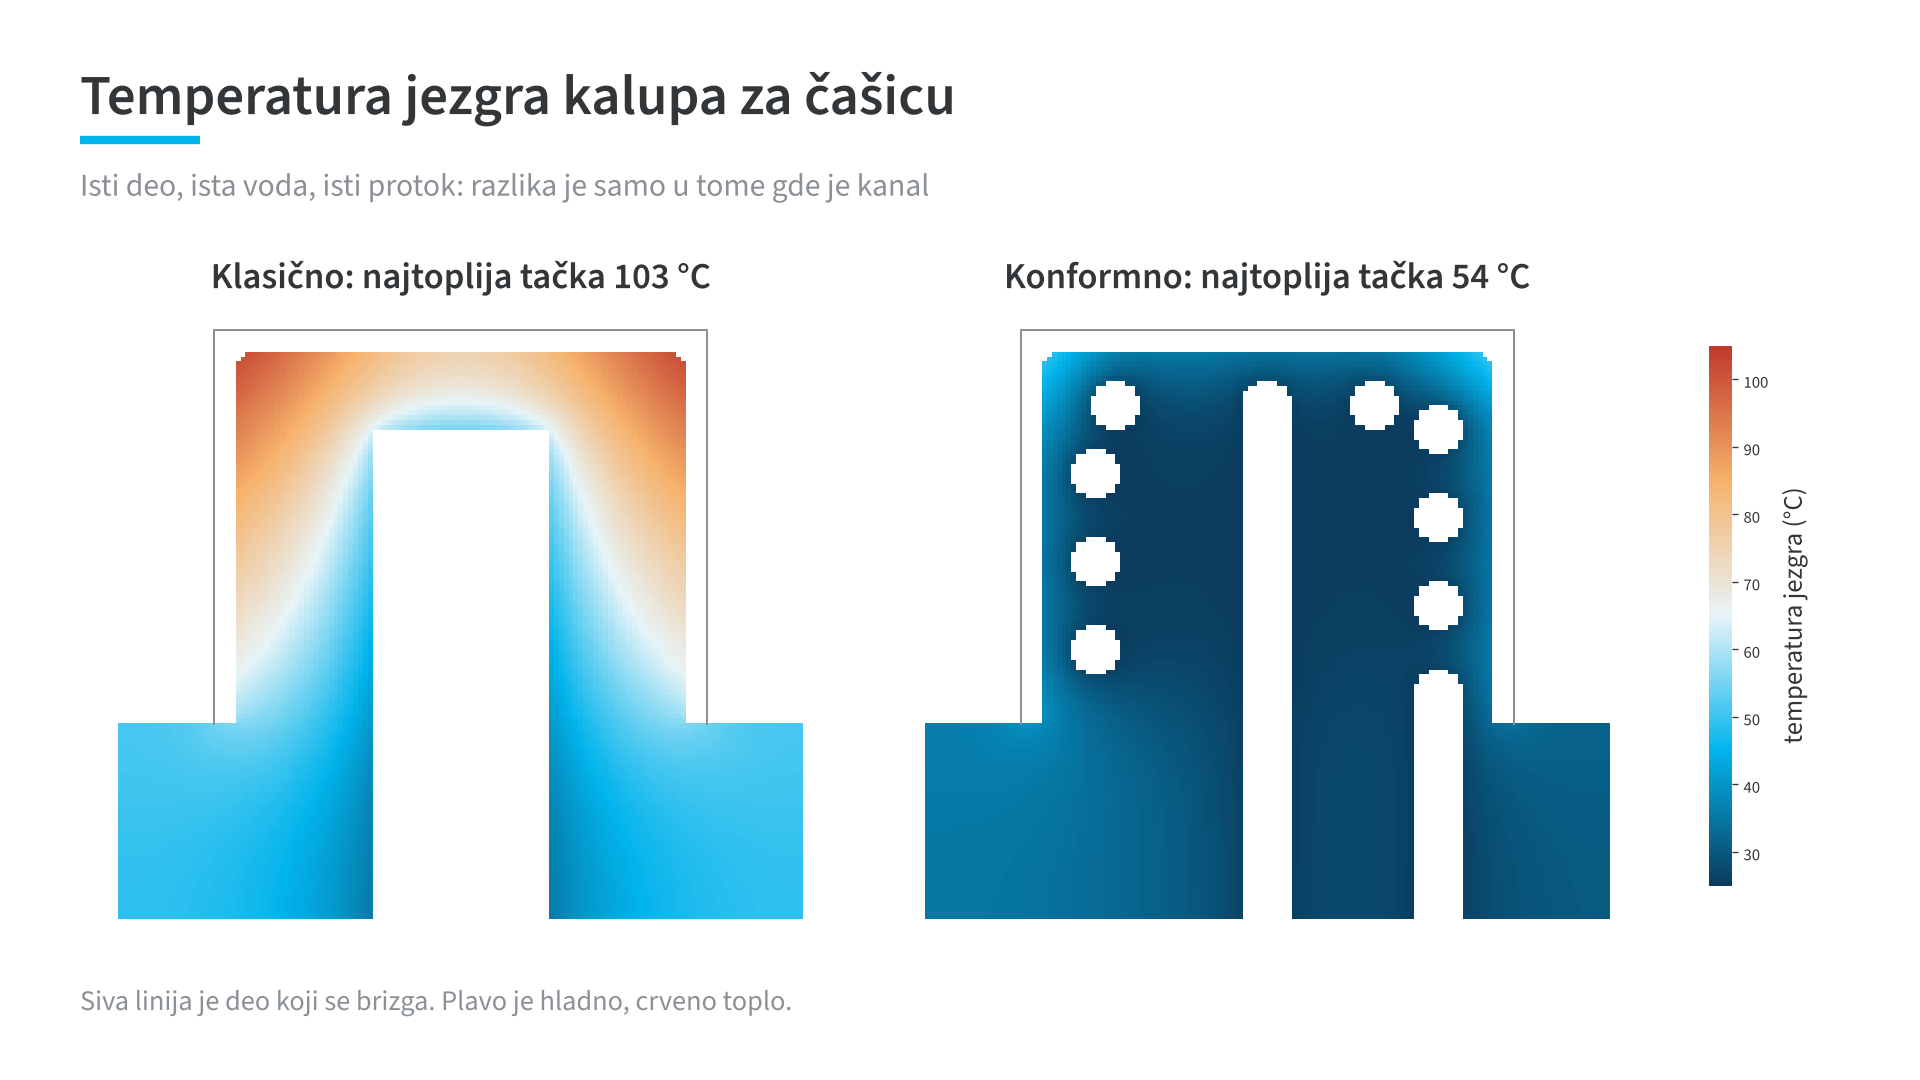
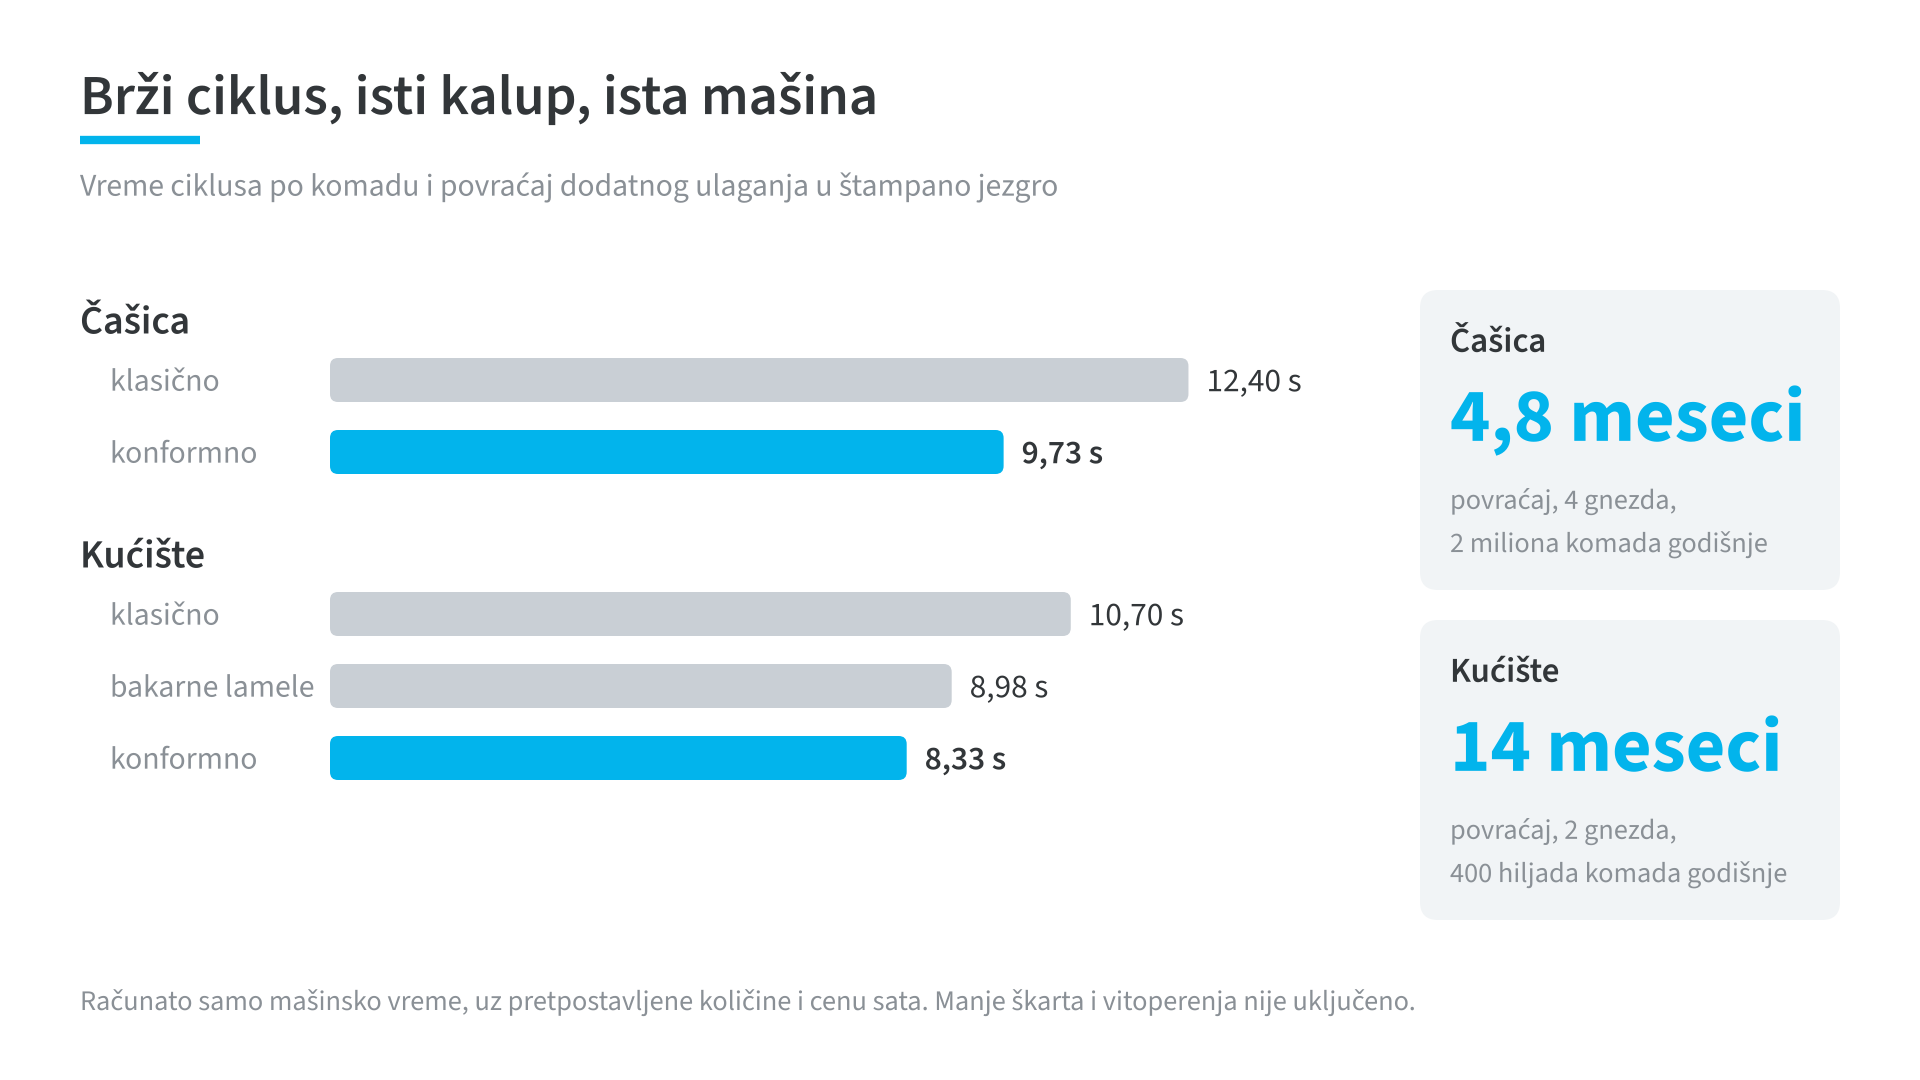
Umesto bušene rupe u osi jezgra, štampano jezgro ima spiralni kanal tik ispod površine. Najtoplija tačka jezgra je 49 °C hladnija, a ciklus je kraći za 22 odsto, sa 12,40 s na 9,73 s. Uz pretpostavljenih 2 miliona komada godišnje u kalupu sa 4 gnezda, dodatno ulaganje u štampano jezgro vraća se za oko pet meseci.
Kalup za kućište sa dubokim rebrima
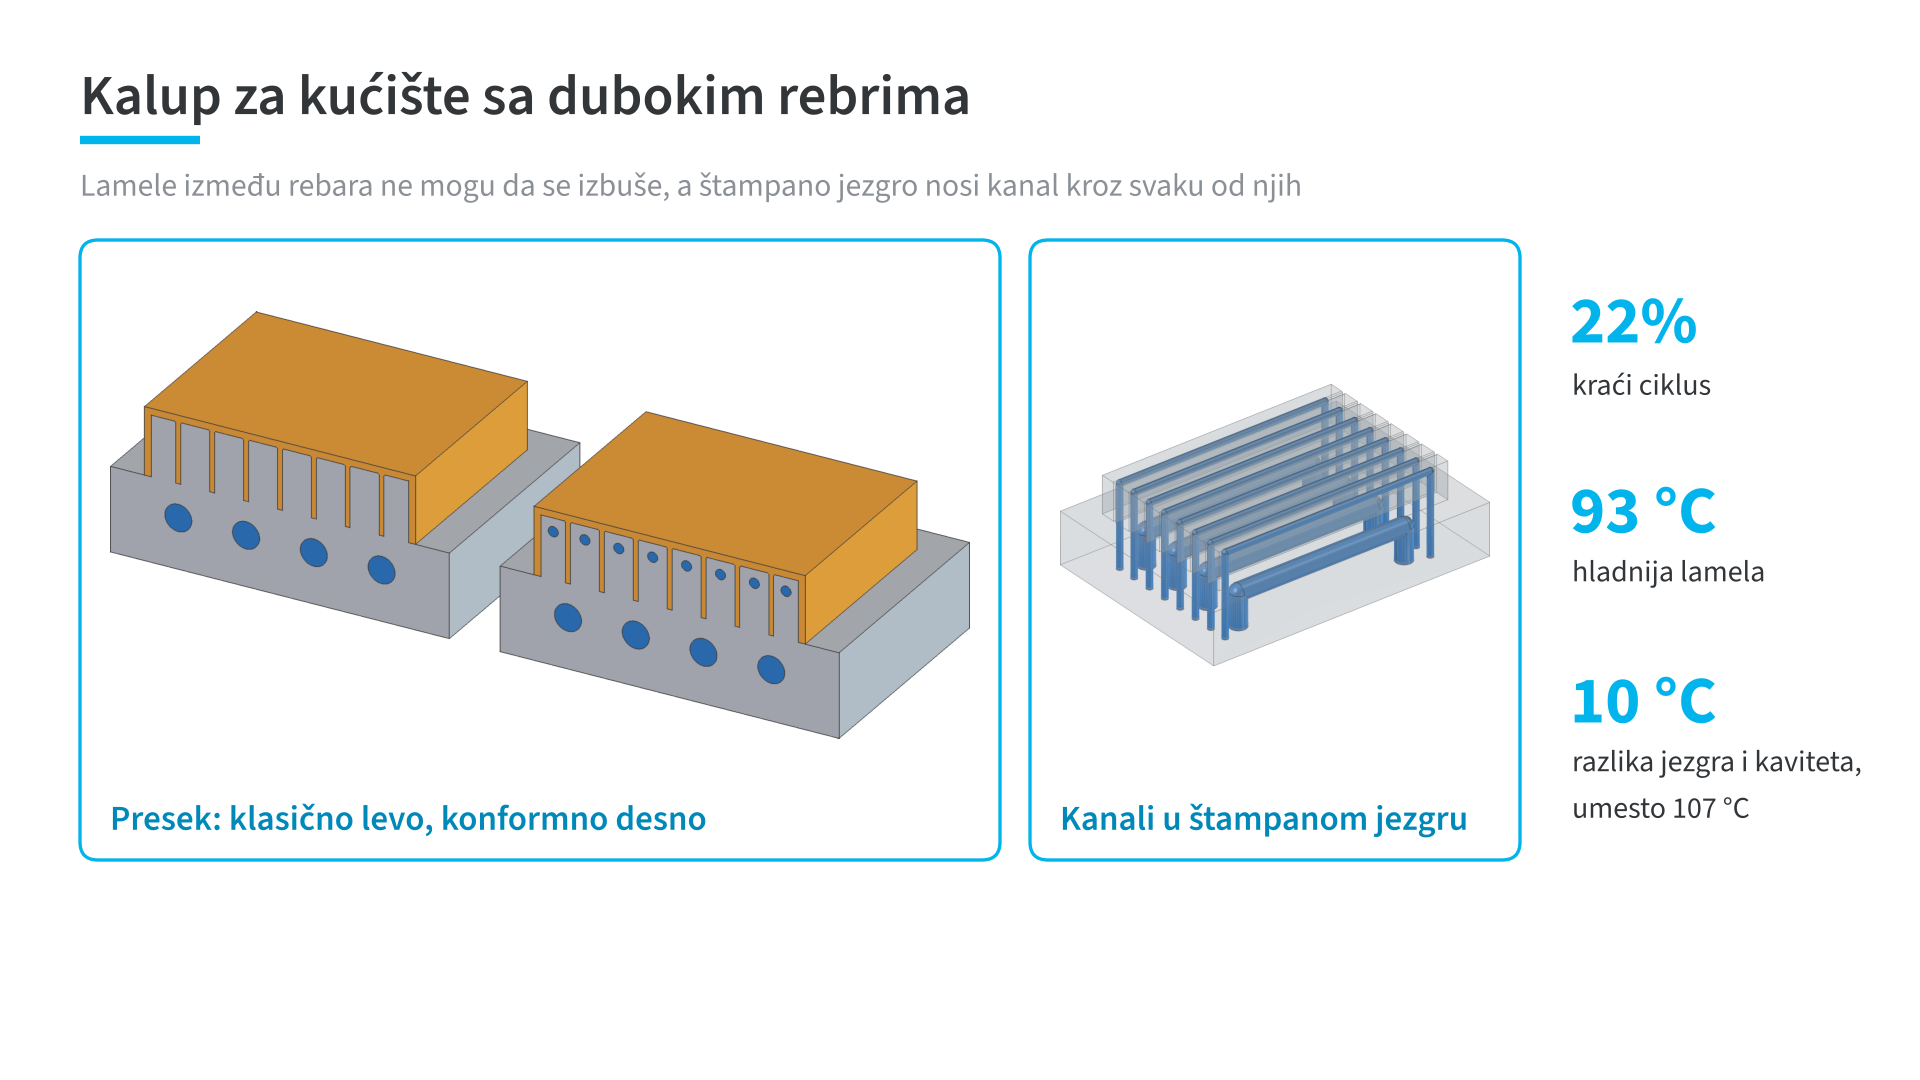
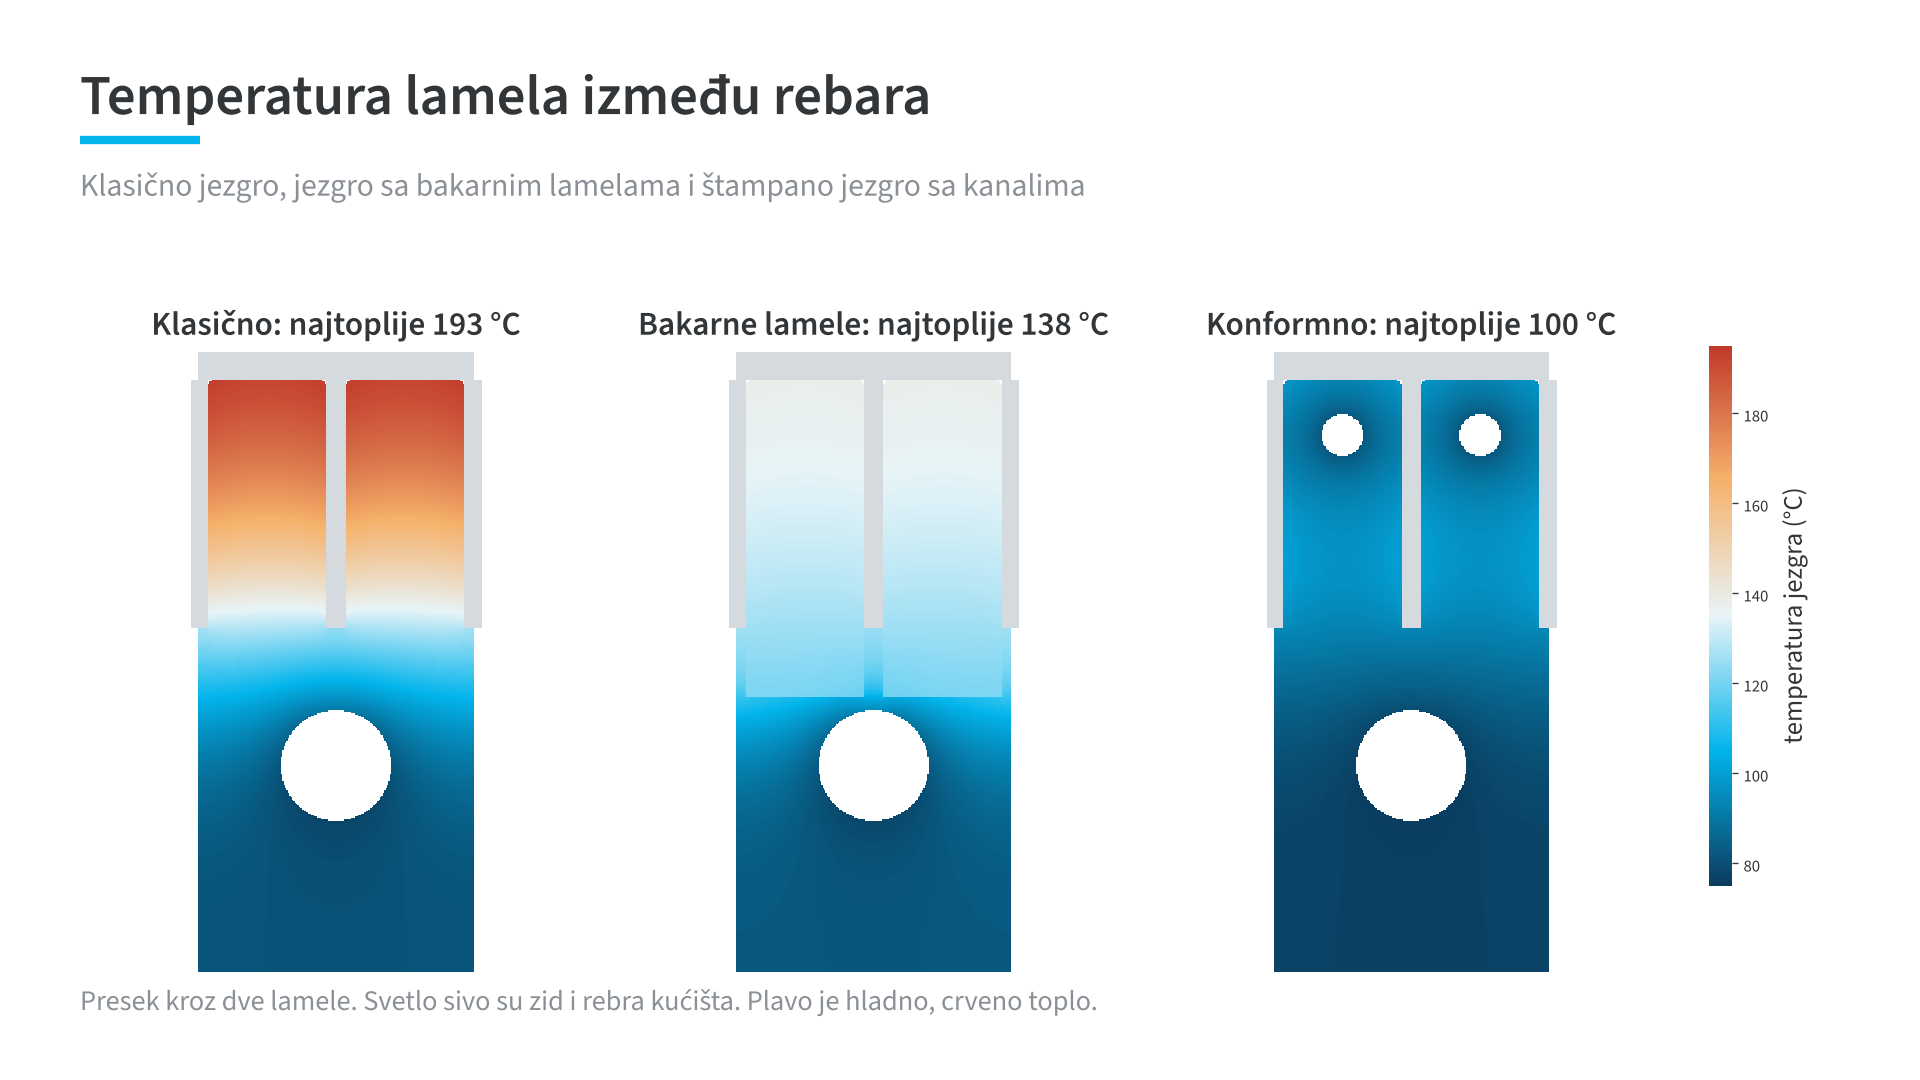
Lamele čelika između rebara ne mogu klasično da se izbuše, pa se pregrevaju do 193 °C. Štampano jezgro sa kanalom kroz svaku lamelu drži ih na 100 °C. Razlika između jezgra i spoljnog dela kalupa pada sa 107 °C na 10 °C, a ciklus je kraći za 22 odsto, sa 10,70 s na 8,33 s. Poredili smo i rešenje sa bakarnim lamelama. Ono je pomoglo, lamele su na 138 °C, ali manje od štampanog jezgra. Uz pretpostavljenih 400 hiljada komada godišnje u kalupu sa 2 gnezda, ulaganje se vraća za oko 14 meseci.
Šta ovi primeri znače, a šta ne
Ovo su demonstracioni proračuni na pet tipičnih delova, a ne delovi klijenata. Nezavisna provera proračunom je u toku, i tekst ću dopuniti kad bude gotova. Količine i cene su pretpostavke, a u računici isplativosti računato je samo mašinsko vreme. Manje škarta i manje vitoperenja nisu uključeni.
Najvažnije je šta primeri pokazuju: dobit ne dolazi od toga što se deo štampa, nego od toga što se oblik izvede iz uslova rada. Isti deo, samo prebačen u 3D štampu, uglavnom je skuplji i ništa bolji.
Gde dalje
Ako imate deo, sklop ili kalup za koji mislite da može bolje, krenite od analize proizvodnje. Optimizaciju oblika pripremam kao modul Dokimiona. Šta Dokimion radi danas, i kako se uklapa sa konsaltingom, opisao sam na posebnoj strani.