Food-contact status nije svojstvo materijala, nego svojstvo gotovog dela proizvedenog kroz proveren i dokumentovan proces. Sertifikat praha ili filamenta ne prenosi se automatski na odštampan deo, jer geometrija, hrapavost površine, postprocesiranje i način čišćenja određuju da li iz dela nešto migrira u hranu. Najčešća greška u industriji je poistovećivanje biokompatibilnosti (USP Class VI, ISO 10993) sa food-contact usklađenošću (FDA 21 CFR 177, EU 10/2011), a to su dva različita standarda sa različitim testovima i granicama. Postojeća regulativa je namerno neutralna na proizvodni proces, ocenjuje gotov materijal i deo, ne način na koji je nastao, pa aditivna proizvodnja još nema posebnu smernicu, a ne postoji ni nezavisan, recenziran skup podataka o migraciji iz samih 3D štampanih delova. Stvarna upotreba je realna, ali nišna, pretežno alati, prihvati i linijske komponente, ne masovna proizvodnja delova u trajnom direktnom kontaktu sa hranom.
Zašto ova tema zaslužuje ozbiljan tekst
U poslednjih godinu dana pojavilo se više najava o sertifikovanim food-contact materijalima i radnim tokovima za 3D štampu, od SLS poliamida do silikona i FDM filamenata. Većina tih najava dolazi od proizvođača opreme i firmi koje se bave uslužnom proizvodnjom. To samo po sebi nije problem, ali čitalac koji razmatra 3D štampan deo za liniju u prehrambenoj industriji retko dobija odgovor na tri pitanja koja stvarno odlučuju, šta je tačno sertifikovano, po kom standardu, i da li se to odnosi na materijal ili na gotov deo. Ovaj tekst pokušava da odgovori na sva tri, bez favorizovanja bilo kog proizvođača.
Regulatorni okvir, ukratko i bez ulepšavanja
U Sjedinjenim Državama food-contact materijale reguliše FDA kroz 21 CFR deo 177, gde su za nas najvažnije odredbe 177.1500 (najlonske smole, dakle PA11 i PA12) i 177.2600 (guma i silikon). Bitno je razumeti da FDA ne "odobrava" materijal u smislu izdavanja sertifikata, već proizvođač ili dobavljač deklariše usklađenost, po potrebi kroz Food Contact Notification proces. Paralelno postoji NSF/ANSI 51, standard za materijale opreme za hranu u komercijalnom okruženju, koji je za opremu i alate relevantniji od same FDA odredbe za polimer, jer ocenjuje deo u kontekstu upotrebe, ne samo sastav materijala.
U Evropskoj uniji okvir čine Uredba 1935/2004 (opšti okvir za sve materijale u kontaktu sa hranom), Uredba 10/2011 (specifično za plastiku) i Uredba 2023/2006 o dobroj proizvođačkoj praksi. Za plastiku je obavezna Deklaracija o usklađenosti, i to je dokument koji čitalac treba da traži od dobavljača, ne opšti "sertifikat".
Uredba 10/2011 daje i konkretne brojeve, i vredi ih zapamtiti jer svaku tvrdnju o "food grade" materijalu možete da uporedite baš sa njima. Ukupna migracija ne sme preći 10 mg po kvadratnom decimetru površine u kontaktu sa hranom, što odgovara 60 mg po kilogramu hrane. Za poliamide je posebno važna granica za primarne aromatične amine, koji nastaju iz određenih pigmenata, zbir ne sme preći 0,01 mg po kilogramu, a pojedinačni listirani amini ne smeju biti detektabilni iznad 0,002 mg po kilogramu. Ovo je razlog zašto obojeni najlonski delovi, uključujući plave "food grade" varijante, zahtevaju poseban test migracije, a ne samo sertifikat osnovnog praha.
Najčešća zabuna, biokompatibilno nije isto što i food-contact
Ovo je verovatno najvažniji deo teksta. USP Class VI i ISO 10993 su standardi biokompatibilnosti, ocenjuju kako tkivo, koža ili organizam reaguju na materijal. Testovi su citotoksičnost, senzibilizacija, iritacija, sistemska toksičnost, implantacija. Namenjeni su medicinskim uređajima. FDA 21 CFR 177 i EU 10/2011 ocenjuju nešto sasvim drugo, koliko supstanci migrira iz materijala u hranu, pod definisanim simulantima hrane (na primer 3 posto sirćetna kiselina za kiselu hranu, biljno ulje za masnu, 10 do 50 posto etanol za alkoholnu), na definisanim temperaturama i vremenima izloženosti.
Materijal može zadovoljiti jedan standard i pasti na drugom, u oba smera. Nezavisne laboratorije i sami dobavljači silikona i medicinskih polimera to eksplicitno navode kao čestu grešku kupaca.
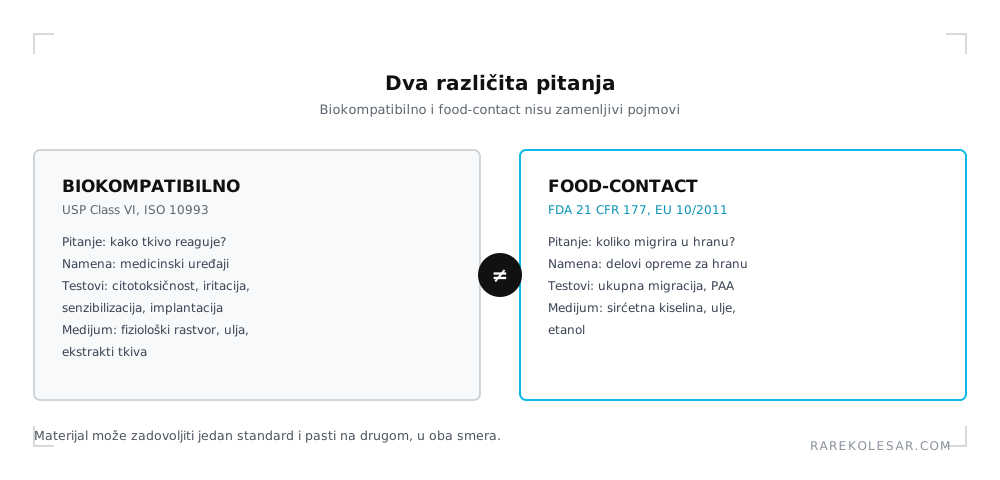
Konkretan primer iz AM sveta. Standardni PA12 za HP Multi Jet Fusion sertifikovan je kao biokompatibilan po USP Class I do VI, dakle za kontakt sa kožom, ne sa hranom. Za stvarnu food-contact primenu na istim mašinama postoji poseban materijal, Evonik VESTOSINT 3D Z2773, FDA usklađen specifično za kontakt sa hranom. Isti proizvođač mašine, dva različita materijala, dva različita statusa, a u ponudi mnogih uslužnih proizvođača ta razlika se gubi jer se oba pominju kao "biocompatible" u istom dahu sa food primenama.
Vredi istaći da najoštrija upozorenja u ovom smeru ne dolaze od regulatora, nego od samih proizvođača SLS opreme. Sinterit, poljski proizvođač SLS štampača, na sopstvenom sajtu piše da PA12 može biti food safe kao materijal, ali da 3D štampan PA12 deo nije automatski food safe, i da se sertifikacija po pravilu odnosi na sirovi prah, ne na odštampan deo. Nezavisni industrijski komentatori formulišu isto pravilo još kraće, bezbednost hrane ne može se pretpostaviti za biokompatibilan dentalni resin, a biokompatibilnost se ne može pretpostaviti za food grade poliamid.
Zone kontakta, okvir koji rešava pola nesporazuma
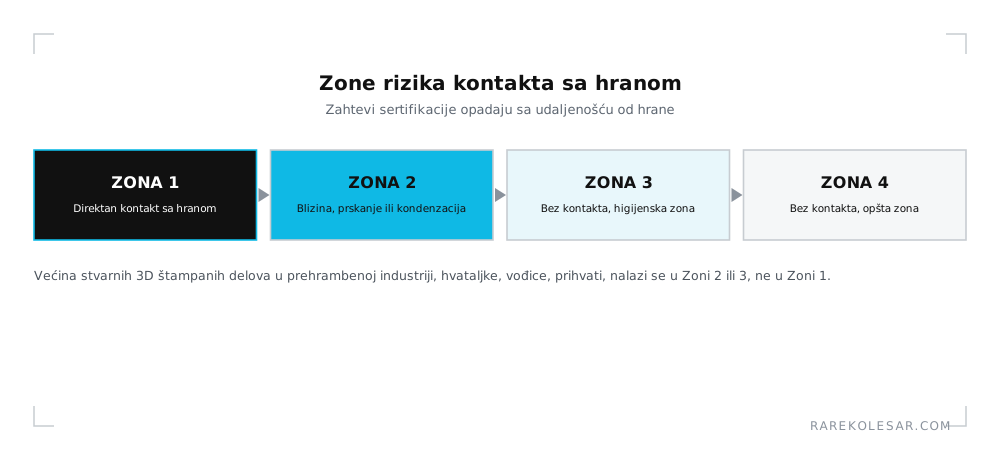
Prehrambena industrija odavno koristi podelu na zone. Zona 1 je direktan kontakt sa hranom, Zona 2 je neposredna blizina gde deo može doći u kontakt sa hranom pri prskanju ili kondenzaciji, Zone 3 i 4 su bez direktnog kontakta, ali i dalje pod higijenskim zahtevima za čišćenje i otpornost na sredstva za dezinfekciju.
Ova podela je važna jer većina realnih primena 3D štampe u prehrambenoj industriji uopšte nije u Zoni 1. Hvataljke, vođice, gurači, prihvati i zamenski delovi linije najčešće su u Zoni 2 ili 3, gde su zahtevi drugačiji, često ostvarivi, i gde AM ima najviše smisla zbog malih serija i prilagođene geometrije. Pre nego što se uopšte postavi pitanje sertifikacije, treba postaviti pitanje zone.
Polimeri, dva pristupa istom problemu
Sertifikacija samo materijala. Više dobavljača nudi prah ili filament sa dokumentacijom o usklađenosti sa FDA odredbom ili EU 10/2011, bez definisanog postprocesiranja. Primeri su Sculpteo PA12 Blue, Oceanz PA12 Food Grade sa deklaracijom po 1935/2004, FABULOUS BLUECARE linija distribuirana kroz Farsoon, BASF Ultrasint PA11 sa food-contact dokumentacijom dostupnom preko uslužne proizvodnje, i EOS PA2200. Kod EOS materijala vredi obratiti pažnju na detalj, deo javno dostupne dokumentacije i dalje referencira staru direktivu 2002/72/EC, koja je zamenjena Uredbom 10/2011, pa treba tražiti ažurnu deklaraciju.
Ovaj pristup je legitiman, ali ostavlja ključno pitanje na kupcu. SLS deo je porozan i hrapav, u tu poroznost ulaze čestice hrane i bakterije, i sam prah može biti savršeno usklađen dok gotov deo nije pogodan za čišćenje po HACCP zahtevima.
Sertifikacija celog radnog toka. U aprilu ove godine FABULOUS i AMT objavili su validaciju kompletnog SLS procesa, DETECT PA11 prah plus PostPro Pure parno zaglađivanje, testiranu od nezavisne akreditovane laboratorije po FDA 21 CFR 177.1500 i EU 10/2011. Razlika u odnosu na prethodni pristup je suštinska, parno zaglađivanje zatvara površinsku poroznost, pa se sertifikuje deo kakav stvarno izlazi iz procesa, ne prah kakav ulazi. Ovo je, koliko je meni poznato, prvi slučaj da je ceo lanac, materijal plus postprocesiranje, validovan zajedno.
Razvoj u istom smeru vidi se i kroz metal detektabilne materijale. Danski tehnološki institut razvio je plavi najlonski prah sa metalnom detektabilnošću i vizuelnom uočljivošću, odobren za kontakt sa hranom u Evropi i SAD, sa logikom da plava boja omogućava da se eventualni odlomljeni komadić vidi u hrani i na linijama gde nema detektora metala. Poznata primena su robotski hvatači kod jednog velikog proizvođača opreme za preradu hrane, gde je AM spojio sklop od 40 delova u jedan. Uslužni proizvođači danas nude PA12 varijante obojene u masi, dakle plave kroz ceo presek dela a ne samo na površini, i metal detektabilne, upravo za HACCP okruženja, sa parnim poliranjem kao standardom.
Van SLS sveta
Markforged nudi Nylon White FS filament sertifikovan po NSF/ANSI 51, sa objavljenim slučajem upotrebe gde je proizvođač opreme zamenio konvencionalni alat za hvataljku koja direktno hvata kolačiće na liniji. Stratasys objavljuje food-contact deklaracije i NSF/ANSI 51 listinge za pojedine FDM materijale kada se koriste po specifikaciji, a za DLP tehnologiju nudi smolu niske migracije, što je izuzetak u svetu resina koji su inače retko pogodni za hranu. Ultimaker mašine koristi ERIKS, veliki industrijski distributer, u posebnom proizvodnom prostoru namenjenom food safe delovima. Lynxter ima SIL-004, 3D štampan silikon sa FDA 177.2600 usklađenošću, što otvara treću klasu materijala pored poliamida i FDM plastike.
Zajednički imenitelj svih ovih primera je da se sertifikacija odnosi na definisan materijal u definisanim uslovima, i da proizvođači sami, kada se pažljivo čita, navode da je odgovornost za gotov deo na korisniku.
Metal, 316L u aditivnoj proizvodnji
Za metal ne postoji posebna regulativa za aditivno proizvedene delove u kontaktu sa hranom. Primenjuje se isti okvir kao za konvencionalni 316L, koji je decenijama standardni food grade čelik zbog korozione otpornosti i neporoznosti, uz NSF/ANSI 51 i 61 i 3-A sanitarne standarde kao referentne.
Problem je u tome što aditivno proizveden 316L nije automatski neporozan i gladak kao valjan ili kovan. LPBF proces unosi tri rizika koje konvencionalna proizvodnja nema. Prvi je hrapavost površine, neobrađen deo ima mikropukotine koje zadržavaju čestice i bakterije. Drugi je unutrašnja poroznost, koja može zarobiti neistopljen prah i smanjiti korozionu otpornost. Treći, i najpodmukliji, je zaostali prah u unutrašnjim kanalima, upravo onim kanalima zbog kojih se AM često i bira. Recenzirana literatura o unutrašnjim kanalima u LPBF delovima dokumentuje defekte u nepodržanim kanalima, a čišćenje složenih kanala zahteva vibracije, protok gasa, ultrazvuk ili abrazivnu protočnu obradu, koja opet nosi rizik zaostalog abraziva.
Rešenja postoje i poznata su, elektropoliranje koje glača i zatvara površinu, pasivizacija koja uklanja slobodno gvožđe, i validacija čišćenja unutrašnjih kanala. Tu je i HIP, skraćeno od hot isostatic pressing, postupak u kom se deo izlaže istovremeno visokom pritisku inertnog gasa i visokoj temperaturi, čime se unutrašnje pore fizički zatvaraju i deo postaje gotovo potpuno gust. Nijedno od ovih rešenja ne dolazi automatski sa izborom legure.
Proizvođači metalnih sistema su svesni tržišta. EOS je pred Formnext 2025 uveo 316L varijantu eksplicitno pozicioniranu za hemijsku preradu, proizvodnju hrane i tretman vode. Desktop Metal navodi da su njihovi kupci kvalifikovali sopstvene delove po NSF 51 i 61. Pojedini uslužni proizvođači tvrde usklađenost DMLS 316L delova sa FDA i EU 1935/2004 uz CIP i SIP kompatibilnost. Vredi pažljivo razlikovati ova tri tipa tvrdnji, marketinško pozicioniranje legure, kvalifikaciju koju je kupac sam uradio, i tvrdnju uslužnog proizvođača, jer nijedna nije isto što i sertifikat gotovog dela od strane proizvođača opreme. Za mehanička svojstva samog 316L u aditivnoj proizvodnji, po proizvođačima i uz nezavisnu proveru, pogledajte poređenje legura u metalnoj aditivnoj proizvodnji.
Šta kažu nezavisni izvori, i šta ne kažu
Ovde je slika najtreznija. Ni FDA ni evropska tela nemaju posebnu smernicu za aditivnu proizvodnju food-contact materijala, ali to ne treba čitati kao propust. Postojeća regulativa je građena godinama upravo da bude neutralna na proizvodni proces, ocenjuje gotov materijal i njegovo ponašanje, ne mašinu ili tehniku kojom je nastao, i ta logika u principu važi podjednako za brizganje, glodanje ili 3D štampu. Najbliži dokument koji dodiruje ovu temu je FDA smernica iz 2014. o proceni uticaja značajnih promena proizvodnog procesa, uključujući nove tehnologije, na bezbednost i regulatorni status food-contact supstanci. Ne pominje 3D štampu imenom, ali princip je jasan, promena procesa može promeniti stvarno ponašanje materijala i zahtevati novu proveru, čak i kad je hemijski sastav ostao isti. Evropska agencija za bezbednost hrane i Komisija primenjuju istu logiku, opšti okvir, bez posebnog odeljka za AM.
Evropska unija ima zajednički sistem, RASFF, kroz koji nacionalne inspekcije prijavljuju hranu ili materijale za koje se pri kontroli ispostavi da nisu bezbedni, tako da se upozorenje odmah vidi u svim članicama, ne samo tamo gde je problem otkriven. Od svih tih prijava, samo oko 5 posto, otprilike 180 godišnje, odnosi se konkretno na materijale u kontaktu sa hranom, ne na samu hranu. Od tih 180, tri četvrtine su proizvodi iz Kine, a najčešći nalaz je migracija primarnih aromatičnih amina i formaldehida, uz povremene metalne elemente. Nijednu od tih prijava nisam našao vezanu za 3D štampan deo, što verovatnije znači da je primena još premlada i preretka da bi je inspekcije uopšte imale razloga posebno da kontrolišu, nego da je problem stvarno odsutan.
Akademska literatura postoji, ali ne ona koja bi rešila glavno pitanje. Najrelevantnija studija iz ove godine ispituje hemijsku otpornost SLS PA12 delova, sa i bez parnog zaglađivanja, u sredstvima za čišćenje prehrambene industrije, i nalazi gubitak mase ispod 3 posto uz bolju otpornost na promenu boje kod zaglađenih delova. To je koristan podatak o trajnosti, ali nije podatak o migraciji, i sami autori pozivaju na buduće istraživanje dugotrajne interakcije sa hranom. Više studija o FDM delovima od PLA i PETG pokazuje da se obično pranje sapunom uklanja preko 90 posto patogena i da su slojne linije, pod elektronskim mikroskopom, daleko veće od bakterija, što osporava mit o neuklonjivoj poroznosti, uz preporuku premaza za tečnosti i dodatnog namakanja u razblaženom belilu.
Ono što ne postoji, i to je ključni nalaz ovog pregleda, jeste nezavisan, recenziran skup podataka o ukupnoj migraciji u miligramima po kvadratnom decimetru iz samih SLS, MJF ili FDM štampanih delova u standardne simulante hrane. Sve tvrdnje "food safe" koje danas cirkulišu počivaju ili na sertifikatu sirovog materijala, ili na testovima koje je naručio sam proizvođač. To ne znači da su tvrdnje netačne. Znači da ih još niko nezavisno nije potvrdio, i da čitalac treba da ih tretira kao deklarisane, ne kao dokazane.
Koliko se ovo stvarno koristi
Tržišni izveštaji koji se pojavljuju pod nazivom "3D food printing" uglavnom mere štampanje jestive hrane, ne AM delove opreme, i ne treba ih koristiti kao dokaz adopcije. Za same food-contact AM delove nezavisni kvantitativni podaci praktično ne postoje.
Realna slika iz industrije je dosledna. Najzrelija upotreba je u alatima, prihvatima, vođicama i linijskim komponentama, dakle Zona 2 i 3, gde male serije i prilagođena geometrija opravdavaju AM, a zahtevi su ostvarivi. Zona 1 u trajnom kontaktu sa masnom ili kiselom hranom ostaje domen konvencionalnog 316L i brizgane sertifikovane plastike, dok se AM validacija ne dokaže za konkretan slučaj. Ograničenja su cena po komadu, brzina, regulatorna kompleksnost i potreba da se svaki deo posebno validuje. Skepticizam iz same prehrambene industrije usmeren je na mogućnost čišćenja, detektabilnost odlomljenih delova i nedostatak nezavisne potvrde, i taj skepticizam je, na osnovu svega gore, opravdan.
Šta konkretno tražiti od dobavljača
Ako razmatrate 3D štampan deo za prehrambenu liniju, ovo su pitanja koja razdvajaju ozbiljnu ponudu od marketinga.
Prvo, odredite zonu. Ako deo nije u Zoni 1, zahtevi su verovatno drugačiji i lakše ostvarivi, i to treba reći dobavljaču.
Drugo, tražite Deklaraciju o usklađenosti za gotov deo u definisanom radnom toku, ne za prah ili filament. Deklaracija treba da navede simulante, uslove testiranja i rezultat ukupne migracije. Ako dobijete sertifikat materijala, to je početak razgovora, ne kraj.
Treće, za polimere birajte radni tok sa postprocesiranjem koje zatvara površinu, parno zaglađivanje za SLS i MJF, premaz za FDM. Za obojene poliamide posebno tražite test migracije primarnih aromatičnih amina u kiselom simulantu.
Četvrto, za metal ne oslanjajte se na status legure. Tražite elektropoliranje, pasivizaciju, po potrebi HIP, validaciju čišćenja unutrašnjih kanala, i kvalifikaciju dela po NSF/ANSI 51 ili 61. Kako takva kvalifikacija izgleda u praksi, opisao sam u tekstu kako izgleda kvalifikacija procesa u praksi.
Peto, razdvojte termine. Food grade je regulatorni status po konkretnoj uredbi. Food safe je praktičan, neregulatorni opis. Biokompatibilno je medicinski status kontakta sa tkivom i nikada ne dokazuje food-contact usklađenost. Dobavljač koji ove tri reči koristi kao sinonime nije nužno nepošten, ali nije ni pouzdan izvor.
Zaključak
Food-contact sertifikacija u aditivnoj proizvodnji je stvarna i napreduje, ali je danas na tački gde je razlika između deklarisanog i dokazanog najveća. Najbolji radni tokovi već sertifikuju deo, ne samo materijal, i to je smer u kom će se polje kretati. Nezavisni migracioni podaci za same štampane delove i dalje ne postoje, a najčešća greška u industriji, mešanje biokompatibilnosti sa food-contact usklađenošću, nije problem tehnologije, nego problem razumevanja, isti onaj koji prati usvajanje AM i u drugim regulisanim primenama.
Za čitaoca to znači jednostavno pravilo. Tražite dokaz za gotov deo, u vašoj zoni, pod vašim uslovima čišćenja, i tretirajte svaku drugu tvrdnju kao nešto što tek treba proveriti, ne kao gotov odgovor.
Često postavljana pitanja
Da li je materijal sa USP Class VI sertifikatom bezbedan za kontakt sa hranom? Ne automatski. USP Class VI ocenjuje reakciju tkiva na materijal, ne migraciju supstanci u hranu. Za kontakt sa hranom potrebna je usklađenost sa FDA 21 CFR 177 ili EU 10/2011, što su odvojeni testovi sa odvojenim granicama.
Ako je prah sertifikovan za kontakt sa hranom, da li je i odštampan deo sertifikovan? Nije, osim ako je ceo radni tok, uključujući postprocesiranje, validovan za gotov deo. SLS i MJF delovi su porozni i hrapavi bez zaglađivanja, a to menja ponašanje dela u kontaktu sa hranom i pri čišćenju.
Postoji li posebna regulativa za 3D štampane metalne delove u prehrambenoj industriji? Ne. Važi isti okvir kao za konvencionalni 316L, ali aditivno proizveden deo ima poroznost, hrapavost i moguć zaostali prah u kanalima, pa food-contact status zavisi od naknadne obrade i validacije, ne od same legure.
Koje brojeve treba da tražim u deklaraciji o usklađenosti? Po EU 10/2011, ukupnu migraciju ispod 10 mg po kvadratnom decimetru, odnosno 60 mg po kilogramu hrane, i za obojene poliamide zbir primarnih aromatičnih amina ispod 0,01 mg po kilogramu. Deklaracija treba da navede simulante i uslove pod kojima je test rađen.
Gde 3D štampa u prehrambenoj industriji danas ima najviše smisla? U alatima, prihvatima, vođicama i zamenskim linijskim delovima u Zoni 2 i 3, gde male serije i prilagođena geometrija opravdavaju tehnologiju, a zahtevi su ostvarivi bez trajnog direktnog kontakta sa hranom.