Ukratko
Kvalifikacija procesa nije papir koji se popunjava. To je dokaz da firma može da isporuči isti rezultat iz serije u seriju, sa kontrolisanim parametrima i unapred definisanim dozvoljenim odstupanjima.
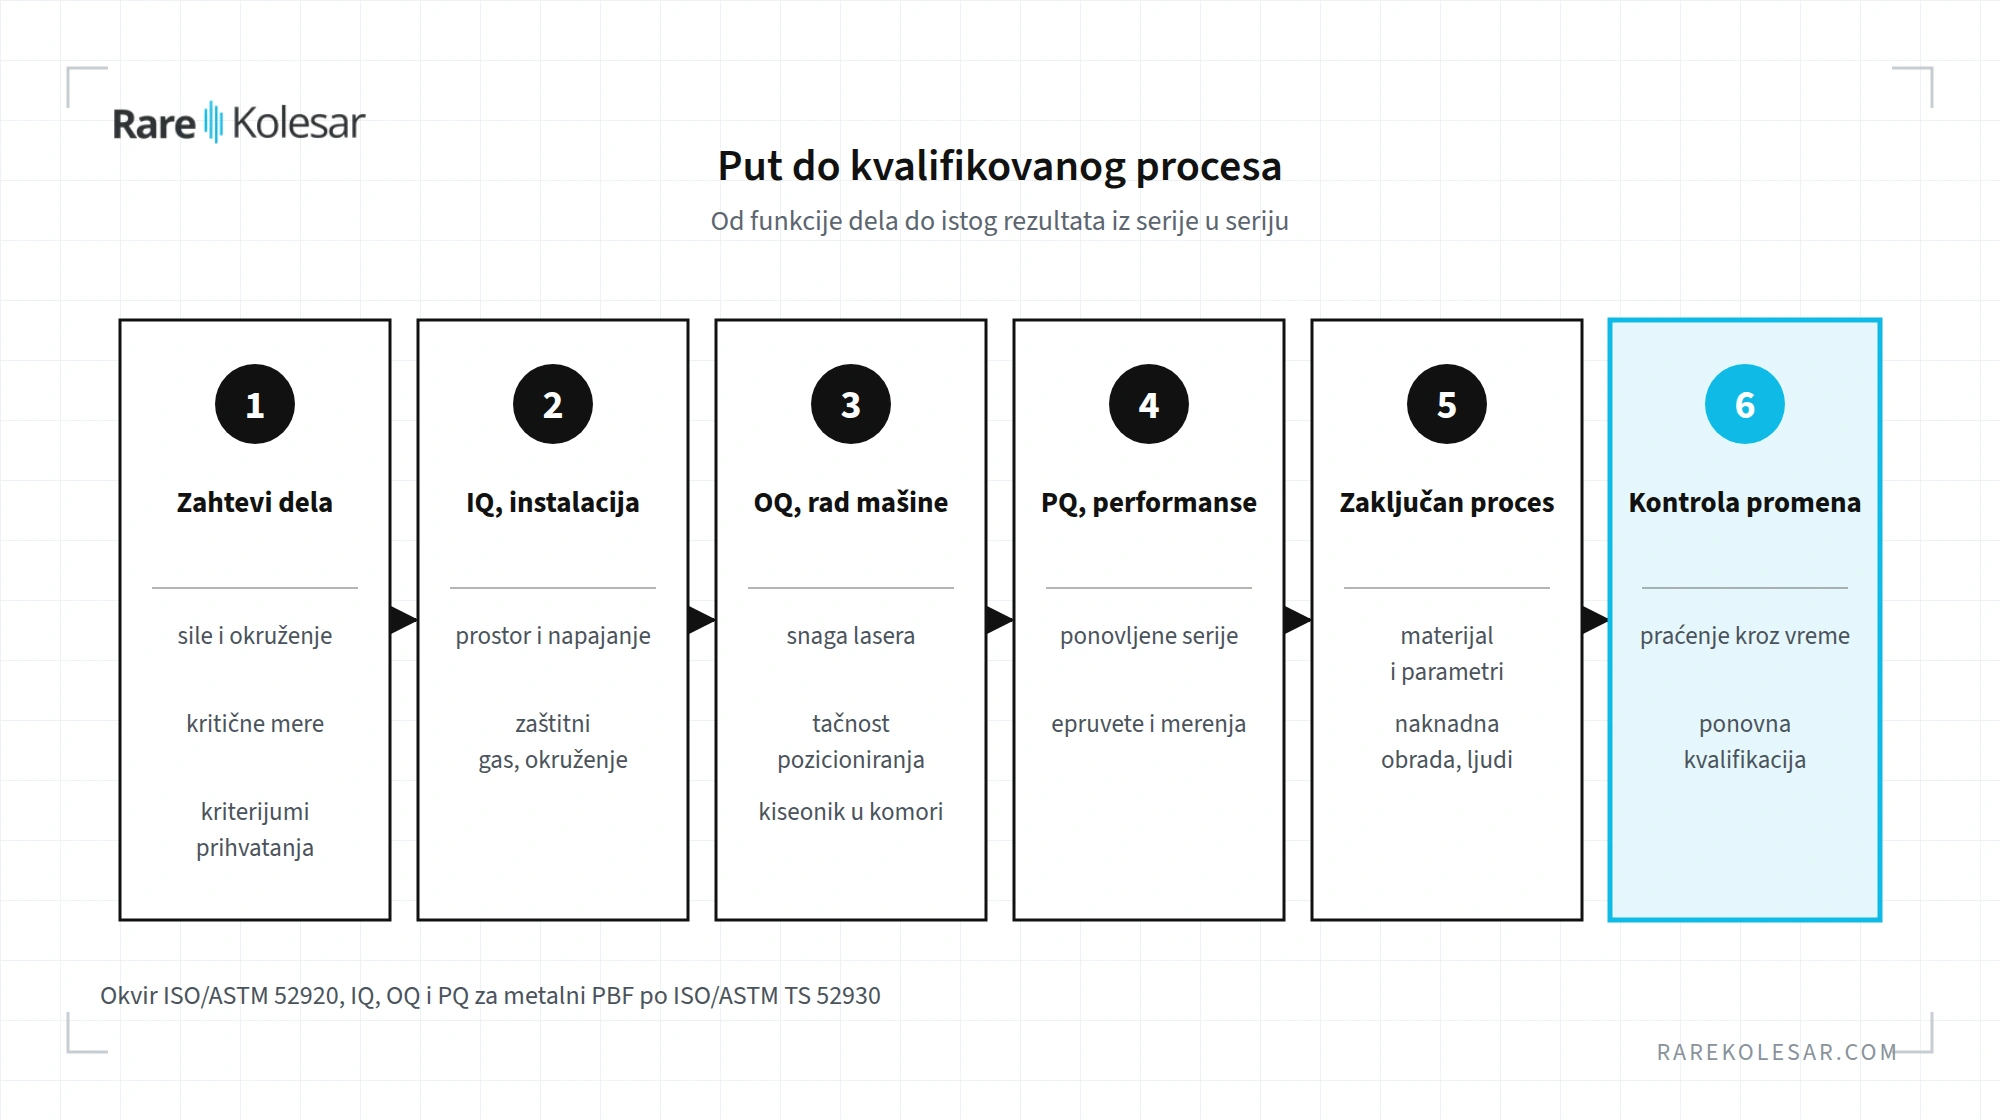
Počinje od funkcije dela, a ne od mašine. Obuhvata četiri stvari, mašinu, materijal, proces i ljude. Mašina prolazi kroz tri koraka, kvalifikaciju instalacije (IQ), operativnu kvalifikaciju (OQ) i kvalifikaciju performansi (PQ). Na kraju stoji zaključan, dokumentovan proces koji se ne menja bez razloga i bez zapisa.
Najveći broj firmi ne zapne zato što ne može da reši probleme, nego zato što ih ne vidi dok ne počne da meri.
Šta kvalifikacija zapravo dokazuje
Jedan dobar deo ne dokazuje ništa. Dokaz je kada isti deo, napravljen na istoj mašini, od istog materijala, sa istim parametrima, uvek izlazi u granicama koje ste unapred definisali. Kvalifikacija procesa je put od "uspelo nam je" do "uvek nam uspeva, i znamo zašto".
To je ujedno granica između eksperimenta i proizvodnje. Kupac iz automobilske, avio ili medicinske industrije ne kupuje deo, nego poverenje da će sledećih hiljadu delova biti isti kao prvi.
Počinje od funkcije, ne od tehnologije
Kvalifikacija počinje razumevanjem funkcije dela. Ne tehnologije, ne brenda mašine, nego funkcije. Koje sile deo trpi, u kakvom okruženju radi, koje mere su kritične i koji su kriterijumi prihvatanja.
Prvi korak je zato uvek spisak zahteva o kojima se ne pregovara. Bez njega ne postoji ni merilo po kome bi se proces kvalifikovao. Tu se najčešće vidi razlika između firme koja stvarno uvodi aditivnu proizvodnju i firme koja želi da izgleda kao da je uvodi.
Četiri stvari koje moraju biti pod kontrolom
Mašina. Mašina se kvalifikuje u tri koraka, poznata kao IQ, OQ i PQ. Za laserski metalni PBF (fuzija praškastog sloja laserom) ove korake opisuje tehnička specifikacija ISO/ASTM TS 52930. Detalji su u tabeli ispod.
Materijal. Specifikacija praha ili filamenta po kojoj se nabavlja, a ne po ceni. Kontrola svake nove serije, pravila za čuvanje, sušenje i ponovnu upotrebu praha, i zapis o tome koji deo je napravljen od koje serije. Za metalne prahove, ISO/ASTM 52907 opisuje šta se proverava, od raspodele veličine čestica i hemijskog sastava do tečljivosti, kontaminacije i skladištenja, i to za nov i za korišćen prah.
Proces. Zaključan set parametara, orijentacija, podrška, raspored u komori, i sve naknadne operacije, toplotna obrada, uklanjanje podrške, mašinska obrada i čišćenje. Naknadna obrada je deo procesa, ne dodatak. Promena režima toplotne obrade može da promeni svojstva dela koliko i promena parametara štampe. Koliko toplotna obrada utiče na rezultat kod pojedinih legura opisao sam u tekstu Poređenje legura u metalnoj aditivnoj proizvodnji.
Ljudi. Operater koji priprema posao, rukuje prahom i vadi delove je deo procesa. Kvalifikovan proces sa neobučenim operaterom nije kvalifikovan proces. Obuka i ovlašćenja se dokumentuju isto kao parametri mašine. Za avio primene postoji i poseban standard za kvalifikaciju operatera laserskih metalnih PBF mašina, ISO/ASTM 52942.
Važna napomena. ISO/ASTM TS 52930 se bavi samom mašinom i izričito ne obuhvata kvalifikaciju sirovine niti naknadnu obradu posle uklanjanja praha. Zato kvalifikovana mašina još nije kvalifikovan proces. Materijal, naknadna obrada i ljudi se kvalifikuju posebno.
IQ, OQ i PQ, tri koraka kvalifikacije mašine
| Korak | Pitanje na koje odgovara | Primeri provera |
|---|---|---|
| IQ, kvalifikacija instalacije | Da li je mašina ispravno postavljena? | uslovi prostora, napajanje, zaštitni gas, okruženje |
| OQ, operativna kvalifikacija | Da li mašina radi u deklarisanim granicama? | snaga lasera, tačnost pozicioniranja, nivo kiseonika u komori |
| PQ, kvalifikacija performansi | Da li u realnoj proizvodnji daje delove koji zadovoljavaju zahteve? | ponovljene serije, epruvete, merenje mera i svojstava |
Redosled je bitan. OQ nema smisla pre IQ, jer mašina koja nije ispravno postavljena ne može pouzdano da pokaže svoje granice. PQ nema smisla pre OQ, jer ne znate da li loš rezultat dolazi od mašine ili od parametara.
Kontrolisani testovi otkrivaju stvarnost
Posle definisanja zahteva slede kontrolisani testovi. Izrada epruveta i test delova, ponovljene serije, ispitivanje mehaničkih svojstava, merenje mera i gustine, i poređenje rezultata između serija, mašina i pozicija u komori.
Tu se pojavljuje ono što niko nije očekivao. Parametri daju različite rezultate u različitim delovima komore. Svojstva zavise od orijentacije. Prah iz različitih serija se ponaša drugačije, jer je nabavljan po ceni, a ne po specifikaciji. Vlaga u filamentu ili prahu menja rezultat. Većina firmi ovde stane, ne zato što ne može da reši probleme, nego zato što ih do tada nije merila.
Isto važi i za polimere. Kod SLS i MJF proizvodnje, udeo osveženog praha, raspored delova u komori i vreme hlađenja utiču na mere i svojstva, i moraju biti deo kvalifikovanog procesa.
Dokumentacija i kontrola promena
Industrija ne veruje ničijem sećanju, nego samo dokumentovanom procesu. Kada se proces jednom definiše i potvrdi, zaključava se. Svaki parametar, svaka verzija softvera i svaka naknadna operacija su zapisani. Zašto je zaključan profil vredniji od dobrog profila, objasnio sam u tekstu Zašto fabrički profili nisu dovoljni za ozbiljan rad.
Posle toga, svaka promena mora da bude opravdana i procenjena. Tipični okidači za ponovnu kvalifikaciju, u celini ili delimično, su:
- zamena ili veći servis mašine, na primer zamena lasera ili optike,
- novi dobavljač ili nova specifikacija materijala,
- promena parametara, softvera za pripremu ili strategije podrške,
- promena toplotne ili druge naknadne obrade,
- premeštanje mašine na drugu lokaciju.
Standard ISO/ASTM 52941, namenjen laserskim metalnim PBF mašinama u avio industriji, predviđa prijemne testove ne samo za prvu kvalifikaciju, nego i za ponovnu kvalifikaciju, periodične provere i proveru posle održavanja. To je isti princip, mašina posle servisa nije automatski ista mašina.
U toku proizvodnje, proces se prati. Rezultati kontrolnih epruveta i merenja se beleže i prate kroz vreme, i odstupanje se vidi pre nego što postane loš deo.
Kvalifikacija procesa nije kvalifikacija dela
Kvalifikovan proces je preduslov, ali ne i garancija da je svaki deo ispravan. Svaki deo ima sopstvenu geometriju, sopstvena kritična mesta i sopstvene kriterijume prihvatanja.
Kvalifikacija procesa odgovara na pitanje da li firma ume stabilno da proizvodi. Kvalifikacija dela odgovara na pitanje da li baš ovaj deo radi svoj posao. Klase kritičnosti, faze prihvatanja dela i kontrolne epruvete uz deo opisao sam posebno, u tekstu Kako se kvalifikuje pojedinačna komponenta u proizvodnji.
Standardi koji opisuju kvalifikaciju procesa
Ne postoji jedan standard koji pokriva sve. Postoji jedan opšti okvir i nekoliko užih standarda za metalni PBF.
| Standard | Šta pokriva | Za šta važi |
|---|---|---|
| ISO/ASTM 52920:2023 | zahtevi za industrijske AM procese i proizvodne lokacije | sve AM tehnologije, nezavisno od materijala |
| ISO/ASTM TS 52930:2021 | IQ, OQ i PQ mašine | laserski metalni PBF |
| ISO/ASTM 52941:2020 | prijemni testovi mašine, i posle održavanja | laserski metalni PBF, avio industrija |
| ISO/ASTM 52942:2020 | kvalifikacija operatera mašine | laserski metalni PBF, avio industrija |
| ISO/ASTM 52904:2024 | rad mašine i kontrola proizvodnje za kritične primene | metalni PBF, laser i elektronski snop |
| ISO/ASTM 52907:2019 | karakterizacija novih i korišćenih metalnih prahova | metalni prahovi |
ISO/ASTM 52920 je polazna tačka, jer važi za sve tehnologije iz ISO/ASTM 52900 i za svaki materijal. On ne zamenjuje sistem kvaliteta, nego ga dopunjuje zahtevima specifičnim za aditivnu proizvodnju.
Sistemi kvaliteta po industrijama daju širi okvir, ISO 9001 kao osnova, AS9100 u avio industriji, IATF 16949 u automobilskoj i ISO 13485 za medicinska sredstva.
Počinje od izbora mašine
Kvalifikacija ima smisla samo ako je mašina od početka izabrana za stvarne zahteve dela, a ne za katalog. Mašina koja ne može stabilno da drži potrebne parametre neće postati stabilna kroz dokumentaciju. Zato izbor opreme treba da bude nezavisan od prodavca, o čemu više u tekstu Šta znači Vendor Neutral u aditivnoj proizvodnji.
Česta pitanja
Da li je kvalifikacija procesa potrebna i za prototipove? Nije. Za prototipove i vizuelne modele dovoljan je dobar, ponovljiv radni tok. Kvalifikacija procesa ima smisla kada deo ide u proizvodnju, a posebno kada je kupac ili regulativa zahtevaju.
Koja je razlika između kvalifikacije mašine i kvalifikacije procesa? Kvalifikacija mašine, kroz IQ, OQ i PQ, dokazuje da je mašina ispravno postavljena i da radi u svojim granicama. Kvalifikacija procesa obuhvata i materijal, parametre, naknadnu obradu i ljude. ISO/ASTM TS 52930 izričito ne pokriva sirovinu i naknadnu obradu, pa kvalifikovana mašina nije isto što i kvalifikovan proces.
Koliko traje kvalifikacija procesa? Zavisi od dela, materijala i industrije. Po mom iskustvu, za jednostavne delove u neregulisanim primenama to mogu biti nedelje. U avio i medicinskoj industriji računajte na mesece.
Da li proizvođač mašine može da kvalifikuje proces umesto nas? Može da pomogne kod kvalifikacije instalacije i operativne kvalifikacije mašine. Kvalifikacija procesa za vaš deo, vaš materijal i vašu naknadnu obradu ostaje vaša odgovornost.
Da li ISO/ASTM 52920 važi i za polimere? Da. ISO/ASTM 52920 je pisan za proizvođače delova nezavisno od materijala i postupka, pa važi i za SLS, MJF i druge polimerne tehnologije. Uži standardi, kao ISO/ASTM TS 52930 i ISO/ASTM 52904, odnose se samo na metalni PBF.
Kada treba ponovo kvalifikovati proces? Posle svake značajne promene, mašine, materijala, parametara, softvera, naknadne obrade ili lokacije. Obim ponovne kvalifikacije zavisi od toga koliko promena može da utiče na deo.
Da li kvalifikovan proces znači da je svaki deo dobar? Ne. Kvalifikovan proces smanjuje rizik, ali se kritični delovi i dalje pojedinačno proveravaju prema svojim kriterijumima prihvatanja.
Izvori
- ISO/ASTM 52920:2023, Additive manufacturing, Qualification principles, Requirements for industrial additive manufacturing processes and production sites, ISO, 2023
- ISO/ASTM TS 52930:2021, Additive manufacturing, Qualification principles, Installation, operation and performance (IQ/OQ/PQ) of PBF-LB equipment, ISO, 2021
- ISO/ASTM 52941:2020, Acceptance tests for laser metal powder bed fusion machines for metallic materials for aerospace application, ASTM International, 2020
- ISO/ASTM 52942:2020, Qualifying machine operators of laser metal powder bed fusion machines and equipment used in aerospace applications, ISO, 2020
- ISO/ASTM 52904:2024, Additive manufacturing of metals, Metal powder bed fusion process to meet critical applications, ISO, 2024
- ISO/ASTM 52907:2019, Additive manufacturing, Feedstock materials, Methods to characterize metal powders, ISO, 2019