Ukratko
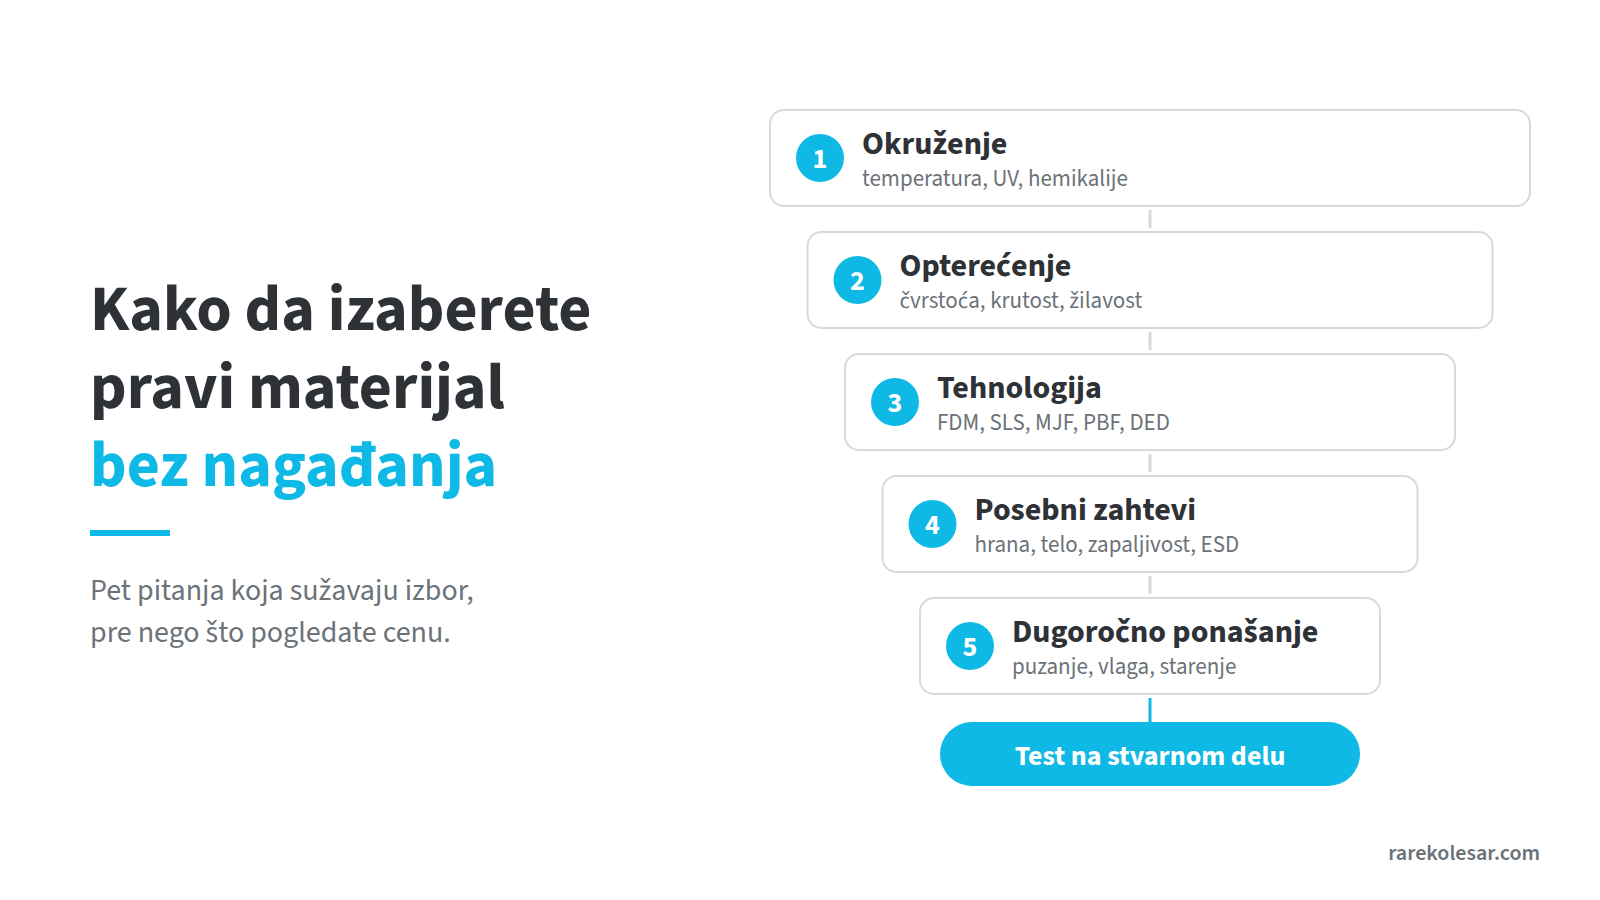
Najveća greška kod izbora materijala je gledati ime materijala umesto namene. Najlakše je reći uzmite PEEK ili čelik, ali to je za većinu delova preplaćeno rešenje. Cilj je materijal koji je dovoljno dobar za stvarne uslove rada, po najnižoj razumnoj ceni. Do njega se dolazi kroz pet pitanja, okruženje, opterećenje, tehnologija, posebni zahtevi i dugoročno ponašanje. Tehnički listovi pomažu, ali se često ne mogu direktno porediti. Konačan odgovor daje test na delu odštampanom na način na koji će se stvarno proizvoditi.
Prvo pitanje, u kakvom okruženju deo radi?
Temperatura, habanje, vibracije, UV zračenje, ulja, goriva i hemikalije. Ovo je najbrži filter i odmah eliminiše veliki broj materijala. Ako deo radi na povišenoj temperaturi, PLA i PETG više nisu tema. Ali ni PEEK nije automatsko rešenje, jer je za većinu primena preplaćen. Između njih postoje najloni, najloni sa punjenjem, PC i drugi inženjerski polimeri koji često daju najbolji odnos svojstava i cene. PLA nije loš materijal. Za prototipove, vizuelne modele i neka montažna pomagala na sobnoj temperaturi sasvim je u redu. Nije za delove koji se greju, stoje na suncu ili nose opterećenje duže vreme.
Drugo pitanje, šta deo zaista trpi?
Ljudi mešaju tri svojstva. Čvrstoća je koliko sile deo izdrži pre nego što popusti. Krutost je koliko se deo savija pod opterećenjem. Žilavost je koliko energije deo upije pre nego što pukne, na primer pri udaru. Deo može biti čvrst, a krt. Može biti žilav, a previše savitljiv. Zato treba razumeti šta deo stvarno trpi. Nekad je najbolji izbor najlon sa ugljeničnim vlaknima. Nekad PC. Nekad TPU. Nekad deo uopšte ne treba da bude od polimera, nego od metala.
Sečena vlakna nisu isto što i kontinualno vlakno
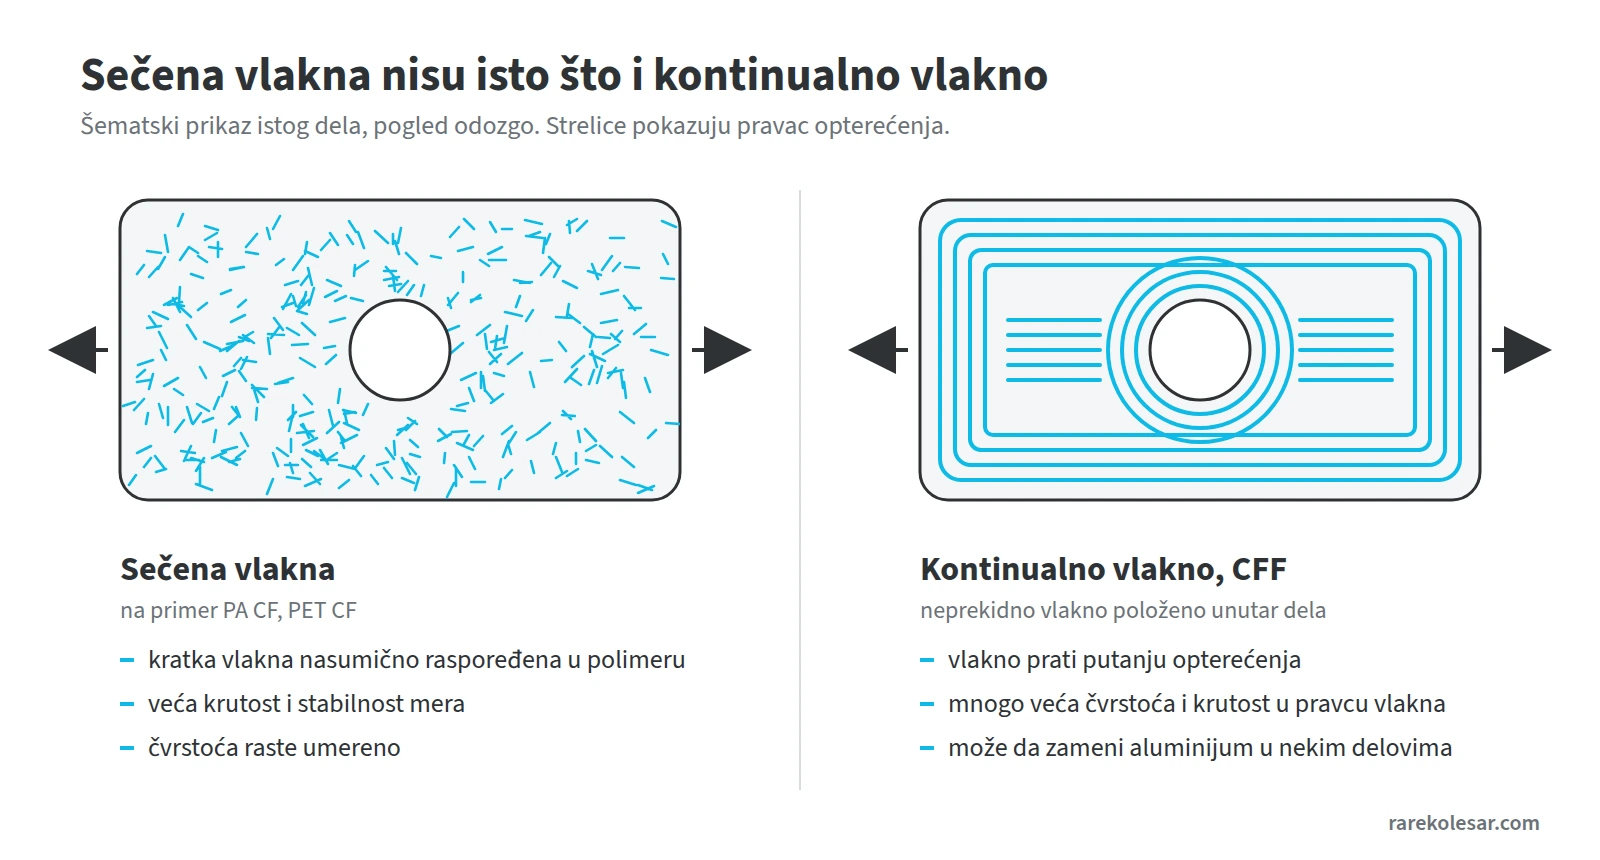
Ovo se u praksi stalno meša. Materijal sa oznakom CF, na primer PA CF, sadrži sitno sečena ugljenična vlakna pomešana u polimeru. Ona povećavaju krutost i stabilnost mera, ali čvrstoću podižu umereno.
CFF, štampa kontinualnim vlaknom, nešto je sasvim drugo. Neprekidno vlakno se polaže unutar dela duž putanje opterećenja, i tu se čvrstoća i krutost u tom pravcu penju na nivo koji sečena vlakna ne mogu da dostignu. Ako vam treba deo koji zamenjuje aluminijum, razlika između ova dva pristupa je presudna.
Treće pitanje, koja tehnologija može taj materijal?
Materijal i tehnologija se biraju zajedno. Isti polimer se ponaša drugačije u FDM, SLS i MJF procesu. Kod metala, ista legura daje različita svojstva kod PBF i DED tehnologija, a posle termičke obrade opet drugačija. Nekad tehnologija određuje materijal, a nekad obrnuto. Ako deo mora da bude od titanijuma ili PEEK-a, taj zahtev sam sužava izbor tehnologija. Zato je redosled uvek isti, prvo zahtevi dela, pa tek onda par materijala i tehnologije koji ih ispunjava. Okvir za izbor tehnologije je u tekstu Kako izabrati tehnologiju za industrijsku 3D štampu, a za metal u tekstu Poređenje legura u metalnoj aditivnoj proizvodnji.
Četvrto pitanje, ima li deo posebne zahteve?
Kontakt sa hranom, kontakt sa telom, zapaljivost, zaštita od statičkog elektriciteta. Ovi zahtevi se ne rešavaju izborom materijala sa pravom oznakom. Sertifikat materijala se ne prenosi automatski na gotov deo, jer geometrija, površina i naknadna obrada utiču na rezultat. Detaljno o tome u tekstovima Food-contact sertifikacija za 3D štampane delove i Biokompatibilni materijali i realne primene u hirurgiji.
Peto pitanje, kako će se deo ponašati za godinu dana?
Kratak test u radionici ne pokazuje sve. Polimeri pod stalnim opterećenjem polako popuštaju, što se zove puzanje. Neki materijali stare na UV zračenju. Najloni upijaju vlagu, što menja i mere i svojstva. Neki materijali dobijaju bolja svojstva tek posle otpuštanja, kontrolisanog zagrevanja nakon štampe. Ako deo mora da traje, ova pitanja treba postaviti pre izbora, ne posle prve reklamacije.
Zašto se tehnički listovi često ne mogu porediti
Ovo je najveća zamka u izboru materijala. Proizvođači ne testiraju uvek po istom standardu. Neki objavljuju vrednosti za brizgane epruvete, a ne za štampane. Neki navode rezultate samo za najpovoljniju orijentaciju. Kod FDM štampe, deo je najslabiji u pravcu slojeva. Vrednost iz tehničkog lista može biti nekoliko puta veća od onoga što deo izdrži kada opterećenje ide preko slojeva. Zato tehnički list služi za suženje izbora, ne za konačnu odluku. Konačnu odluku donosi test na delu odštampanom u orijentaciji i sa profilom sa kojima će se stvarno proizvoditi. O tome zašto je profil jednako bitan kao i materijal, pisao sam u tekstu Zašto fabrički profili nisu dovoljni za ozbiljan rad.
Cena materijala nije cena dela
Skuplji materijal nekad daje jeftiniji deo. Ako omogućava tanje zidove, manje podrške, kraću naknadnu obradu ili manje odbačenih delova, razlika u ceni po kilogramu se brzo izgubi. Računajte cenu gotovog, ispravnog dela, ne cenu spulne ili kilograma praha.
Česta pitanja
Koji je najbolji materijal za 3D štampu? Ne postoji. Postoji materijal koji je najbolji za konkretan deo, u konkretnim uslovima, po razumnoj ceni. Da li je PEEK uvek najsigurniji izbor? Nije. Za većinu primena je preplaćen, a teži je i za štampu. Ima smisla kada temperatura, hemikalije ili posebni zahtevi to zaista traže. Koja je razlika između PA CF i CFF? PA CF sadrži sečena vlakna koja uglavnom povećavaju krutost. CFF polaže neprekidno vlakno duž opterećenja i daje mnogo veću čvrstoću u tom pravcu. Mogu li da verujem tehničkom listu? Kao polaznoj tački da. Za konačnu odluku, proverite pod kojim standardom i u kojoj orijentaciji su vrednosti merene, i testirajte svoj deo. Kada polimer više nije rešenje? Kada temperatura, opterećenje ili zahtevi za trajnost prelaze ono što i najbolji inženjerski polimeri mogu dugoročno da izdrže. Tada se prelazi na metal.