Ukratko
Powder Bed Fusion (PBF) laserom topi metalni prah sloj po sloj, i deo izlazi iz mašine kao gust metal. Binder Jetting prah samo vezuje tečnim vezivom, a metalna svojstva deo dobija tek posle uklanjanja veziva i sinterovanja u peći, uz skupljanje od oko 15 do 20 posto po dimenziji. Brža štampa zato ne znači bržu i jeftiniju proizvodnju, jer je najveći deo posla, rizika i troška posle štampe.
Binder Jetting za peščane kalupe i jezgra za livenje je zrela i raširena tehnologija. Binder Jetting za metalne delove je druga priča, sa užim područjem primene nego što se pre nekoliko godina očekivalo, što pokazuju i stečaj Desktop Metala 2025. godine i preslaganje vlasništva među proizvođačima.
Ove dve tehnologije uglavnom ne konkurišu jedna drugoj. PBF je izbor za delove visoke vrednosti i zahtevnih svojstava. Metalni Binder Jetting ima smisla za serije manjih delova srednjih zahteva, gde mu je glavni konkurent brizganje metalnog praha (MIM).
Dva različita puta do metalnog dela
Kod Powder Bed Fusion tehnologije metalni prah se sloj po sloj topi laserom, a kod EBM varijante elektronskim snopom. Deo izlazi iz mašine kao gust metal, zavaren za radnu ploču i sa podrškama. Slede otpuštanje napona, odvajanje od ploče, uklanjanje podrške, toplotna obrada i po potrebi mašinska obrada.
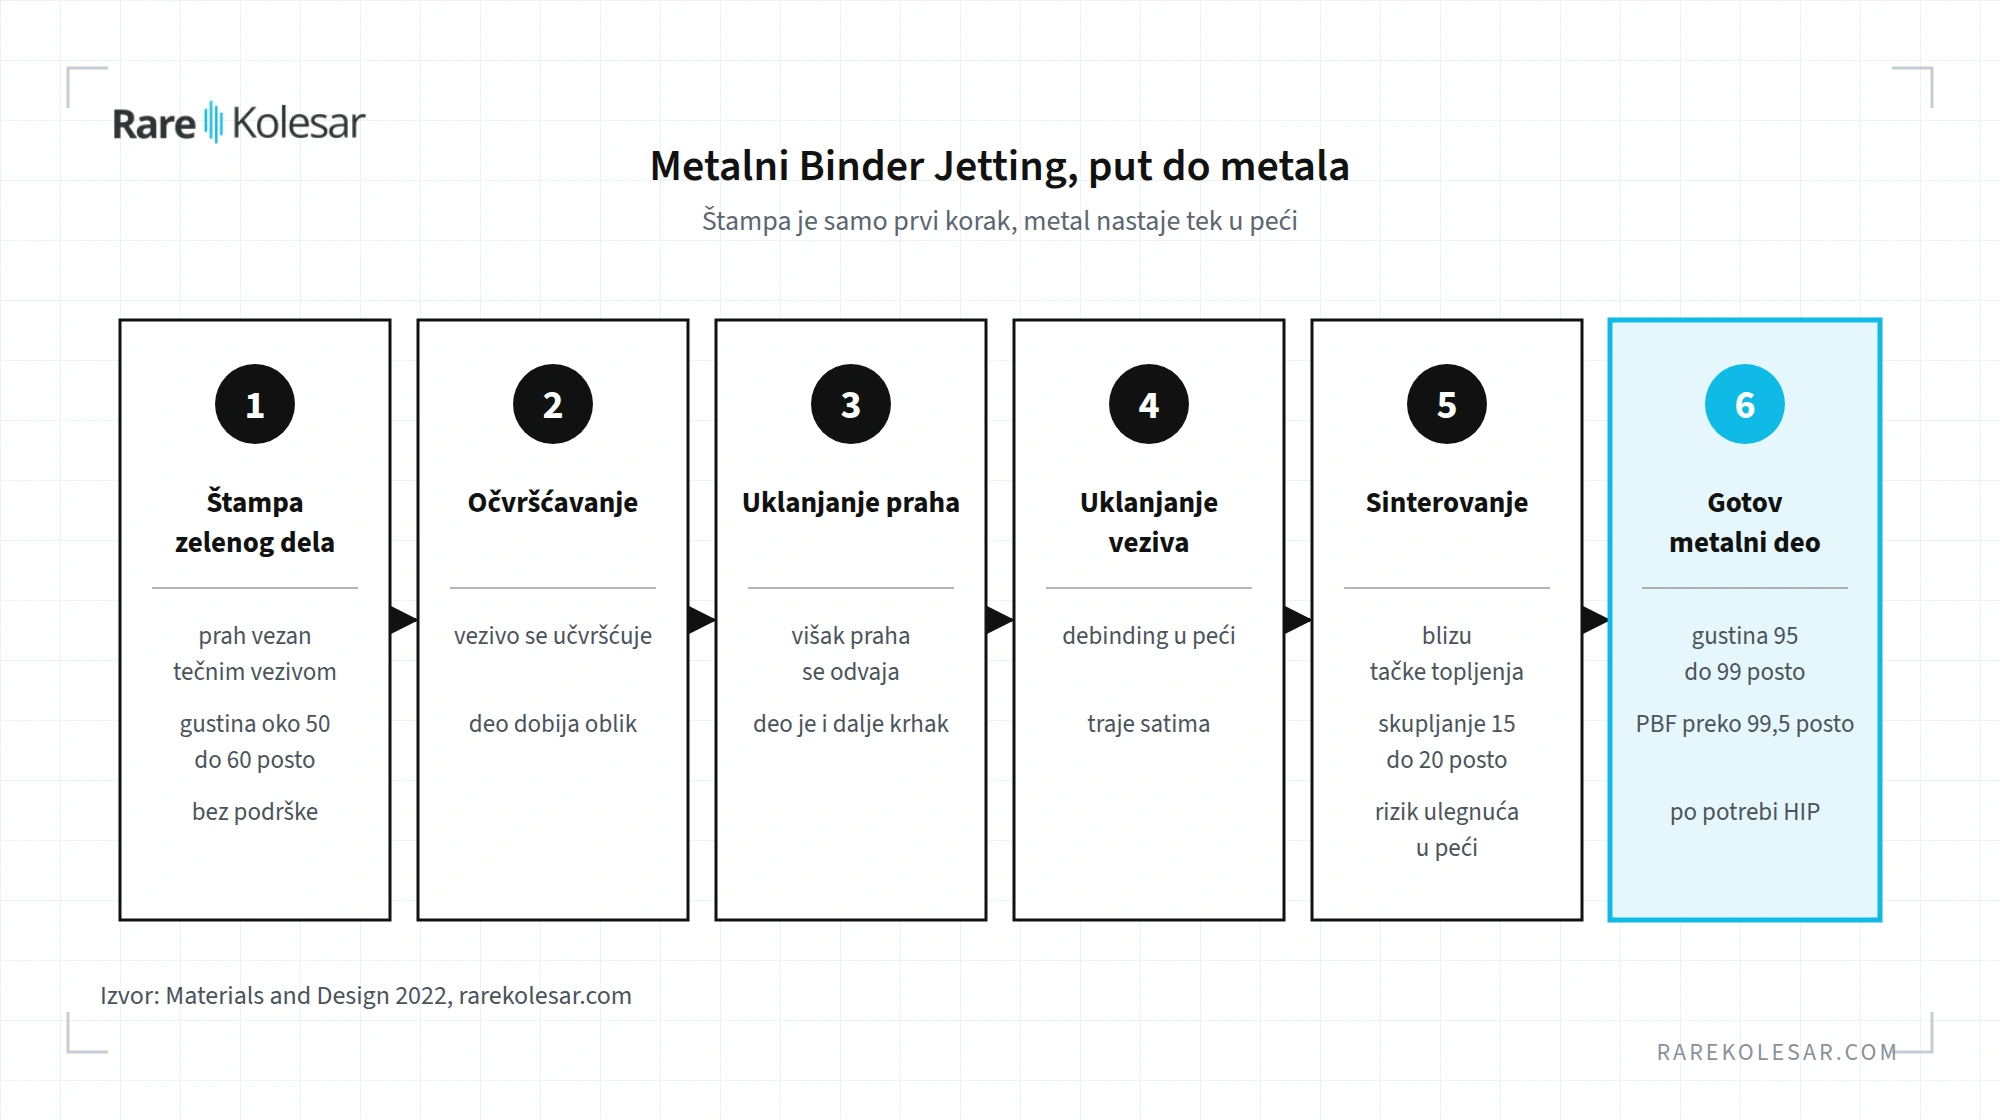
Kod Binder Jettinga štampa se takozvani zeleni deo. Prah se ne topi, nego se vezuje tečnim vezivom. Zeleni deo je zato krhak, a gustina mu je oko 50 do 60 posto punog metala. Posle štampe slede očvršćavanje veziva, uklanjanje praha, uklanjanje veziva (debinding) i sinterovanje u peći na temperaturi blizu tačke topljenja. Tek tada deo postaje metal.
Binder Jetting zato uvek zahteva dodatnu opremu, peći sa kontrolisanom atmosferom, više prostora i više koraka u proizvodnji.
Binder Jetting za pesak i za metal nisu isto
Ovo se u razgovorima o Binder Jettingu stalno meša.
Binder Jetting za pesak štampa kalupe i jezgra za livenje metala. Tu nema sinterovanja ni skupljanja, jer se u kalup posle štampe jednostavno lije metal. To je zrela tehnologija koja se godinama koristi u livnicama, jer omogućava jezgra i kalupe složenih oblika bez klasičnih modela i jezgrenika.
Binder Jetting za metal štampa sam metalni deo, i tu nastaju svi izazovi uklanjanja veziva i sinterovanja. Uspeh prve primene ne govori ništa o drugoj.
Razliku pokazuje i tržište. Kada je Desktop Metal otišao u stečaj, posao sa peščanim Binder Jettingom, nemačka ExOne GmbH i japanska ExOne KK, prodat je kao zasebna celina investicionoj grupi Anzu Partners, uz odobrenje suda u avgustu 2025. godine. Livnice su kupci sa jasnom i stabilnom potrebom, pa je taj deo posla imao kupca odvojeno od metalnog.
Zašto se očekivalo da metalni Binder Jetting zameni PBF
Binder Jetting štampa brže, ima veće radne zapremine, a sam štampač je često jeftiniji od PBF sistema. Tokom štampe nema topljenja, pa nema ni zaostalih napona i deformacija od toplote. Delovi se u komori mogu slagati jedni na druge, bez podrške.
Zato je delovalo da je Binder Jetting prirodan put ka serijskoj proizvodnji metalnih delova, i da će sa povećanjem serija potisnuti PBF.
U praksi se pokazalo da prednost na nivou štampe nije dovoljna da nadoknadi složenost onoga što dolazi posle. To ne znači da tehnologija ne radi, nego da je tržište za nju manje nego što su očekivanja govorila.
Ko danas nudi metalni Binder Jetting
Od 2025. godine vlasnička slika među proizvođačima se znatno promenila. Navodim je kao činjenično stanje, ne kao preporuku.
Desktop Metal, kompanija koja je 2021. godine preuzela ExOne, pionira Binder Jettinga, podnela je zahtev za stečaj u julu 2025. godine. Njenu intelektualnu svojinu za metalni Binder Jetting kupila je u stečajnom postupku investiciona grupa Arc Impact Acquisition Corporation, koja je kompaniju ponovo pokrenula u septembru 2025. godine, sa fokusom na odbranu i nacionalnu bezbednost.
Markforged, čija linija za metalni Binder Jetting potiče od švedske kompanije Digital Metal, ušao je 2025. godine u sastav izraelske Nano Dimension. U maju 2026. godine Stratasys je dogovorio kupovinu Markforgeda za 42,5 miliona dolara, sa zaključenjem planiranim za drugu polovinu 2026. godine. Nano Dimension iz tog posla izdvaja i zadržava upravo liniju za metalni Binder Jetting.
HP nudi sistem Metal Jet S100. Jedan od korisnika je indijska kompanija INDO-MIM, jedan od velikih proizvođača MIM delova, koja je početkom 2025. godine najavila proširenje na ukupno osam HP Metal Jet sistema u Indiji i SAD. To dobro pokazuje gde metalni Binder Jetting prirodno pripada, kod firmi koje već vladaju sinterovanjem.
Colibrium Additive, nekadašnji GE Additive, svoj sistem Binder Jet Series 3 ponudio je komercijalno sredinom 2024. godine, posle namerno sporog uvođenja na tržište.
Za kupca je poruka jednostavna. Pre ulaska u metalni Binder Jetting vredi proveriti ko stoji iza mašine, materijala i servisa za narednih pet do deset godina. Širi pregled kretanja na tržištu je u tekstu Tendencije u upotrebi metalne 3D štampe.
Glavna ograničenja metalnog Binder Jettinga
Najveći izazovi nastaju posle štampe.
Skupljanje. Tokom sinterovanja deo se skuplja za oko 15 do 20 posto po dimenziji. Koliko tačno, zavisi od gustine zelenog dela, praha, peći i položaja dela u peći, a skupljanje nije jednako u svim pravcima. Što je zeleni deo ređi, to je skupljanje veće.
Deformacije u peći. Na temperaturi sinterovanja deo je mekan. Tanki i neoslonjeni delovi mogu da se ulegnu pod sopstvenom težinom, a trenje o podlogu ometa ravnomerno skupljanje. Postoje softveri za simulaciju sinterovanja koji unapred deformišu geometriju da bi deo posle peći imao tačan oblik. To je dodatni posao i dodatno znanje, a istraživanja pokazuju da je simulacija manje tačna kod viših delova, upravo zbog neravnomernog skupljanja.
Gustina. Posle sinterovanja delovi obično dostižu 95 do 99 posto pune gustine, dok PBF po pravilu prelazi 99,5 posto. Za delove kod kojih je zamor materijala kritičan, preostala poroznost je važna, i često se rešava dodatnim HIP postupkom.
Vreme i trošak. Uklanjanje veziva i sinterovanje traju satima, a sa hlađenjem i pripremom ceo ciklus traje od jednog do nekoliko dana. Peći, energija, zaštitni gasovi i kontrola procesa često čine ukupne troškove većim od očekivanih.
Ograničenja Powder Bed Fusion tehnologije
Da bi poređenje bilo pošteno, i PBF ima svoja ograničenja.
Štampa je spora, jer laser mora da istopi svaki presek dela. Zaostali naponi od brzog topljenja i hlađenja zahtevaju podršku, otpuštanje napona i pažljivo planiranje orijentacije. Podrška se uklanja ručno ili mašinski, a površine sa kontra uglom i unutrašnji kanali traže posebnu pažnju u projektovanju. Cena po delu je visoka, i PBF retko ima smisla za jednostavne delove u velikim serijama.
Za prvu proveru da li je metalni deo pogodan za PBF, možete koristiti besplatni alat SLM DFAM Checker.
Pravo poređenje, Binder Jetting naspram MIM
Uklanjanje veziva i sinterovanje su isti koraci kao kod brizganja metalnog praha (MIM), tehnologije koja se u industriji koristi decenijama za male i složene metalne delove u velikim serijama. Zato je MIM, a ne PBF, prirodna referenca za metalni Binder Jetting.
MIM zahteva alat, pa se isplati tek na velikim serijama. Binder Jetting ne zahteva alat, pa ima smisla na manjim i srednjim serijama, za prototipove MIM delova i za delove čija se geometrija često menja. Firmama koje već znaju da vode proces sinterovanja iz MIM proizvodnje, ulazak u Binder Jetting je mnogo lakši nego firmama koje kreću od nule. Primer INDO-MIM iz prethodnog odeljka to potvrđuje.
Zašto mali i jednostavni delovi obično nisu dobra primena
Često se navodi da je Binder Jetting pogodan za male delove jednostavne geometrije. U industrijskoj praksi to obično nije tako.
Takvi delovi se najbrže, najjeftinije i najpouzdanije proizvode CNC obradom, a u velikim serijama MIM tehnologijom ili livenjem. CNC daje visoku tačnost, kratke rokove i nisku cenu po komadu, bez sinterovanja i kompenzacije skupljanja.
Gde koja tehnologija ima smisla
| Powder Bed Fusion | Binder Jetting za metal | Binder Jetting za pesak | |
|---|---|---|---|
| Šta izlazi iz mašine | gust metalni deo | zeleni deo, metal tek posle sinterovanja | kalup ili jezgro za livenje |
| Gustina dela | po pravilu preko 99,5 posto | obično 95 do 99 posto | nije primenljivo |
| Skupljanje | malo, ali zaostali naponi | oko 15 do 20 posto po dimenziji | nema |
| Podrška | potrebna | nije potrebna | nije potrebna |
| Tipična serija | mala do srednja | srednja | pojedinačni komadi do malih serija |
| Glavni konkurent | CNC, livenje | MIM, CNC | klasični modeli i jezgrenici |
| Tipična primena | delovi visoke vrednosti, avio industrija, medicina, alati sa konformnim hlađenjem | manji delovi srednjih zahteva u serijama | složeni kalupi i jezgra za livnice |
Binder Jetting za metal ima smisla kod delova sa složenom unutrašnjom geometrijom koju CNC ne može racionalno da izvede, gde puna gustina nije presudna i gde serija opravdava razvoj procesa sinterovanja. PBF ostaje standard gde su mehanička svojstva, pouzdanost i kvalifikacija ključni. Koliko se svojstva menjaju sa toplotnom obradom kod PBF legura, prikazano je u tekstu Poređenje legura u metalnoj aditivnoj proizvodnji.
Zaključak
Binder Jetting i Powder Bed Fusion uglavnom ne konkurišu u istim primenama. PBF je izbor za metalne delove visoke vrednosti i visokih zahteva. Metalni Binder Jetting ima smisla za serije manjih delova srednjih zahteva, gde je pravo poređenje sa MIM tehnologijom. Binder Jetting za pesak je posebna, zrela primena u livnicama.
Ne postoji univerzalno rešenje. Postoji samo tehnologija koja je pravilno ili pogrešno primenjena.
Izbor između tehnologija je deo šireg pristupa opisanog u tekstu Šta znači Vendor Neutral u aditivnoj proizvodnji. Kada je tehnologija izabrana, prava provera je kvalifikacija procesa u praksi.
Česta pitanja
Da li je Binder Jetting brži od PBF tehnologije? Sama štampa jeste. Posle štampe slede uklanjanje veziva i sinterovanje, pa ukupno vreme do gotovog metalnog dela često nije kraće nego kod PBF tehnologije.
Koliko se deo skuplja kod metalnog Binder Jettinga? Tokom sinterovanja oko 15 do 20 posto po dimenziji, zavisno od praha, gustine zelenog dela i peći. Geometrija se zato unapred uvećava i koriguje, često uz softver za simulaciju sinterovanja.
Da li metalni Binder Jetting daje gust metal? Posle sinterovanja deo obično ima 95 do 99 posto pune gustine, dok PBF po pravilu prelazi 99,5 posto. Za delove kod kojih je zamor materijala kritičan, često se dodaje HIP postupak.
Da li je Binder Jetting za pesak isto što i za metal? Nije. Binder Jetting za pesak štampa kalupe i jezgra za livenje, bez sinterovanja i skupljanja. Binder Jetting za metal štampa sam deo, koji se posle sinteruje u peći.
Kada je Binder Jetting bolji izbor od MIM tehnologije? Kada serija nije dovoljno velika da opravda alat za brizganje metalnog praha, kod prototipova MIM delova, ili kada se geometrija dela često menja.
Šta se desilo sa Desktop Metalom? Desktop Metal je podneo zahtev za stečaj u julu 2025. godine. Intelektualnu svojinu za metalni Binder Jetting kupila je grupa Arc Impact Acquisition Corporation, a peščani Binder Jetting kroz ExOne GmbH i ExOne KK prodat je zasebno grupi Anzu Partners.
Ko danas proizvodi sisteme za metalni Binder Jetting? Među poznatijim proizvođačima su HP sa sistemom Metal Jet S100, Colibrium Additive (nekadašnji GE Additive) sa sistemom Binder Jet Series 3, obnovljeni Desktop Metal i Nano Dimension, koja zadržava Markforgedovu liniju za metalni Binder Jetting i posle prodaje Markforgeda kompaniji Stratasys.
Izvori
- Desktop Metal relaunches under new ownership, TCT Magazine, 2025
- US Court approves Anzu Partners affiliate to acquire ExOne, VoxelMatters, 2025
- Stratasys acquires Markforged from Nano Dimension for $42.5 million, VoxelMatters, 2026
- Stratasys to acquire MarkForged from Nano Dimension in $42.5m all cash deal, TCT Magazine, 2026
- INDO-MIM to install 5 more HP Metal Jet S100 units, VoxelMatters, 2025
- Colibrium Additive's Series 3 Metal Binder Jet System Fully Commercial, 3DPrint.com, 2024
- Numerical simulation of shrinkage and deformation during sintering in metal binder jetting with experimental validation, Materials and Design, 2022