Zusammenfassung
Bei der Pulverbettfusion (PBF) wird Metallpulver Schicht für Schicht mit einem Laser geschmolzen, und das Bauteil verlässt die Anlage als dichtes Metall. Beim Binder Jetting wird das Pulver nur mit einem flüssigen Binder verklebt, und das Bauteil erhält seine metallischen Eigenschaften erst nach dem Entbindern und Sintern im Ofen, wobei es um etwa 15 bis 20 Prozent je Dimension schwindet. Schnelleres Drucken bedeutet deshalb nicht schnellere oder günstigere Fertigung, denn der größte Teil von Arbeit, Risiko und Kosten fällt nach dem Druck an.
Binder Jetting von Sandformen und Kernen für den Guss ist eine ausgereifte und verbreitete Technologie. Binder Jetting von Metallbauteilen ist eine andere Geschichte, mit einem engeren Anwendungsfeld, als vor einigen Jahren erwartet wurde, wie die Insolvenz von Desktop Metal 2025 und die Neuordnung der Eigentumsverhältnisse unter den Anbietern zeigen.
Die beiden Technologien konkurrieren meist nicht miteinander. PBF ist die Wahl für hochwertige Bauteile mit anspruchsvollen Eigenschaften. Metall-Binder-Jetting ist sinnvoll für Serien kleinerer Bauteile mit moderaten Anforderungen, wobei sein Hauptkonkurrent der Metallpulverspritzguss (MIM) ist.
Zwei verschiedene Wege zum Metallbauteil
Bei der Pulverbettfusion wird Metallpulver Schicht für Schicht mit einem Laser geschmolzen, in der EBM-Variante mit einem Elektronenstrahl. Das Bauteil verlässt die Anlage als dichtes Metall, mit der Bauplattform verschweißt und mit Stützstrukturen. Danach folgen Spannungsarmglühen, Abtrennen von der Plattform, Entfernen der Stützstrukturen, Wärmebehandlung und bei Bedarf spanende Bearbeitung.
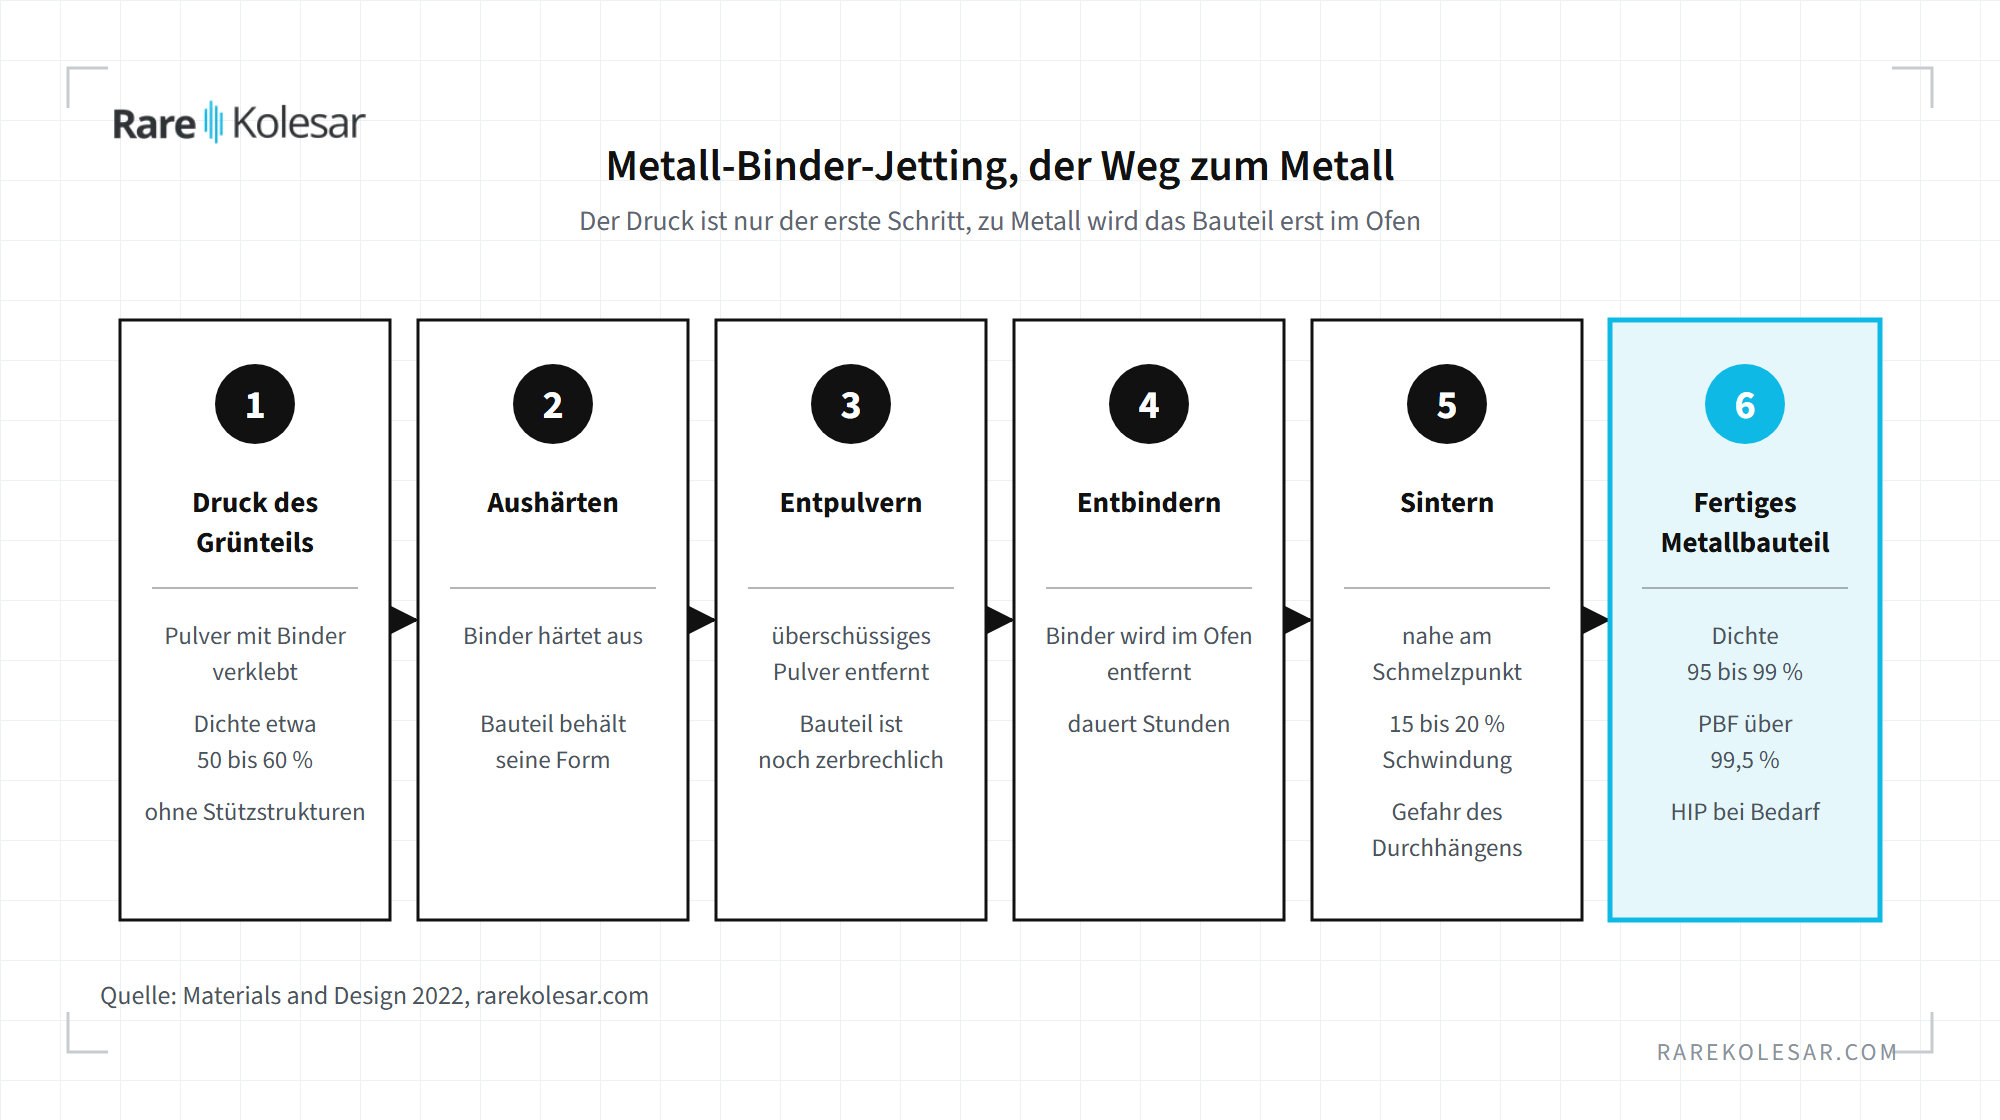
Beim Binder Jetting erzeugt der Drucker ein sogenanntes Grünteil. Das Pulver wird nicht geschmolzen, sondern mit einem flüssigen Binder verklebt. Das Grünteil ist deshalb zerbrechlich, mit einer Dichte von etwa 50 bis 60 Prozent des massiven Metalls. Nach dem Druck folgen Aushärten des Binders, Entpulvern, Entbindern und Sintern im Ofen bei einer Temperatur nahe dem Schmelzpunkt. Erst dann wird das Bauteil zu Metall.
Binder Jetting erfordert deshalb immer zusätzliche Ausrüstung, Öfen mit kontrollierter Atmosphäre, mehr Fläche und mehr Fertigungsschritte.
Binder Jetting für Sand und für Metall ist nicht dasselbe
Diese beiden werden in Diskussionen über Binder Jetting ständig verwechselt.
Sand-Binder-Jetting druckt Formen und Kerne für den Metallguss. Es gibt kein Sintern und keine Schwindung, denn nach dem Druck wird einfach Metall in die Form gegossen. Es ist eine ausgereifte Technologie, die Gießereien seit Jahren nutzen, weil sie Kerne und Formen komplexer Gestalt ohne konventionelle Modelle und Kernkästen ermöglicht.
Metall-Binder-Jetting druckt das Metallbauteil selbst, und genau dort entstehen alle Herausforderungen von Entbindern und Sintern. Erfolg in der ersten Anwendung sagt nichts über die zweite aus.
Auch der Markt zeigt den Unterschied. Als Desktop Metal in die Insolvenz ging, wurde das Sand-Binder-Jetting-Geschäft, die deutsche ExOne GmbH und die japanische ExOne KK, als eigene Einheit an die Investmentgruppe Anzu Partners verkauft, mit gerichtlicher Genehmigung im August 2025. Gießereien sind Kunden mit klarem und stabilem Bedarf, deshalb fand dieser Geschäftsteil getrennt von der Metallseite einen Käufer.
Warum man erwartete, dass Metall-Binder-Jetting PBF ersetzt
Binder Jetting druckt schneller, bietet größere Bauräume, und der Drucker selbst ist oft günstiger als ein PBF-System. Beim Druck findet kein Schmelzen statt, es gibt also keine Eigenspannungen und keinen thermischen Verzug. Bauteile lassen sich in der Baubox übereinander stapeln, ohne Stützstrukturen.
Deshalb sah Binder Jetting wie der natürliche Weg zur Serienfertigung von Metallbauteilen aus, und deshalb erwarteten viele, dass es PBF mit steigenden Stückzahlen verdrängen würde.
In der Praxis erwies sich der Vorteil in der Druckphase als nicht ausreichend, um die Komplexität dessen auszugleichen, was danach kommt. Das heißt nicht, dass die Technologie nicht funktioniert. Es heißt, dass ihr Markt kleiner ist, als die Erwartungen vermuten ließen.
Wer heute Metall-Binder-Jetting anbietet
Seit 2025 hat sich das Bild der Eigentumsverhältnisse unter den Anbietern deutlich verändert. Ich beschreibe es als Tatsachenfeststellung, nicht als Empfehlung.
Desktop Metal, das 2021 den Binder-Jetting-Pionier ExOne übernommen hatte, meldete im Juli 2025 Insolvenz an. Das geistige Eigentum am Metall-Binder-Jetting kaufte im Insolvenzverfahren die Investmentgruppe Arc Impact Acquisition Corporation, die das Unternehmen im September 2025 mit Schwerpunkt auf Verteidigung und nationaler Sicherheit neu startete.
Markforged, dessen Metall-Binder-Jetting-Linie vom schwedischen Unternehmen Digital Metal stammt, wurde 2025 Teil der israelischen Nano Dimension. Im Mai 2026 vereinbarte Stratasys den Kauf von Markforged für 42,5 Millionen US-Dollar, mit geplantem Abschluss in der zweiten Hälfte 2026. Nano Dimension gliedert genau die Metall-Binder-Jetting-Linie aus und behält sie.
HP bietet das System Metal Jet S100 an. Einer seiner Anwender ist das indische Unternehmen INDO-MIM, ein großer Hersteller von MIM-Bauteilen, das Anfang 2025 eine Erweiterung auf insgesamt acht HP-Metal-Jet-Systeme in Indien und den USA ankündigte. Das zeigt gut, wo Metall-Binder-Jetting natürlich hingehört, zu Unternehmen, die das Sintern bereits beherrschen.
Colibrium Additive, ehemals GE Additive, machte sein System Binder Jet Series 3 Mitte 2024 kommerziell verfügbar, nach einer bewusst langsamen Markteinführung.
Für Käufer ist die Botschaft einfach. Bevor Sie in das Metall-Binder-Jetting einsteigen, lohnt es sich zu prüfen, wer in den nächsten fünf bis zehn Jahren hinter Anlage, Werkstoffen und Service stehen wird. Einen breiteren Blick auf die Marktentwicklung bietet der Beitrag Tendenzen im Einsatz des metallischen 3D-Drucks.
Die wichtigsten Grenzen des Metall-Binder-Jettings
Die größten Herausforderungen entstehen nach dem Druck.
Schwindung. Beim Sintern schwindet das Bauteil um etwa 15 bis 20 Prozent je Dimension. Der genaue Wert hängt von der Gründichte, dem Pulver, dem Ofen und der Lage des Bauteils im Ofen ab, und die Schwindung ist nicht in allen Richtungen gleich. Je geringer die Gründichte, desto größer die Schwindung.
Verzug im Ofen. Bei Sintertemperatur ist das Bauteil weich. Dünne und nicht abgestützte Abschnitte können unter ihrem Eigengewicht absacken, und die Reibung an der Sinterunterlage stört die gleichmäßige Schwindung. Es gibt Software zur Sintersimulation, die die Geometrie vorverzerrt, sodass das Bauteil nach dem Ofen die richtige Form hat. Das ist zusätzliche Arbeit und zusätzliches Know-how, und Untersuchungen zeigen, dass die Simulation bei höheren Bauteilen weniger genau ist, gerade wegen der ungleichmäßigen Schwindung.
Dichte. Nach dem Sintern erreichen Bauteile typischerweise 95 bis 99 Prozent der vollen Dichte, während PBF in der Regel über 99,5 Prozent liegt. Bei Bauteilen, bei denen die Ermüdung kritisch ist, spielt die verbleibende Porosität eine Rolle und wird oft mit einem zusätzlichen HIP-Schritt behandelt.
Zeit und Kosten. Entbindern und Sintern dauern Stunden, und mit Abkühlung und Vorbereitung dauert der gesamte Zyklus einen bis mehrere Tage. Öfen, Energie, Schutzgase und Prozesskontrolle machen die Gesamtkosten oft höher als erwartet.
Grenzen der Pulverbettfusion
Damit der Vergleich fair bleibt: PBF hat eigene Grenzen.
Der Druck ist langsam, weil der Laser jeden Querschnitt des Bauteils schmelzen muss. Eigenspannungen durch schnelles Schmelzen und Abkühlen erfordern Stützstrukturen, Spannungsarmglühen und eine sorgfältige Planung der Orientierung. Stützstrukturen werden von Hand oder spanend entfernt, und überhängende Flächen sowie innere Kanäle brauchen in der Konstruktion besondere Aufmerksamkeit. Die Kosten pro Bauteil sind hoch, und für einfache Bauteile in großen Serien ist PBF selten sinnvoll.
Für eine erste Prüfung, ob sich ein Metallbauteil für PBF eignet, können Sie Dokimion nutzen.
Der eigentliche Vergleich, Binder Jetting vs. MIM
Entbindern und Sintern sind dieselben Schritte wie beim Metallpulverspritzguss (MIM), einer Technologie, die die Industrie seit Jahrzehnten für kleine, komplexe Metallbauteile in großen Serien nutzt. Deshalb ist MIM, nicht PBF, die natürliche Referenz für Metall-Binder-Jetting.
MIM erfordert ein Werkzeug und lohnt sich daher nur bei großen Stückzahlen. Binder Jetting braucht kein Werkzeug und ist deshalb sinnvoll für kleine und mittlere Serien, für Prototypen von MIM-Bauteilen und für Bauteile, deren Geometrie sich oft ändert. Für Unternehmen, die einen Sinterprozess aus der MIM-Fertigung bereits beherrschen, ist der Einstieg in das Binder Jetting viel leichter als für Unternehmen, die bei null anfangen. Das Beispiel INDO-MIM im vorigen Abschnitt bestätigt das.
Warum kleine und einfache Bauteile meist nicht passen
Oft heißt es, Binder Jetting eigne sich für kleine Bauteile mit einfacher Geometrie. In der industriellen Praxis ist das meist nicht der Fall.
Solche Bauteile werden am schnellsten, günstigsten und zuverlässigsten durch CNC-Bearbeitung hergestellt, in großen Serien durch MIM oder Guss. CNC bietet hohe Genauigkeit, kurze Lieferzeiten und einen niedrigen Stückpreis, ohne Sintern und ohne Schwindungskompensation.
Wo jede Technologie sinnvoll ist
| Pulverbettfusion | Metall-Binder-Jetting | Sand-Binder-Jetting | |
|---|---|---|---|
| Was die Anlage verlässt | dichtes Metallbauteil | Grünteil, Metall erst nach dem Sintern | Gussform oder Kern |
| Bauteildichte | in der Regel über 99,5 Prozent | typischerweise 95 bis 99 Prozent | nicht zutreffend |
| Schwindung | gering, aber Eigenspannungen | etwa 15 bis 20 Prozent je Dimension | keine |
| Stützstrukturen | erforderlich | nicht erforderlich | nicht erforderlich |
| Typische Serie | klein bis mittel | mittel | Einzelstücke bis Kleinserien |
| Hauptkonkurrent | CNC, Guss | MIM, CNC | konventionelle Modelle und Kernkästen |
| Typische Anwendung | hochwertige Bauteile, Luft- und Raumfahrt, Medizin, Werkzeuge mit konturnaher Kühlung | kleinere Bauteile mit moderaten Anforderungen in Serie | komplexe Formen und Kerne für Gießereien |
Metall-Binder-Jetting ist sinnvoll für Bauteile mit komplexer innerer Geometrie, die CNC nicht wirtschaftlich herstellen kann, bei denen die volle Dichte nicht entscheidend ist und bei denen die Stückzahl die Entwicklung eines Sinterprozesses rechtfertigt. PBF bleibt der Standard, wo mechanische Eigenschaften, Zuverlässigkeit und Qualifizierung entscheidend sind. Wie stark sich die Eigenschaften von PBF-Legierungen durch Wärmebehandlung verändern, zeigt der Beitrag Vergleich von Legierungen in der metallischen additiven Fertigung.
Fazit
Binder Jetting und Pulverbettfusion konkurrieren meist nicht in denselben Anwendungen. PBF ist die Wahl für hochwertige Metallbauteile mit hohen Anforderungen. Metall-Binder-Jetting ist sinnvoll für Serien kleinerer Bauteile mit moderaten Anforderungen, wobei der eigentliche Vergleich der mit MIM ist. Sand-Binder-Jetting ist eine eigene, ausgereifte Anwendung in Gießereien.
Es gibt keine universelle Lösung. Es gibt nur Technologie, die richtig oder falsch eingesetzt wird.
Die Wahl zwischen Technologien ist Teil des breiteren Ansatzes, den der Beitrag Was herstellerunabhängig in der additiven Fertigung bedeutet beschreibt. Ist eine Technologie gewählt, kommt die eigentliche Prüfung mit der Prozessqualifizierung in der Praxis.
Häufig gestellte Fragen
Ist Binder Jetting schneller als PBF? Der Druck selbst ja. Nach dem Druck folgen Entbindern und Sintern, sodass die Gesamtzeit bis zum fertigen Metallbauteil oft nicht kürzer ist als bei PBF.
Wie stark schwindet ein Bauteil beim Metall-Binder-Jetting? Beim Sintern um etwa 15 bis 20 Prozent je Dimension, abhängig von Pulver, Gründichte und Ofen. Die Geometrie wird deshalb vorab vergrößert und korrigiert, oft mit Software zur Sintersimulation.
Erzeugt Metall-Binder-Jetting dichtes Metall? Nach dem Sintern hat ein Bauteil typischerweise 95 bis 99 Prozent der vollen Dichte, während PBF in der Regel über 99,5 Prozent liegt. Bei Bauteilen, bei denen die Ermüdung kritisch ist, wird oft ein HIP-Schritt ergänzt.
Ist Sand-Binder-Jetting dasselbe wie Metall-Binder-Jetting? Nein. Sand-Binder-Jetting druckt Formen und Kerne für den Guss, ohne Sintern und ohne Schwindung. Metall-Binder-Jetting druckt das Bauteil selbst, das anschließend im Ofen gesintert wird.
Wann ist Binder Jetting die bessere Wahl als MIM? Wenn die Stückzahl nicht groß genug ist, um ein Spritzgießwerkzeug zu rechtfertigen, für Prototypen von MIM-Bauteilen oder wenn sich die Bauteilgeometrie oft ändert.
Was ist mit Desktop Metal passiert? Desktop Metal meldete im Juli 2025 Insolvenz an. Das geistige Eigentum am Metall-Binder-Jetting kaufte Arc Impact Acquisition Corporation, während das Sand-Binder-Jetting über ExOne GmbH und ExOne KK getrennt an Anzu Partners verkauft wurde.
Wer stellt heute Systeme für Metall-Binder-Jetting her? Zu den bekannteren Anbietern gehören HP mit dem Metal Jet S100, Colibrium Additive (ehemals GE Additive) mit dem Binder Jet Series 3, das neu gestartete Desktop Metal und Nano Dimension, das die Metall-Binder-Jetting-Linie von Markforged nach dem Verkauf von Markforged an Stratasys behält.
Quellen
- Desktop Metal relaunches under new ownership, TCT Magazine, 2025
- US Court approves Anzu Partners affiliate to acquire ExOne, VoxelMatters, 2025
- Stratasys acquires Markforged from Nano Dimension for $42.5 million, VoxelMatters, 2026
- Stratasys to acquire MarkForged from Nano Dimension in $42.5m all cash deal, TCT Magazine, 2026
- INDO-MIM to install 5 more HP Metal Jet S100 units, VoxelMatters, 2025
- Colibrium Additive's Series 3 Metal Binder Jet System Fully Commercial, 3DPrint.com, 2024
- Numerical simulation of shrinkage and deformation during sintering in metal binder jetting with experimental validation, Materials and Design, 2022