Ukratko
Kvalifikovan proces dokazuje da mašina, materijal i parametri rade stabilno. Ne dokazuje da je konkretan deo, sa svojom geometrijom, orijentacijom i naknadnom obradom, dobar za svoju funkciju. To dokazuje kvalifikacija dela.
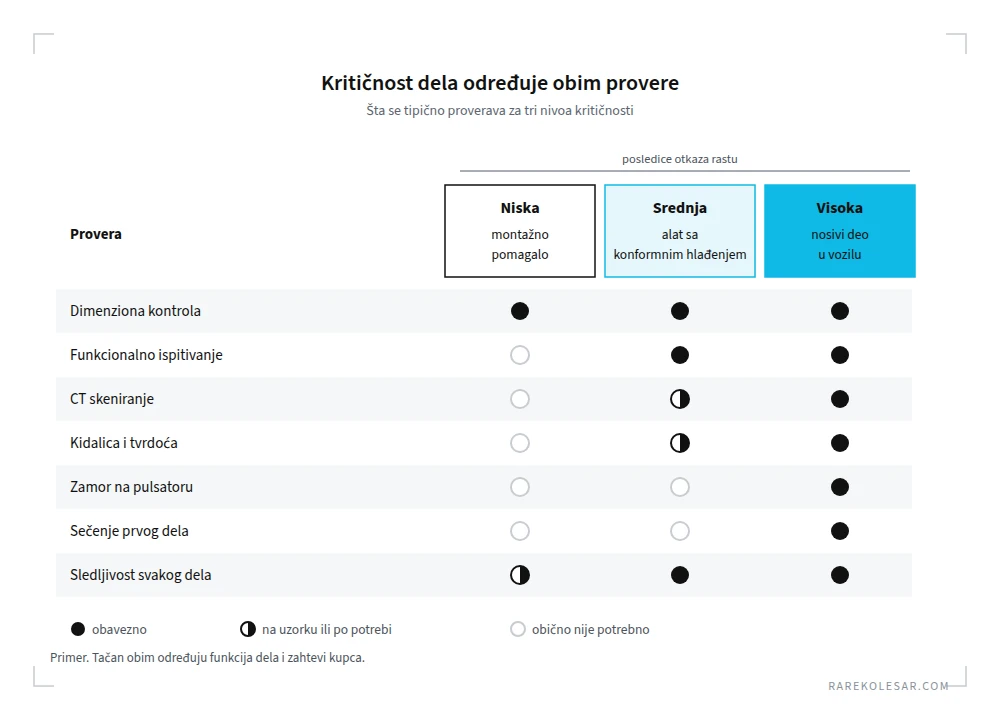
Obim provere zavisi od kritičnosti dela. Montažno pomagalo čiji otkaz znači kratak zastoj i nosivi deo čiji otkaz ugrožava ljude ne proveravaju se isto.
Standard ISO/ASTM 52901 opisuje tri faze prihvatanja: kvalifikacioni deo, prvi proizvodni deo i proizvodni odnosno referentni deo. Kriterijumi prihvatanja se dogovaraju pre izrade, a ne posle merenja.
Podaci proizvođača materijala su polazna tačka, ne dokaz. Dokaz je ispitivanje konkretnog dela, u stanju u kom će raditi.
Proces i deo odgovaraju na različita pitanja
Kvalifikacija procesa odgovara na pitanje da li mašina, materijal i parametri stabilno i ponovljivo rade u definisanim granicama. Kako to izgleda opisao sam u tekstu Kako izgleda kvalifikacija procesa u praksi.
Kvalifikacija dela odgovara na drugo pitanje, da li konkretna komponenta ispunjava zahteve koje mora da ispuni u radu. Proces može biti potpuno kvalifikovan, a da deo ipak ne prođe. Tanak zid se hladi drugačije od masivnog preseka. Nadnesena površina ima drugačiju hrapavost od vertikalne. Unutrašnji kanal može da zadrži prah.
Kod svih tehnologija aditivne proizvodnje svojstva zavise i od orijentacije. Deo odštampan horizontalno i isti deo odštampan vertikalno neće imati istu čvrstoću ni istu otpornost na zamor, iako ih je napravio isti, kvalifikovan proces.
Deo zato treba posebno kvalifikovati kada uvodite nov deo, kada menjate njegovu geometriju, orijentaciju ili položaj u radnoj komori, kada menjate naknadnu obradu, i kada zahtevi dela idu preko granica za koje je proces kvalifikovan.
Počinje od kritičnosti dela
Pre bilo kakvog merenja treba odgovoriti na tri pitanja:
- Šta se dešava ako deo otkaže?
- Koliko je deo opterećen u odnosu na svojstva materijala?
- Koliko je deo zahtevan za aditivnu izradu i da li može pouzdano da se pregleda?
Na ova tri pitanja se zasniva klasifikacija delova u NASA standardu NASA-STD-6030 iz 2021. godine, jednom od najrazrađenijih okvira za kvalifikaciju aditivno proizvedenih delova. Klasa dela određuje koliko kontrole procesa, kvalifikacije i pregleda deo zahteva. Za avio industriju sličan pristup daje standard ASTM F3572.
Industrija van avio i svemirske primene retko koristi formalne klase, ali logika je ista. Montažno pomagalo, alat za brizganje sa konformnim hlađenjem i nosivi deo u vozilu su tri različita nivoa, i za svaki se unapred odlučuje šta mora da se proveri.
Tri faze prihvatanja po ISO/ASTM 52901
ISO/ASTM 52901 propisuje šta kupac i proizvođač dela moraju da razmene pri porudžbini: podatke o delu, zahteve za materijal, tražena svojstva, način kontrole i način prihvatanja. Prihvatanje ide kroz tri faze.
Kvalifikacioni deo. Izrađuje se i proverava pre proizvodnje, prema kriterijumima koje su kupac i proizvođač dogovorili. Ako deo ne prođe, proces se koriguje i ispitivanje ponavlja. Proizvodnja ne počinje dok kvalifikacioni delovi ne ispune zahteve.
Prvi proizvodni deo. Pre početka serije, prvi deo iz stvarne proizvodnje se detaljno proverava i odobrava.
Proizvodni odnosno referentni deo. Kriterijumi prihvatanja za delove u seriji definisani su u porudžbini, a proizvođač uz isporuku daje izveštaj o kontroli.
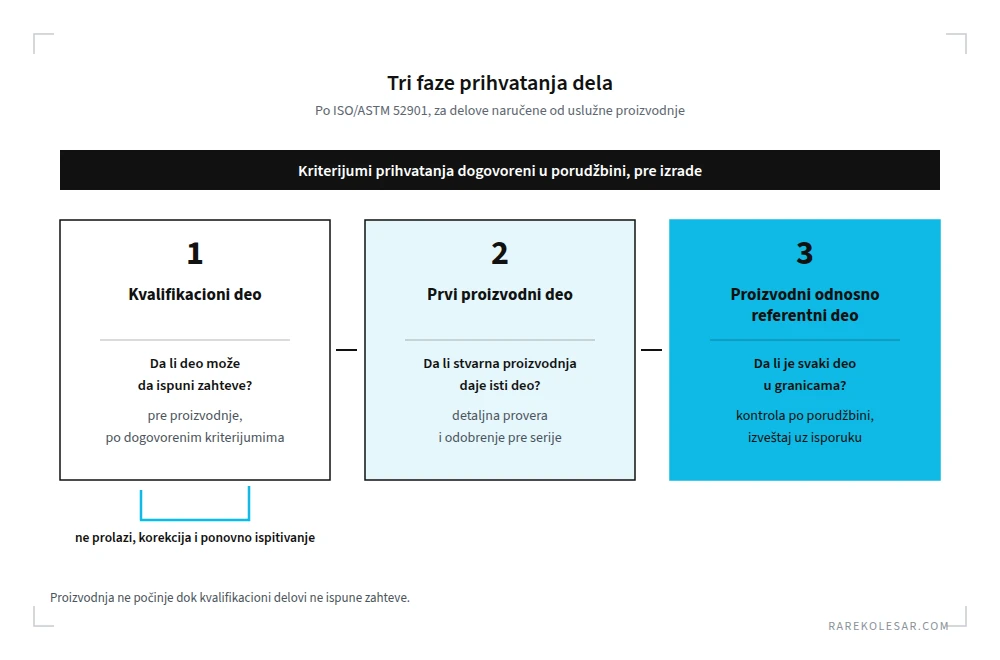
Standard je najkorisniji kada deo naručujete od uslužne proizvodnje. Ne propisuje tolerancije ni vrednosti svojstava. Propisuje da se o njima dogovorite unapred i u pisanoj formi.
Šta se na delu konkretno ispituje
Kada deo treba da se koristi direktno kao finalna komponenta, a ne kao prototip ili funkcionalni uzorak, ispitivanje se prilagođava materijalu i nameni:
- kidalica, za zateznu čvrstoću, napon tečenja i izduženje,
- pulsator, za ponašanje pod cikličnim opterećenjem i otpornost na zamor,
- CT skeniranje, za poroznost, pukotine, zatvorene šupljine i zaostali prah u kanalima,
- 3D skeniranje i koordinatna merna mašina, za odstupanje od nominalnog modela i kritične mere,
- merenje tvrdoće i metalografija, kod metalnih delova,
- funkcionalna ispitivanja, ispitivanje pritiskom, protok kroz kanale hlađenja, dokazno opterećenje ili ispitivanje u sklopu.
Kriterijumi se definišu po zonama. U kritičnoj zoni dozvoljena veličina pore može biti mnogo manja nego u nenosivom delu iste komponente.
Epruvete svedoci nisu isto što i deo
Epruvete svedoci se štampaju u istoj izradi kao delovi i pokazuju da je izrada prošla kako treba. Ali epruveta nema istu geometriju ni istu termičku istoriju kao deo. Masivan presek, tanak zid i nadneseni deo iste komponente mogu imati različitu mikrostrukturu i različita svojstva.
Zato se kod kritičnih delova prvi deo često žrtvuje. Seče se, i epruvete se uzimaju iz kritičnih zona samog dela. Tek tada znate kakva su svojstva tamo gde su važna.
Podaci proizvođača materijala su polazna tačka
Podaci proizvođača materijala se ne odbacuju. Oni su polazna tačka za izbor materijala i za prvi proračun. Ali tabelarne vrednosti se dobijaju na epruvetama, u određenoj orijentaciji i sa propisanom obradom, a ne na vašem delu.
Moje iskustvo je da kod dobrih proizvođača rezultati statičkih ispitivanja na realnom delu lako prevaziđu tabelarne vrednosti za 10 do 20 posto. Kod zamora često važi obrnuto. Ako deo radi sa površinom u stanju posle štampe, rezultat je obično lošiji od vrednosti izmerenih na obrađenim epruvetama. Tabela zato nije dokaz ni u jednom ni u drugom smeru. Koliko se podaci različitih proizvođača razlikuju pokazao sam u tekstu Poređenje legura u metalnoj aditivnoj proizvodnji.
Komponenta je kvalifikovana za finalnu upotrebu tek kada sopstveno ispitivanje potvrdi da konkretna geometrija, u konkretnoj orijentaciji, sa konkretnom naknadnom obradom, dostiže ono što primena traži.
Prvi proizvodni deo u automobilskoj i avio industriji
U automobilskoj industriji odobrenje dela ide kroz PPAP, postupak odobravanja proizvodnog dela koji je obavezan po standardu IATF 16949. Dobavljač njime dokazuje da razume sve zahteve kupca i da njegov proces može da ih ispunjava u stvarnoj proizvodnji, pri dogovorenom tempu. Novi PPAP se traži kod novog dela, izmene konstrukcije, promene alata, promene izvora materijala ili premeštanja proizvodnje. U avio industriji sličnu ulogu ima inspekcija prvog proizvedenog dela (FAI) po standardu AS9102.
Za 3D štampane delove logika je ista. Dodaju se samo dokazi specifični za aditivnu proizvodnju: verzija fajla za izradu, orijentacija i položaj u komori, parametri, serija praha ili filamenta i kompletna naknadna obrada. Za dobavljače auto industrije u regionu ovo je važno, jer kupac neće praviti izuzetak zato što je deo 3D štampan.
Kada je deo odobren, plan kontrole određuje šta se proverava na svakom delu, šta na uzorku, a šta na epruvetama svedocima iz svake izrade. Za svaki deo mora da se zna iz koje je izrade, sa kog položaja u komori i iz koje serije materijala.
Tipične greške
- Pretpostavka da kvalifikovan proces znači dobar deo, bez obzira na promenu geometrije, orijentacije ili kritičnosti primene.
- Oslanjanje samo na tehnički list materijala, bez sopstvenog ispitivanja.
- Kriterijumi prihvatanja se definišu posle merenja. Tada se granica postavlja tamo gde su rezultati, a ne tamo gde je funkcija traži.
- Samo epruvete svedoci kod kritičnih delova, bez provere svojstava u kritičnim zonama samog dela.
- Zamor ispitan na obrađenim epruvetama, a deo radi sa površinom posle štampe.
- Promena orijentacije ili rasporeda u komori bez ponovne provere, najčešće da bi u jednu izradu stalo više delova.
Kvalifikacija počinje od dizajna
Deo koji je od početka konstruisan za aditivnu proizvodnju lakše prolazi kvalifikaciju. Manje podrške znači manje zona sa lošijom površinom. Otvori za izlaz praha znače da kanali mogu da se očiste i pregledaju. Osnovnu proveru geometrije metalnog dela pre izrade možete uraditi besplatno u alatu SLM DFAM Checker.
Isto važi i za izbor tehnologije i mašine, koja se bira prema zahtevima dela, a ne prema katalogu. Više o tome u tekstu Šta znači Vendor Neutral u aditivnoj proizvodnji, a razlike između dve najčešće metalne tehnologije u tekstu Metalna aditivna proizvodnja, Powder Bed Fusion naspram Binder Jetting.
Česta pitanja
Koja je razlika između kvalifikacije procesa i kvalifikacije dela? Kvalifikacija procesa dokazuje da mašina, materijal i parametri rade stabilno i ponovljivo. Kvalifikacija dela dokazuje da konkretna komponenta, sa svojom geometrijom, orijentacijom i naknadnom obradom, ispunjava zahteve svoje funkcije.
Da li svaki 3D štampan deo mora da prođe CT skeniranje? Ne. CT se koristi kada unutrašnje greške mogu da ugroze funkciju dela, kod nosivih delova, delova pod pritiskom i delova sa unutrašnjim kanalima. Za montažna pomagala obično je dovoljna dimenziona kontrola.
Da li su epruvete svedoci dovoljne? Za delove niske kritičnosti obično jesu. Kod kritičnih delova pokazuju da je izrada prošla kako treba, ali ne i kakva su svojstva u kritičnim zonama dela. Zato se prvi deo često seče i ispituje.
Da li 3D štampan deo za auto industriju mora da prođe PPAP? Da, ako ide u serijsku proizvodnju za kupca koji to traži. PPAP ne pravi razliku između tehnologija, samo se za 3D štampane delove dodaju dokazi specifični za aditivnu proizvodnju.
Da li promena orijentacije dela traži novu kvalifikaciju? Po pravilu da, bar delimičnu. Orijentacija utiče na svojstva, hrapavost, podršku i deformacije, pa deo u drugoj orijentaciji nije isti deo.
Izvori
- ISO/ASTM 52901:2017, Additive manufacturing, General principles, Requirements for purchased AM parts, https://www.iso.org/standard/67288.html
- NASA-STD-6030, Additive Manufacturing Requirements for Spaceflight Systems, 2021, https://standards.nasa.gov/sites/default/files/standards/NASA/Baseline/0/2021-04-21_nasa-std-6030-approveddocx.pdf
- NASA-HDBK-5026, 2024, https://standards.nasa.gov/sites/default/files/standards/NASA/Baseline/0/NASA-HDBK-5026-Final-8-12-2024.pdf
- A Framework for Qualifying Additively Manufactured Parts, Additive Manufacturing Media, 2023, https://www.additivemanufacturing.media/articles/a-framework-for-qualifying-additively-manufactured-parts
- Production part approval process, KAIZEN Institute, 2026, https://kaizen.com/insights/production-part-approval-process/
Za širi kontekst vendor neutral pristupa u izboru mašine, pogledajte tekst Šta znači Vendor Neutral u odabiru mašine.