Zusammenfassung
Prozessqualifizierung ist kein Papierkram zum Ausfüllen. Sie ist der Nachweis, dass ein Unternehmen Charge für Charge dasselbe Ergebnis liefern kann, mit kontrollierten Parametern und im Voraus festgelegten Toleranzen.
Sie beginnt mit der Funktion des Bauteils, nicht mit der Anlage. Sie umfasst vier Bereiche: Anlage, Werkstoff, Prozess und Personal. Die Anlage durchläuft drei Schritte, die Installationsqualifizierung (IQ), die Funktionsqualifizierung (OQ) und die Leistungsqualifizierung (PQ). Das Endergebnis ist ein festgeschriebener, dokumentierter Prozess, der sich nicht ohne Grund und ohne Aufzeichnung ändert.
Die meisten Unternehmen bleiben nicht hängen, weil sie die Probleme nicht lösen können. Sie bleiben hängen, weil sie die Probleme nicht sehen, bis sie anfangen zu messen.
Was Qualifizierung tatsächlich nachweist
Ein gutes Bauteil beweist nichts. Der Nachweis ist erbracht, wenn dasselbe Bauteil, gefertigt auf derselben Anlage, aus demselben Werkstoff, mit denselben Parametern, immer innerhalb der Grenzen liegt, die Sie im Voraus festgelegt haben. Prozessqualifizierung ist der Weg von „es hat funktioniert“ zu „es funktioniert immer, und wir wissen, warum“.
Sie ist auch die Grenze zwischen Experiment und Produktion. Ein Kunde aus der Automobilindustrie, der Luft- und Raumfahrt oder der Medizintechnik kauft kein Bauteil. Er kauft die Gewissheit, dass die nächsten tausend Bauteile genauso sein werden wie das erste.
Sie beginnt mit der Funktion, nicht mit der Technologie
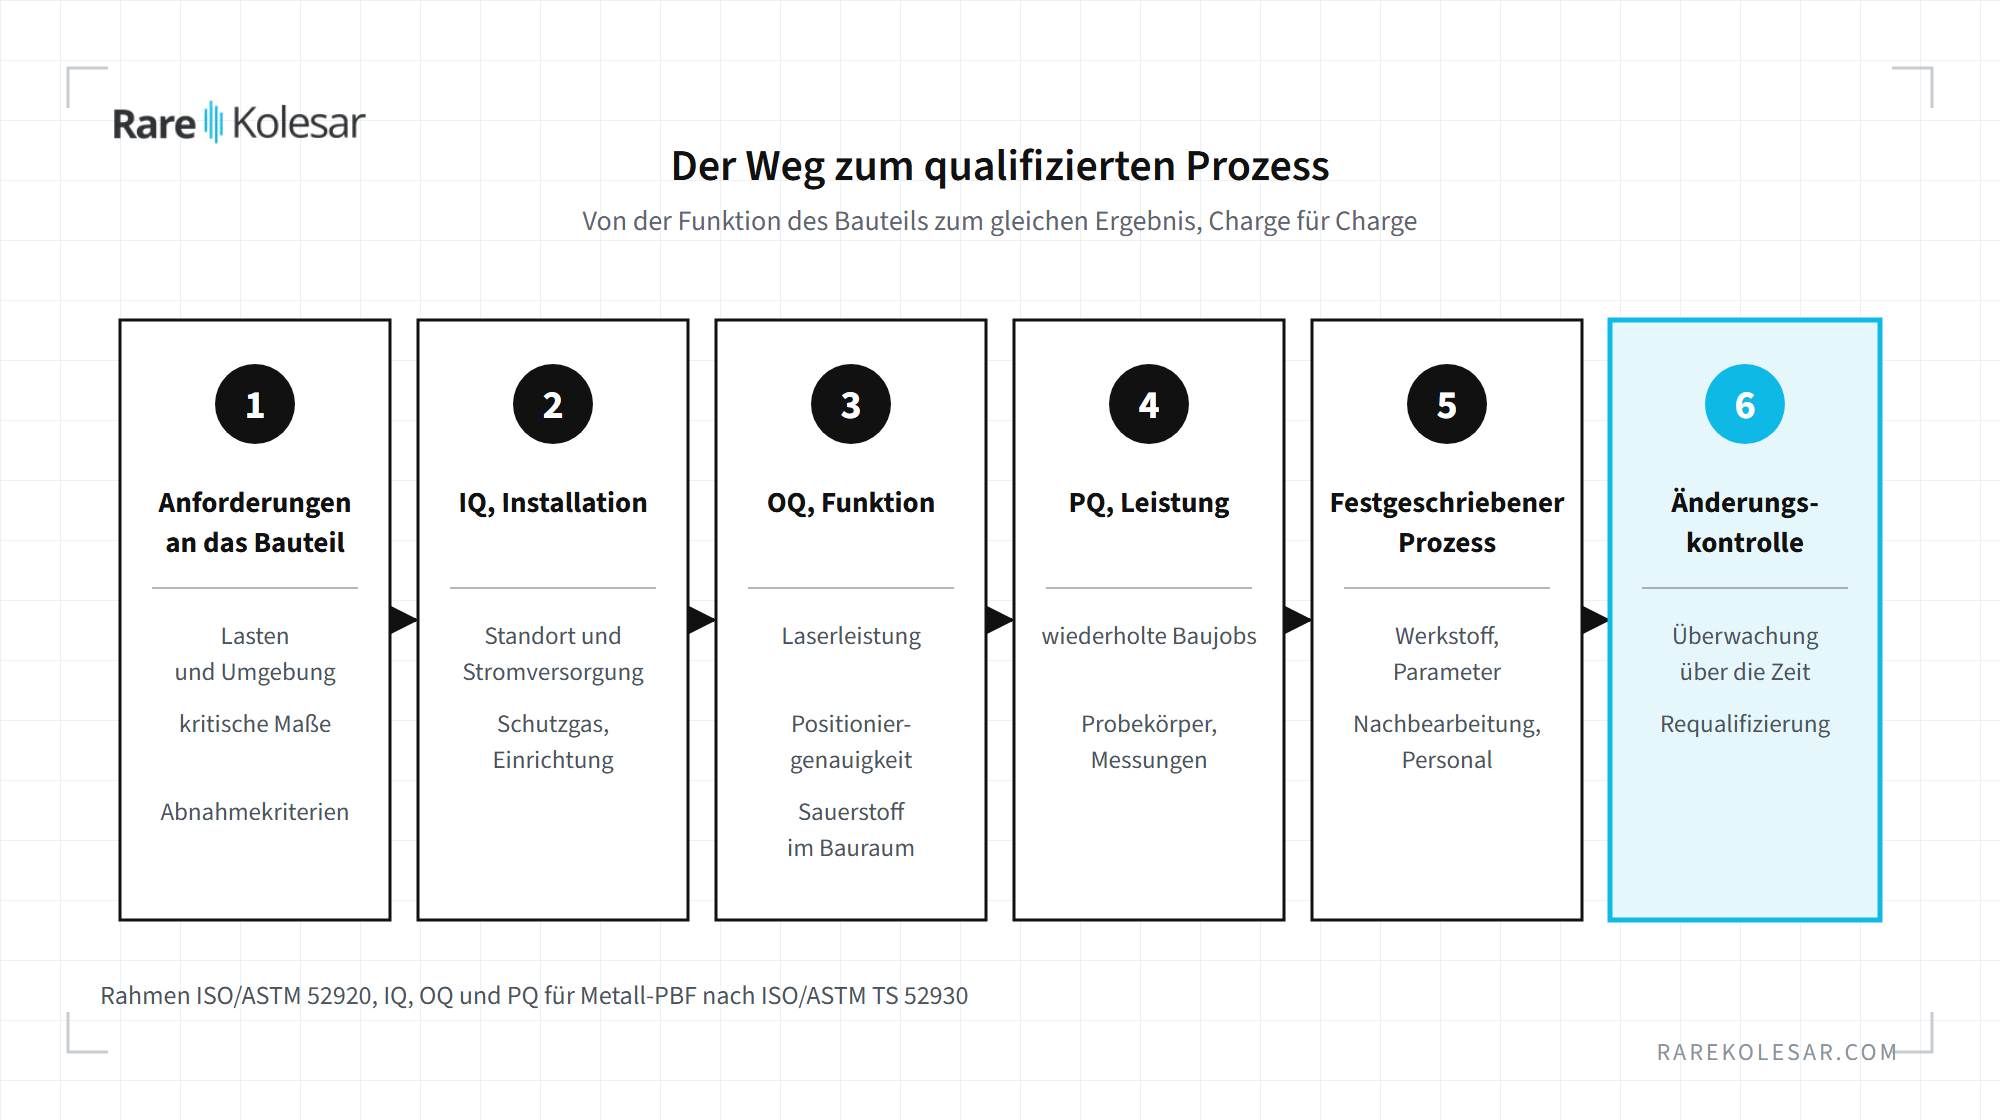
Qualifizierung beginnt mit dem Verständnis der Funktion des Bauteils. Nicht mit der Technologie, nicht mit der Anlagenmarke, sondern mit der Funktion. Welche Lasten das Bauteil trägt, in welcher Umgebung es arbeitet, welche Maße kritisch sind und wie die Abnahmekriterien lauten.
Der erste Schritt ist deshalb immer eine Liste nicht verhandelbarer Anforderungen. Ohne sie gibt es keinen Maßstab, an dem der Prozess qualifiziert werden könnte. Hier zeigt sich meist der Unterschied zwischen einem Unternehmen, das additive Fertigung wirklich einführt, und einem Unternehmen, das nur so aussehen möchte.
Vier Bereiche, die unter Kontrolle sein müssen
Anlage. Die Anlage wird in drei Schritten qualifiziert, bekannt als IQ, OQ und PQ. Für das Laserstrahlschmelzen von Metall (PBF-LB/M, Pulverbettfusion mit Laser) sind diese Schritte in der technischen Spezifikation ISO/ASTM TS 52930 beschrieben. Die Einzelheiten stehen in der Tabelle unten.
Werkstoff. Eine Pulver- oder Filamentspezifikation, die den Einkauf steuert, statt des Preises. Prüfung jeder neuen Charge, Regeln für Lagerung, Trocknung und Wiederverwendung des Pulvers sowie eine Aufzeichnung, welches Bauteil aus welcher Charge gefertigt wurde. Für Metallpulver beschreibt ISO/ASTM 52907, was geprüft wird, von der Partikelgrößenverteilung und chemischen Zusammensetzung bis zu Fließfähigkeit, Verunreinigung und Lagerung, sowohl für neues als auch für gebrauchtes Pulver.
Prozess. Ein festgeschriebener Satz von Parametern, Orientierung, Stützstrukturen, Bauraumbelegung sowie alle Schritte der Nachbearbeitung, Wärmebehandlung, Entfernen der Stützstrukturen, mechanische Bearbeitung und Reinigung. Die Nachbearbeitung ist Teil des Prozesses, keine Zugabe. Eine Änderung im Wärmebehandlungszyklus kann die Bauteileigenschaften ebenso stark verändern wie eine Änderung der Druckparameter. Wie stark die Wärmebehandlung das Ergebnis bei einzelnen Legierungen beeinflusst, behandle ich in Vergleich von Legierungen in der additiven Metallfertigung.
Personal. Der Bediener, der den Baujob vorbereitet, mit dem Pulver umgeht und die Bauteile entnimmt, ist Teil des Prozesses. Ein qualifizierter Prozess mit einem ungeschulten Bediener ist kein qualifizierter Prozess. Schulungen und Berechtigungen werden genauso dokumentiert wie Anlagenparameter. Für Anwendungen in der Luft- und Raumfahrt gibt es zudem eine eigene Norm für die Qualifizierung von Bedienern von PBF-LB/M-Anlagen, ISO/ASTM 52942.
Ein wichtiger Hinweis. ISO/ASTM TS 52930 befasst sich mit der Anlage selbst und schließt die Qualifizierung des Ausgangswerkstoffs und die Nachbearbeitung über das Entpulvern hinaus ausdrücklich aus. Deshalb ist eine qualifizierte Anlage noch kein qualifizierter Prozess. Werkstoff, Nachbearbeitung und Personal werden gesondert qualifiziert.
IQ, OQ und PQ, die drei Schritte der Anlagenqualifizierung
| Schritt | Frage, die er beantwortet | Beispielprüfungen |
|---|---|---|
| IQ, Installationsqualifizierung | Ist die Anlage korrekt installiert? | Standortbedingungen, Stromversorgung, Schutzgas, Umgebung |
| OQ, Funktionsqualifizierung | Arbeitet die Anlage innerhalb ihrer angegebenen Grenzen? | Laserleistung, Positioniergenauigkeit, Sauerstoffgehalt im Bauraum |
| PQ, Leistungsqualifizierung | Fertigt sie in der realen Produktion Bauteile, die die Anforderungen erfüllen? | wiederholte Baujobs, Probekörper, Messung von Maßen und Eigenschaften |
Die Reihenfolge ist wichtig. OQ ist vor IQ nicht sinnvoll, weil eine nicht korrekt installierte Anlage ihre Grenzen nicht zuverlässig zeigen kann. PQ ist vor OQ nicht sinnvoll, weil Sie dann nicht erkennen, ob ein schlechtes Ergebnis von der Anlage oder von den Parametern kommt.
Kontrollierte Versuche zeigen die Realität
Sind die Anforderungen festgelegt, folgen kontrollierte Versuche. Der Bau von Probekörpern und Testbauteilen, wiederholte Baujobs, mechanische Prüfungen, die Messung von Maßen und Dichte sowie der Vergleich der Ergebnisse zwischen Chargen, Anlagen und Positionen im Bauraum.
Hier zeigt sich das Unerwartete. Parameter liefern in verschiedenen Bereichen des Bauraums unterschiedliche Ergebnisse. Eigenschaften hängen von der Orientierung ab. Pulver aus verschiedenen Chargen verhält sich unterschiedlich, weil es nach Preis und nicht nach Spezifikation gekauft wurde. Feuchtigkeit im Filament oder Pulver verändert das Ergebnis. Die meisten Unternehmen bleiben hier stehen, nicht weil sie die Probleme nicht lösen können, sondern weil sie sie bis dahin nicht gemessen hatten.
Dasselbe gilt für Polymere. In der SLS- und MJF-Fertigung beeinflussen das Auffrischverhältnis des Pulvers, die Bauteilanordnung im Bauraum und die Abkühlzeit Maße und Eigenschaften, und sie müssen Teil des qualifizierten Prozesses sein.
Dokumentation und Änderungskontrolle
Die Industrie vertraut niemandes Gedächtnis, nur einem dokumentierten Prozess. Sobald der Prozess definiert und bestätigt ist, wird er festgeschrieben. Jeder Parameter, jede Softwareversion und jeder Schritt der Nachbearbeitung wird aufgezeichnet. Warum ein festgeschriebenes Profil mehr wert ist als ein gutes Profil, erkläre ich in Warum Werksprofile für ernsthafte Arbeit nicht ausreichen.
Danach muss jede Änderung begründet und bewertet werden. Typische Auslöser für eine vollständige oder teilweise Requalifizierung sind:
- Austausch der Anlage oder größerer Service, zum Beispiel der Austausch des Lasers oder der Optik,
- ein neuer Lieferant oder eine neue Werkstoffspezifikation,
- eine Änderung der Parameter, der Software zur Baujobvorbereitung oder der Stützstrukturstrategie,
- eine Änderung der Wärmebehandlung oder einer anderen Nachbearbeitung,
- die Verlagerung der Anlage an einen anderen Standort.
ISO/ASTM 52941, verfasst für PBF-LB/M-Anlagen in der Luft- und Raumfahrt, sieht Abnahmeprüfungen nicht nur für die Erstqualifizierung vor, sondern auch für Requalifizierung, periodische Prüfung und Verifizierung nach der Wartung. Es ist dasselbe Prinzip: Eine Anlage nach dem Service ist nicht automatisch dieselbe Anlage.
Während der Produktion wird der Prozess überwacht. Ergebnisse von Kontrollproben und Messungen werden aufgezeichnet und über die Zeit verfolgt, damit eine Drift sichtbar wird, bevor daraus ein schlechtes Bauteil entsteht.
Prozessqualifizierung ist keine Bauteilqualifizierung
Ein qualifizierter Prozess ist eine Voraussetzung, aber keine Garantie dafür, dass jedes Bauteil gut ist. Jedes Bauteil hat seine eigene Geometrie, seine eigenen kritischen Merkmale und seine eigenen Abnahmekriterien.
Die Prozessqualifizierung beantwortet die Frage, ob das Unternehmen gleichbleibend fertigen kann. Die Bauteilqualifizierung beantwortet die Frage, ob dieses konkrete Bauteil seine Aufgabe erfüllt. Kritikalitätsklassen, Abnahmestufen für Bauteile und Begleitproben behandle ich gesondert in Wie ein einzelnes Bauteil für die Serienfertigung qualifiziert wird.
Normen, die Prozessqualifizierung beschreiben
Es gibt keine einzelne Norm, die alles abdeckt. Es gibt einen allgemeinen Rahmen und mehrere engere Normen für Metall-PBF.
| Norm | Was sie abdeckt | Gilt für |
|---|---|---|
| ISO/ASTM 52920:2023 | Anforderungen an industrielle AM-Prozesse und Produktionsstätten | alle AM-Technologien, unabhängig vom Werkstoff |
| ISO/ASTM TS 52930:2021 | IQ, OQ und PQ der Anlage | PBF-LB/M |
| ISO/ASTM 52941:2020 | Abnahmeprüfungen der Anlage, auch nach der Wartung | PBF-LB/M, Luft- und Raumfahrt |
| ISO/ASTM 52942:2020 | Qualifizierung der Anlagenbediener | PBF-LB/M, Luft- und Raumfahrt |
| ISO/ASTM 52904:2024 | Anlagenbetrieb und Produktionslenkung für kritische Anwendungen | Metall-PBF, Laser- und Elektronenstrahl |
| ISO/ASTM 52907:2019 | Charakterisierung neuer und gebrauchter Metallpulver | Metallpulver |
ISO/ASTM 52920 ist der Ausgangspunkt, weil sie für alle in ISO/ASTM 52900 definierten Technologien und für jeden Werkstoff gilt. Sie ersetzt kein Qualitätsmanagementsystem. Sie ergänzt es um Anforderungen, die spezifisch für die additive Fertigung sind.
Branchenspezifische Qualitätssysteme bilden den weiteren Rahmen: ISO 9001 als Basis, AS9100 in der Luft- und Raumfahrt, IATF 16949 in der Automobilindustrie und ISO 13485 für Medizinprodukte.
Es beginnt mit der Anlagenauswahl
Qualifizierung ist nur sinnvoll, wenn die Anlage von Anfang an nach den realen Anforderungen des Bauteils ausgewählt wurde, nicht aus einem Katalog. Eine Anlage, die die geforderten Parameter nicht gleichbleibend halten kann, wird durch Dokumentation nicht gleichbleibend. Deshalb sollte die Anlagenauswahl unabhängig vom Verkäufer erfolgen, wie ich in Was herstellerunabhängig bei der Anlagenauswahl bedeutet erkläre.
Häufig gestellte Fragen
Ist Prozessqualifizierung auch für Prototypen nötig? Nein. Für Prototypen und Anschauungsmodelle genügt ein guter, wiederholbarer Arbeitsablauf. Prozessqualifizierung ist sinnvoll, wenn ein Bauteil in die Produktion geht, und besonders dann, wenn der Kunde oder die Regulierung sie verlangt.
Was ist der Unterschied zwischen Anlagenqualifizierung und Prozessqualifizierung? Die Anlagenqualifizierung weist über IQ, OQ und PQ nach, dass die Anlage korrekt installiert ist und innerhalb ihrer Grenzen arbeitet. Die Prozessqualifizierung umfasst zusätzlich Werkstoff, Parameter, Nachbearbeitung und Personal. ISO/ASTM TS 52930 schließt Ausgangswerkstoff und Nachbearbeitung ausdrücklich aus, eine qualifizierte Anlage ist also nicht dasselbe wie ein qualifizierter Prozess.
Wie lange dauert eine Prozessqualifizierung? Das hängt vom Bauteil, vom Werkstoff und von der Branche ab. Nach meiner Erfahrung kann es bei einfachen Bauteilen in nicht regulierten Anwendungen Wochen dauern. In der Luft- und Raumfahrt und in der Medizintechnik sollten Sie mit Monaten rechnen.
Kann der Anlagenhersteller den Prozess für uns qualifizieren? Er kann bei der Installations- und Funktionsqualifizierung der Anlage helfen. Die Qualifizierung des Prozesses für Ihr Bauteil, Ihren Werkstoff und Ihre Nachbearbeitung bleibt Ihre Verantwortung.
Gilt ISO/ASTM 52920 auch für Polymere? Ja. ISO/ASTM 52920 ist für Bauteilhersteller unabhängig von Werkstoff und Verfahren verfasst, sie gilt also auch für SLS, MJF und andere Polymertechnologien. Engere Normen wie ISO/ASTM TS 52930 und ISO/ASTM 52904 gelten nur für Metall-PBF.
Wann muss ein Prozess requalifiziert werden? Nach jeder wesentlichen Änderung an Anlage, Werkstoff, Parametern, Software, Nachbearbeitung oder Standort. Der Umfang der Requalifizierung hängt davon ab, wie stark die Änderung das Bauteil beeinflussen kann.
Bedeutet ein qualifizierter Prozess, dass jedes Bauteil gut ist? Nein. Ein qualifizierter Prozess verringert das Risiko, aber kritische Bauteile werden weiterhin einzeln anhand ihrer eigenen Abnahmekriterien geprüft.
Quellen
- ISO/ASTM 52920:2023, Additive manufacturing, Qualification principles, Requirements for industrial additive manufacturing processes and production sites, ISO, 2023
- ISO/ASTM TS 52930:2021, Additive manufacturing, Qualification principles, Installation, operation and performance (IQ/OQ/PQ) of PBF-LB equipment, ISO, 2021
- ISO/ASTM 52941:2020, Acceptance tests for laser metal powder bed fusion machines for metallic materials for aerospace application, ASTM International, 2020
- ISO/ASTM 52942:2020, Qualifying machine operators of laser metal powder bed fusion machines and equipment used in aerospace applications, ISO, 2020
- ISO/ASTM 52904:2024, Additive manufacturing of metals, Metal powder bed fusion process to meet critical applications, ISO, 2024
- ISO/ASTM 52907:2019, Additive manufacturing, Feedstock materials, Methods to characterize metal powders, ISO, 2019