IGM Mladost d.o.o.

IGM Mladost, Ersatzteile für eine Dachziegel-Fertigungslinie
Kunde
IGM Mladost d.o.o. stellt Dachziegel her. Das Projekt betrifft die Instandhaltung, konkret die Fertigung von Ersatzteilen für Industriemaschinen der Fertigungslinie.
Herausforderung
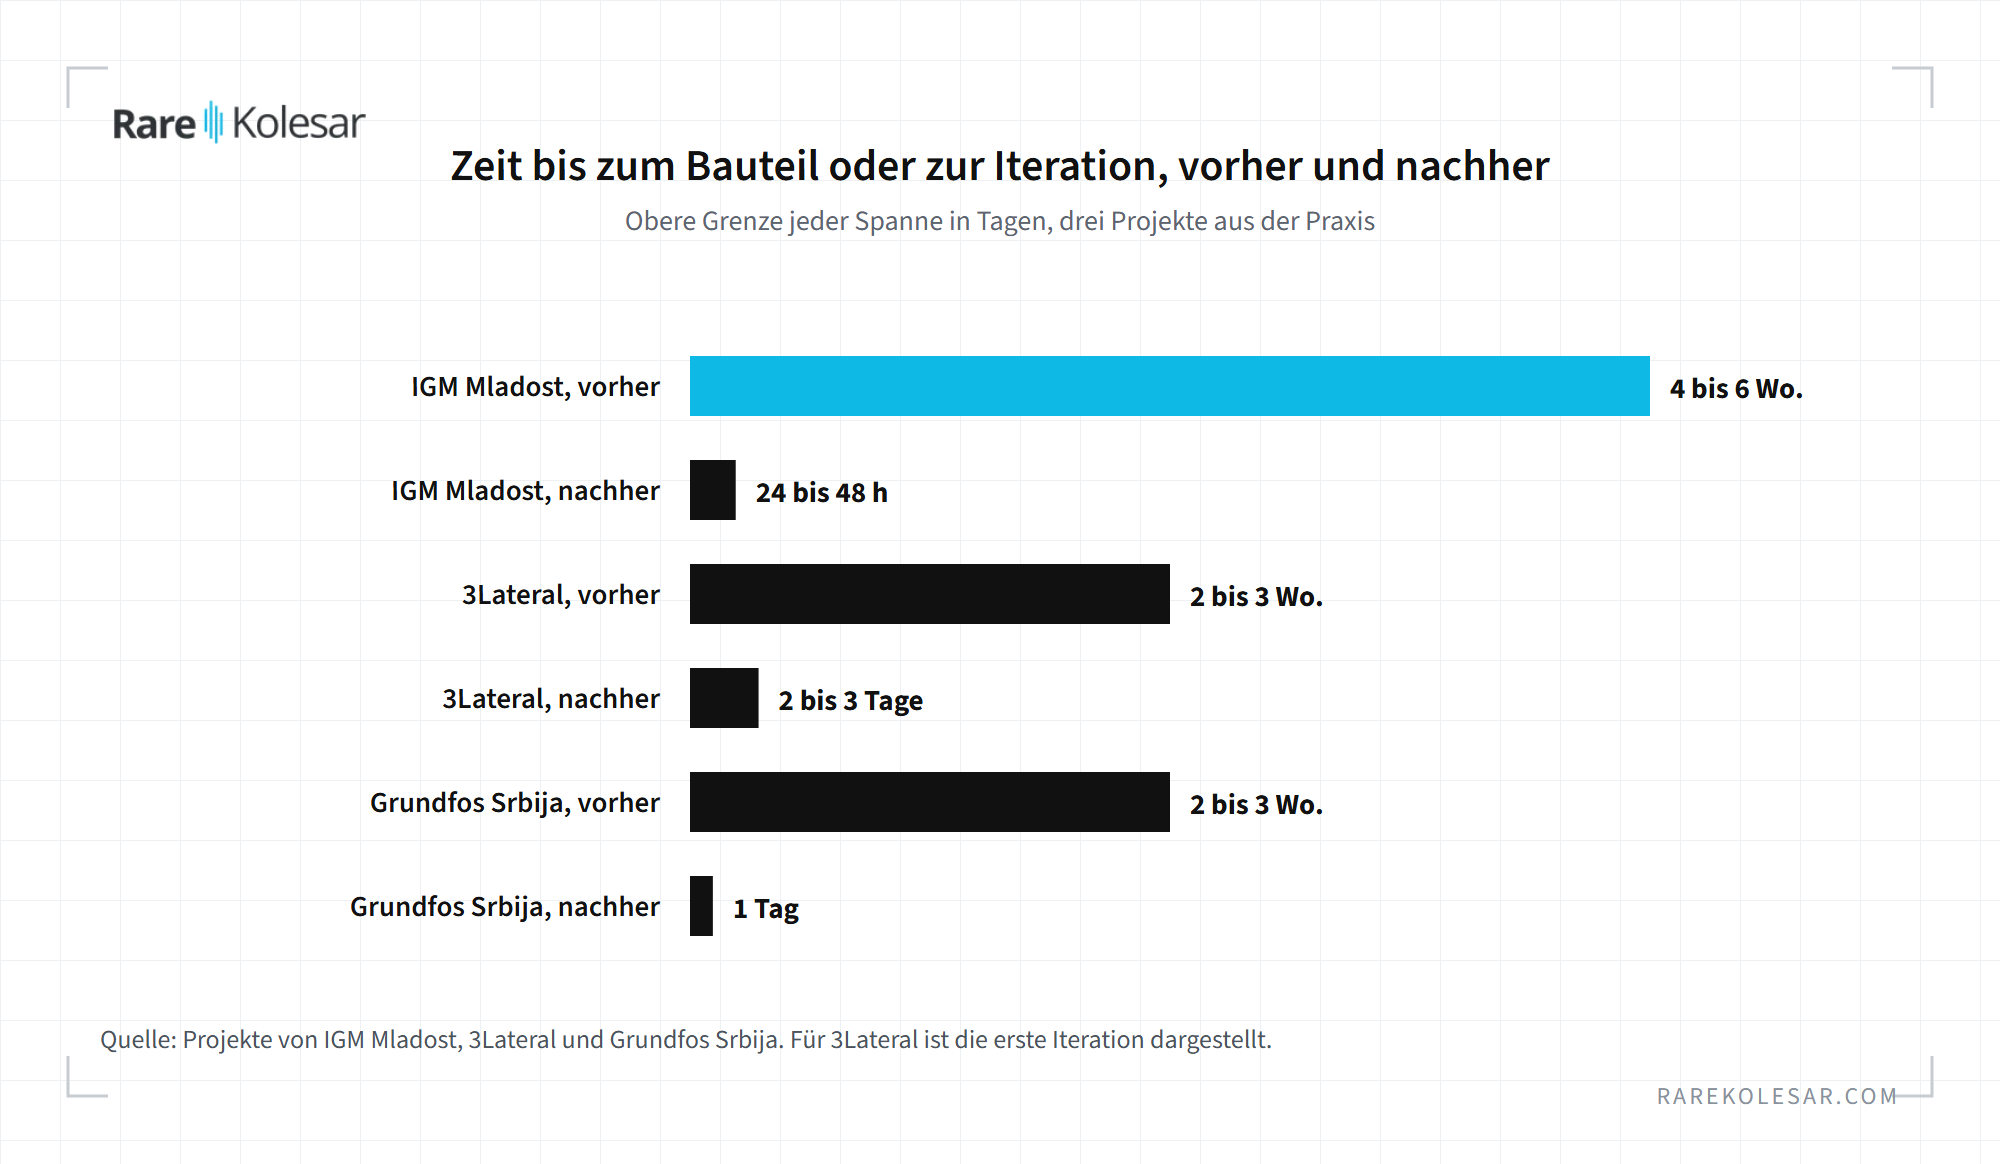
Der Standardablauf für ein Ersatzteil sah so aus: Vermessung, 2D-Zeichnungen, Werkzeugbestellung und Fertigung. Der gesamte Zyklus dauerte 4 bis 6 Wochen. Für kritische Bauteile mit häufigem Verschleiß ist das zu langsam.
Lösung
Wir gingen vom vorhandenen, verschlissenen Metallbauteil aus. Wir führten Reverse Engineering durch, also das 3D-Scannen des Bauteils und den Aufbau eines 3D-Modells aus dem Scan. Dann optimierten wir die Geometrie für die additive Fertigung und fertigten das Bauteil im FFF-Verfahren aus PPS CF. Das neue Bauteil ist dunkelgrau, mit sichtbarer Kohlefasertextur.
Technologien
- 3D-Scannen und Reverse Engineering
- FFF, Drucken durch schichtweises Aufschmelzen von Filament
- PPS CF, Polyphenylensulfid, gefüllt mit geschnittenen Kohlenstofffasern. Das ist nicht CFF, bei dem eine Endlosfaser in das Bauteil eingelegt wird.
Ergebnis
| Kennzahl |
Vorher |
Nachher |
| Lieferzeit |
4 bis 6 Wochen |
24 bis 48 Stunden |
| Kosten pro Bauteil |
800 bis 1.200 € |
45 bis 80 € |
| Mindestmenge |
10 bis 50 Stück |
1 Stück |
| Bauteilgewicht |
100 % (Metall) |
etwa 60 % (PPS CF) |
| Iterationszeit |
mehr als 6 Wochen |
1 bis 2 Tage |
Was andere Unternehmen daraus mitnehmen können
PPS CF als Metallersatz funktioniert, wenn das Bauteil keinen extremen mechanischen Belastungen ausgesetzt ist. Bei solchen Bauteilen sind die Einsparungen an Zeit und Kosten enorm. Der erste Schritt ist, die Instandhaltungsteile aufzulisten, die häufig verschleißen und auf die man wochenlang wartet. Mehr über das Scannen als Einstieg schreibe ich in Reverse Engineering und 3D-Scannen als Einstieg in die additive Fertigung, über die Werkstoffwahl in wie Sie den richtigen Werkstoff ohne Rätselraten auswählen.
3Lateral / Epic Games Novi Sad

3Lateral / Epic Games Novi Sad, Kamerahalterung für Motion Capture
Kunde
3Lateral ist ein Studio aus Novi Sad, spezialisiert auf digitale Menschen, also Scannen, Modellieren und Gesichtsanimation für Spiele und Film. Epic Games, das Unternehmen hinter der Unreal Engine, hat 3Lateral im Januar 2019 übernommen.
Herausforderung
Motion Capture zeichnet die Bewegungen eines Schauspielers auf, um sie auf eine digitale Figur zu übertragen. Dafür werden präzise, leichte Halterungen und Adapter benötigt, die zu verschiedenen Kameras und Markern passen. Ein typisches Beispiel ist die Helmkamerahalterung, ein dünner Ausleger, der eine kleine Kamera vor dem Gesicht des Schauspielers hält. Die Standard-CNC-Bearbeitung war für Iterationen zu langsam. Standard-FFF fehlte die nötige Präzision.
Lösung
Wir setzten einen hybriden Ansatz auf, bei dem jede Technologie das tut, was sie am besten kann:
- FFF für schnelle Iterationen und kostengünstige Prototypen
- SLA, Drucken aus flüssigem, lichthärtendem Harz, für hohe Präzision und glatte Oberflächen
- SLS, Lasersintern von Pulver, für funktionale Bauteile und mechanische Festigkeit
- CNC für kritische Flächen und Toleranzen
Technologien
FFF, SLA, SLS und CNC-Bearbeitung.
Ergebnis
| Kennzahl |
Vorher (nur CNC) |
Nachher (hybrider Ansatz) |
| Erste Iteration |
2 bis 3 Wochen |
2 bis 3 Tage |
| Prototypkosten |
200 bis 500 € |
15 bis 80 € |
| Iterationen pro Monat |
1 |
4 bis 6 |
| Gewicht der Halterung |
100 % (Aluminium) |
40 bis 70 % |
| Getestete Konzepte |
1 bis 2 pro Projekt |
8 bis 10 pro Projekt |
Was andere Unternehmen daraus mitnehmen können
Der hybride Ansatz erlaubt es, mehrere Konzepte schnell zu testen, bevor man sich auf eines festlegt. Das war für die Entwicklung in der Spiele- und Filmbranche entscheidend, und dasselbe gilt für jede Entwicklung, in der sich die Konstruktion schneller ändert, als eine CNC-Werkstatt reagieren kann. Sie wählen nicht eine Technologie für das ganze Bauteil, sondern die richtige Technologie für jede Phase und jede Fläche.
Fakultät für Technische Wissenschaften Novi Sad (Interreg Danube)

Fakultät für Technische Wissenschaften Novi Sad, eine einheitliche Methodik für Labore
Kunde
Die Fakultät für Technische Wissenschaften der Universität Novi Sad, im Rahmen des Projekts Danube DNA (Digital Transformation Network of Active SMEs Training and Knowledge Transfer Centers) des Programms Interreg Danube. Das Projekt läuft von Januar 2024 bis Juni 2026, wird von der Universität Novi Sad mit Partnern aus 12 Ländern des Donauraums geleitet und hat ein Budget von etwa 2,16 Millionen Euro, davon 80 Prozent aus Interreg-Mitteln. Ziel ist ein Netzwerk regionaler Schulungs- und Wissenstransferzentren, die kleinen und mittleren Unternehmen bei der digitalen Transformation in Richtung Industrie 4.0 helfen. In diesem Rahmen baut Professor Movrin ein regionales Kompetenzzentrum auf, das Industrie, Forschung und Lehre verbindet.
Herausforderung
Verschiedene Labore arbeiteten mit unterschiedlichen Methoden. Die Ergebnisse waren inkonsistent. Fehldrucke und Projektverzögerungen waren häufig.
Lösung
Wir führten einen industriellen Arbeitsablauf ein:
- Standards für alle Werkstoffe
- Feuchte- und Lagerungskontrolle für Werkstoffe
- Profilvalidierung für FFF, SLA und SLS
- einheitliche Qualitätskontrolle
- Dokumentation für Studierende, Assistenten und Forschende
Das Kompetenzzentrum erhielt so eine einheitliche Methodik. Die Labore arbeiten jetzt vorhersehbar und ohne größere Abweichungen.
Technologien
FFF, SLA und SLS, jeweils mit validierten Profilen.
Ergebnis
- Projekte werden schneller abgeschlossen.
- Die Ergebnisse sind konsistent.
- Studierende und Forschende haben klare Arbeitsanweisungen.
Was andere Unternehmen daraus mitnehmen können
Unternehmen mit mehreren Maschinen oder mehreren Standorten haben dasselbe Problem. Ohne gemeinsame Profile und Verfahrensanweisungen arbeitet jeder auf seine Weise, und die Ergebnisse lassen sich nicht vergleichen. Für Serbien und den Westbalkan ist zudem wichtig, dass so eine Generation von Ingenieuren heranwächst, die versteht, wie ein industrieller Prozess aussieht, und nicht nur die Hobbyanwendung kennt. Warum Herstellerprofile nicht ausreichen, erkläre ich in warum Werksprofile für ernsthafte Arbeit nicht ausreichen.
Aumovio Serbia

Aumovio Serbia, Gehäuse und Halterungen für Fahrzeugdisplays
Kunde
Aumovio Serbia aus Novi Sad, früher Teil von Continental. Aumovio entstand als Abspaltung des Automotive-Geschäfts von Continental und ist seit dem 18. September 2025 ein eigenständiges, an der Frankfurter Wertpapierbörse notiertes Unternehmen. In Novi Sad betreibt es ein Forschungs- und Entwicklungszentrum und ein Werk für Displays und Kombiinstrumente. Das Unternehmen entwickelt Module und Displays für Fahrzeugsysteme und nutzt die Beratungsunterstützung vom ersten Tag an.
Herausforderung
Gehäuse, Halterungen und elektronische Elemente müssen präzise, stabil und so beständig sein, dass sie Vibration und Wärme standhalten. Iterationen müssen schnell sein.
Lösung
Wir setzten einen Prozess auf, der je nach Anforderung FFF und SLS kombiniert:
- FFF für stabile Funktionsbauteile
- SLS für komplexe Geometrien
- standardisierte Profile für Festigkeit und Maßhaltigkeit
- schnelle Iterationen zum Testen verschiedener Modulversionen
Es wurden individuelle Gehäuse, Halterungen und Testmodule entwickelt, die schnelle Konstruktionsänderungen erlauben. Das komplette System lässt sich innerhalb eines Tages iterativ verbessern.
Technologien
FFF und SLS, mit standardisierten Profilen.
Ergebnis
- Die Produktentwicklung wurde beschleunigt.
- Die Präzision der Module wurde verbessert.
- Die Abhängigkeit von externer Beschaffung wurde verringert.
Was andere Unternehmen daraus mitnehmen können
Die Automobilelektronik gewinnt ein Werkzeug zur schnellen Validierung von Produktgenerationen in der frühen Entwicklungsphase. Entscheidend ist nicht eine Maschine, sondern standardisierte Profile und eine klare Regel, welche Technologie für welches Bauteil eingesetzt wird. Wie ein solcher Prozess verifiziert wird, beschreibe ich in wie Prozessqualifizierung in der Praxis aussieht.
Grundfos Srbija d.o.o.

Grundfos Srbija, Elektromotorhalterungen in der Pumpenentwicklung
Kunde
Grundfos Srbija d.o.o., Pumpenindustrie. Das Projekt liegt in der Produktentwicklungsphase.
Herausforderung
Bei der Entwicklung neuer Pumpen müssen verschiedene Konfigurationen der Elektromotorhalterung getestet werden. Die übliche Metallfertigung erforderte Werkzeugbestellungen und CNC-Bearbeitung. Das ist zu langsam für eine Phase, in der sich die Konstruktion alle paar Tage ändert.
Lösung
Während Entwicklung und Validierung ersetzten wir die Metallhalterungen durch Halterungen aus PPS CF. Die Iterationen werden über Nacht gedruckt und am nächsten Tag getestet.
Technologien
FFF und PPS CF, Polyphenylensulfid, gefüllt mit geschnittenen Kohlenstofffasern.
Ergebnis
| Kennzahl |
Vorher (Metall und CNC) |
Nachher (PPS CF) |
| Iterationszeit |
2 bis 3 Wochen |
1 Tag |
| Kosten pro Iteration |
300 bis 600 € |
20 bis 40 € |
| Iterationen pro Woche |
0,3 |
3 bis 5 |
| Zeit bis zum Design Freeze |
3 bis 4 Monate |
3 bis 4 Wochen |
| Kosten der Entwicklungsphase |
8.000 bis 15.000 € |
800 bis 2.000 € |
Was andere Unternehmen daraus mitnehmen können
In der Entwicklungsphase ist die Iterationsgeschwindigkeit wichtiger als die endgültigen Werkstoffeigenschaften. PPS CF ermöglicht Funktionstests, bevor man zur Serienfertigung in Metall übergeht. Das Serienbauteil kann weiterhin aus Metall sein, aber Sie erreichen die endgültige Konstruktion in Wochen, nicht in Monaten.