- Ein für das Fräsen oder Gießen konstruiertes Bauteil nutzt selten, was der 3D-Druck tatsächlich kann. Den größten Gewinn gibt es, wenn die Form aus den Betriebsbedingungen des Bauteils abgeleitet wird und nicht aus seiner bestehenden Form.
- An fünf typischen industriellen Aufgaben ergab die Berechnung eine Motorhalterung, die 71 Prozent leichter ist, einen Verteiler aus einem Teil statt aus drei, einen Greiferfinger, der 82 Prozent leichter ist, und zwei Spritzgießwerkzeuge mit 22 Prozent kürzerem Zyklus.
- Es handelt sich um Demonstrationsberechnungen, nicht um Kundenbauteile. Eine unabhängige Verifikationsrechnung läuft, und Stückzahlen und Preise in den Beispielen sind Annahmen.
Ausgangspunkt sind die Betriebsbedingungen, nicht die bestehende Form
Beim üblichen Umstieg auf den 3D-Druck wird das Bauteil so genommen, wie es ist, und einfach gedruckt. Sie bezahlen eine teurere Technologie und bekommen nichts von dem, was sie zu bieten hat. Der andere Ansatz geht davon aus, was das Bauteil aushalten muss: Lasten, Drücke, Temperaturen, die Punkte, an denen es befestigt ist, und den Raum, in den es passen muss. Aus diesen Bedingungen leitet die Berechnung die Form, die inneren Kanäle und den Werkstoff ab.
In der Praxis ergibt das vier Arten von Ergebnissen:
- Leichtere Bauteile mit derselben Tragfähigkeit. Material bleibt nur dort, wo es Last trägt.
- Viele Teile in einem. Aus einer Baugruppe aus Block, Stopfen und Dichtungen wird ein einziges Bauteil, mit glatten statt gebohrten Kanälen.
- Vorrichtungen und Lehren aus Polymer. Greiferfinger, Spannelemente und Schablonen werden für den FDM-Druck berechnet, unter Berücksichtigung der schwächeren Verbindung zwischen den Schichten.
- Werkzeuge mit Kanälen, die der Form folgen. Der Wasserkanal verläuft knapp unter der Oberfläche, wo ein Bohrer nicht hinkommt.
Das größere Bild dieser Ansätze finden Sie in Baugruppenkonsolidierung und Generatives Design in der Praxis. Hier sind die konkreten Zahlen.
Motorhalterung: Material nur dort, wo es Last trägt
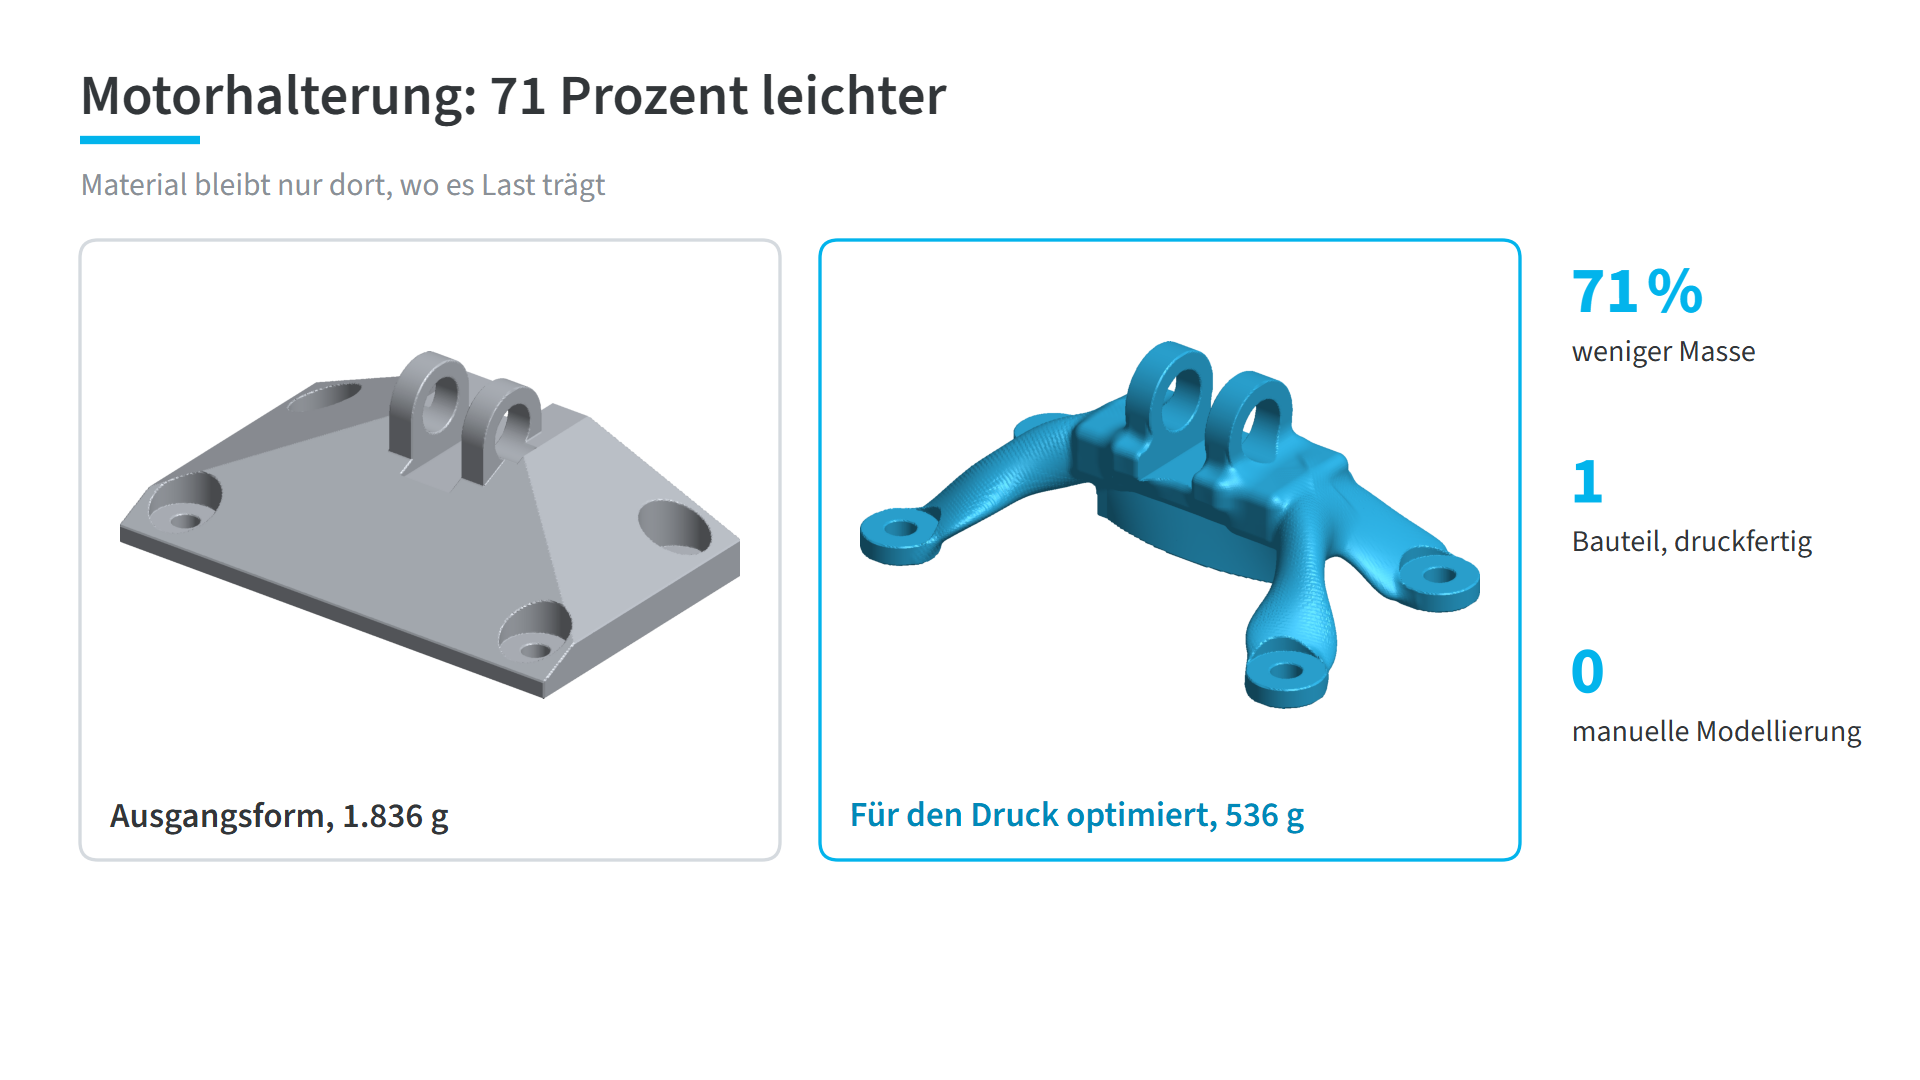
Die Ausgangshalterung wiegt 1.836 g. Nach der Optimierung wiegt sie bei denselben Betriebsbedingungen 536 g, 71 Prozent weniger. Die Form ergibt sich aus der Berechnung, ohne manuelle Modellierung, und ist druckfertig.
Hydraulikverteiler: drei Teile in einem
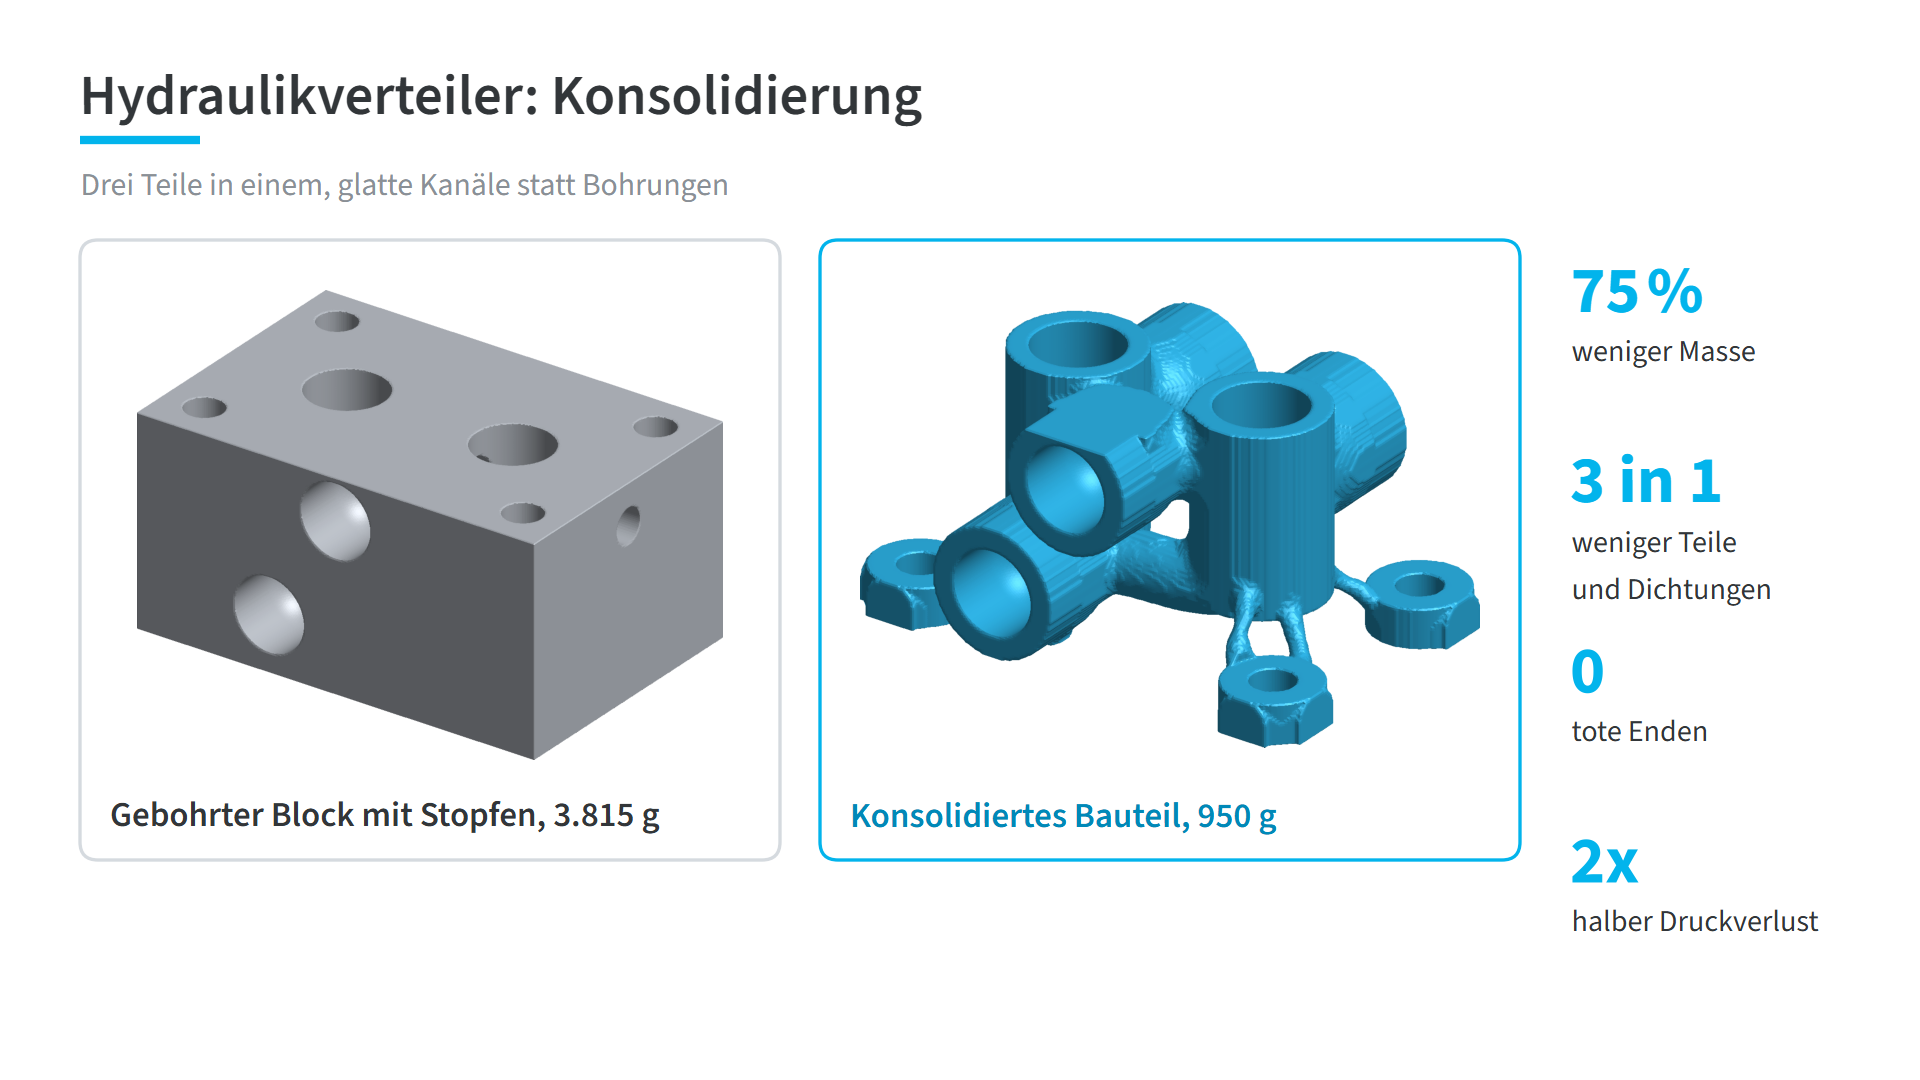
Ein gebohrter Block mit zwei Stopfen, insgesamt 3.815 g, wird durch ein einziges gedrucktes Bauteil von 950 g ersetzt. Ein Teil statt drei, keine toten Enden in den Kanälen und der halbe Druckverlust. Das Bauteil ist für Betriebsdruck und Prüfdruck berechnet. Weniger Teile bedeuten weniger Dichtstellen, weniger Montage und weniger Stellen, an denen etwas undicht werden kann.
Greiferfinger: Polymer statt Aluminium
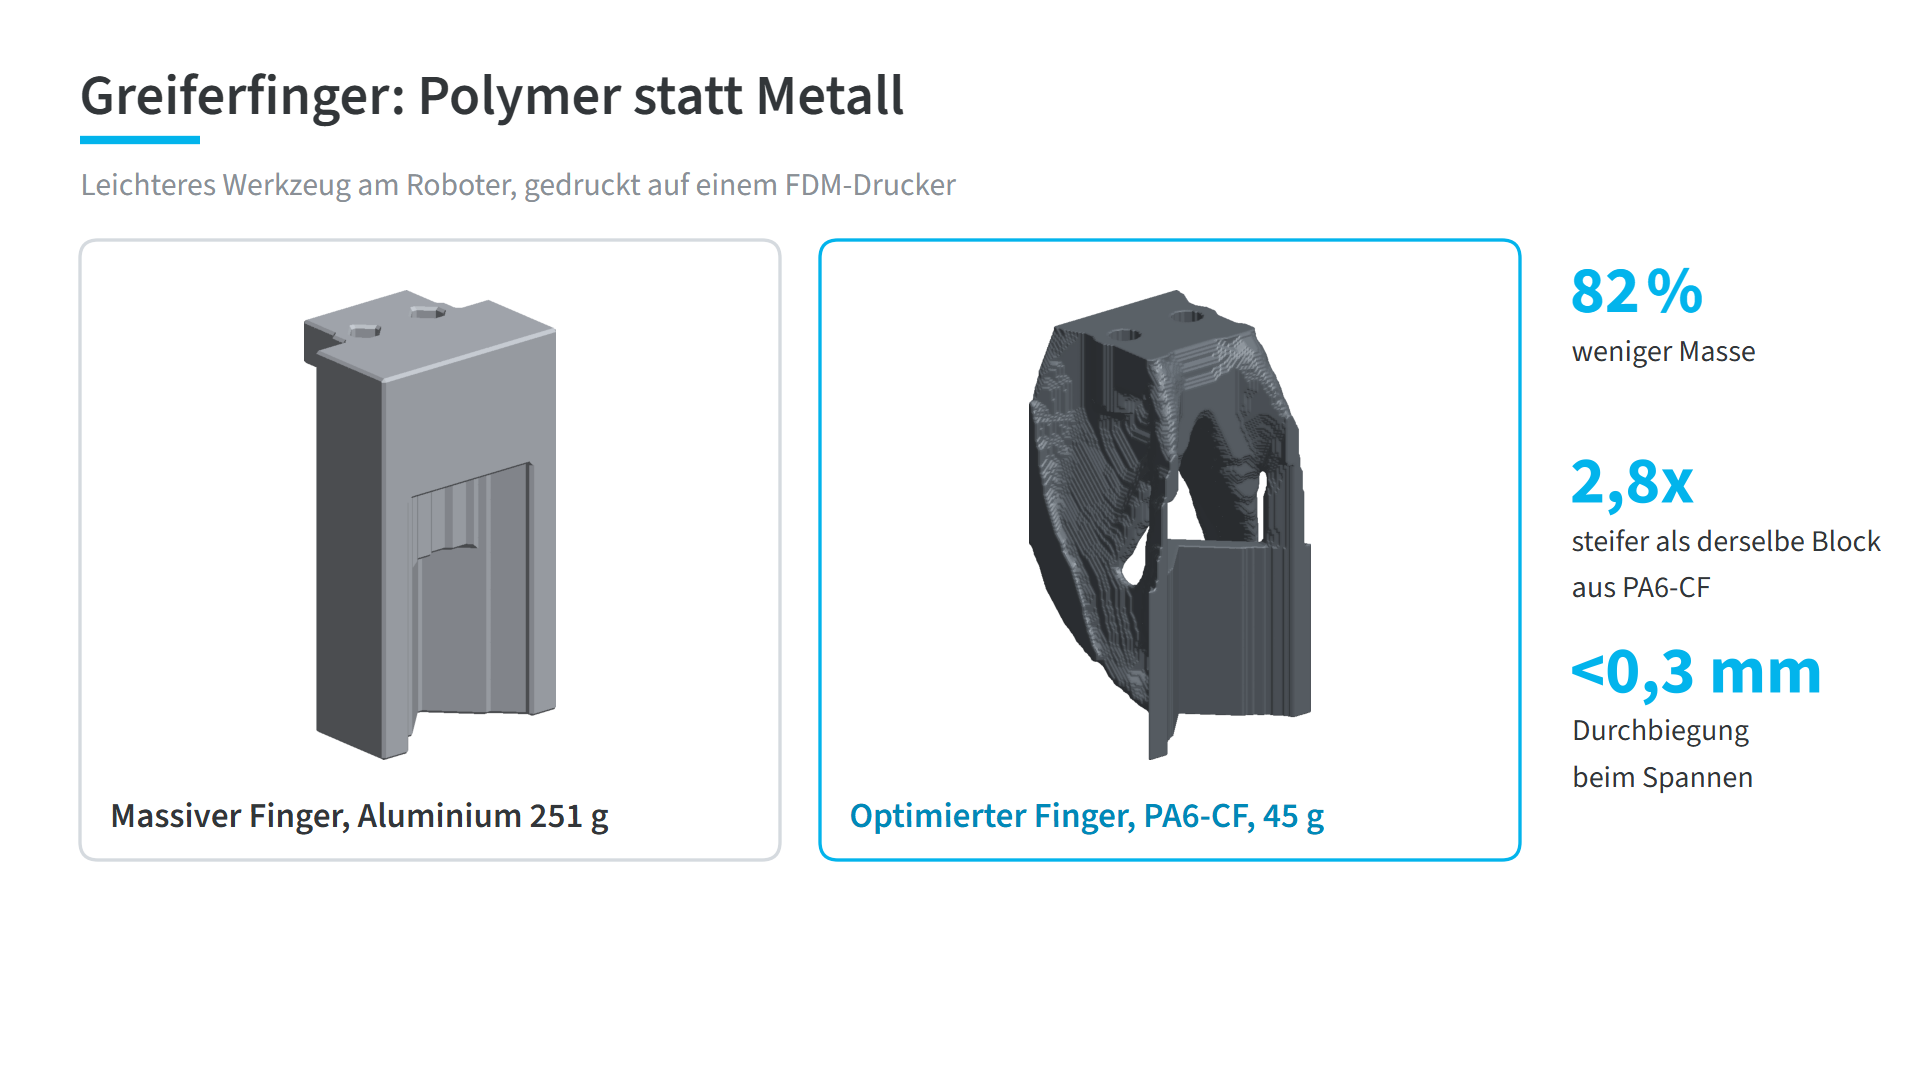
Ein massiver Aluminiumfinger wiegt 251 g. Der optimierte Finger aus PA6-CF, gedruckt auf einem FDM-Drucker, wiegt 45 g, 82 Prozent weniger. Die Durchbiegung beim Spannen bleibt unter 0,3 mm, und der Finger ist 2,8-mal steifer als derselbe Block aus PA6-CF. Ein leichteres Greiferwerkzeug belastet den Roboter weniger, und ein Ersatzfinger ist in wenigen Stunden gedruckt.
Werkzeug für einen Becher: ein Kanal, der der Form folgt
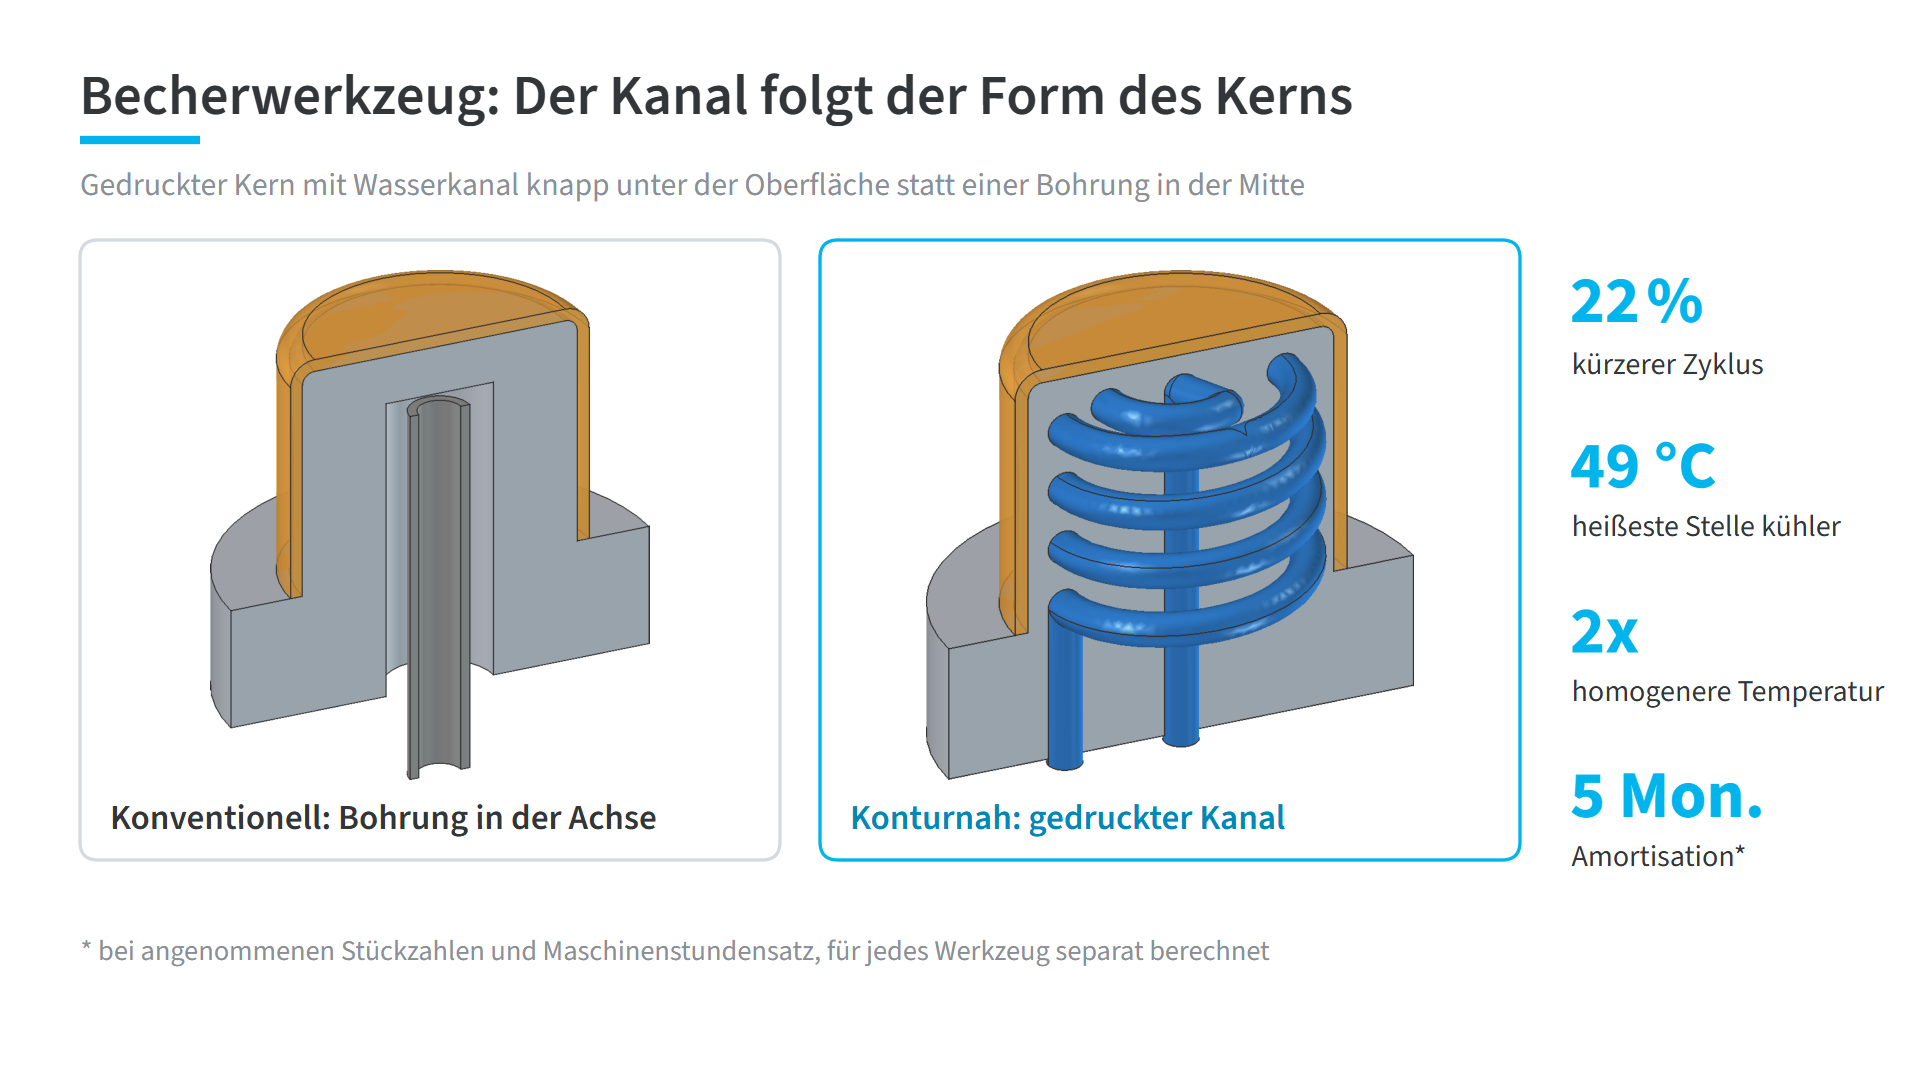
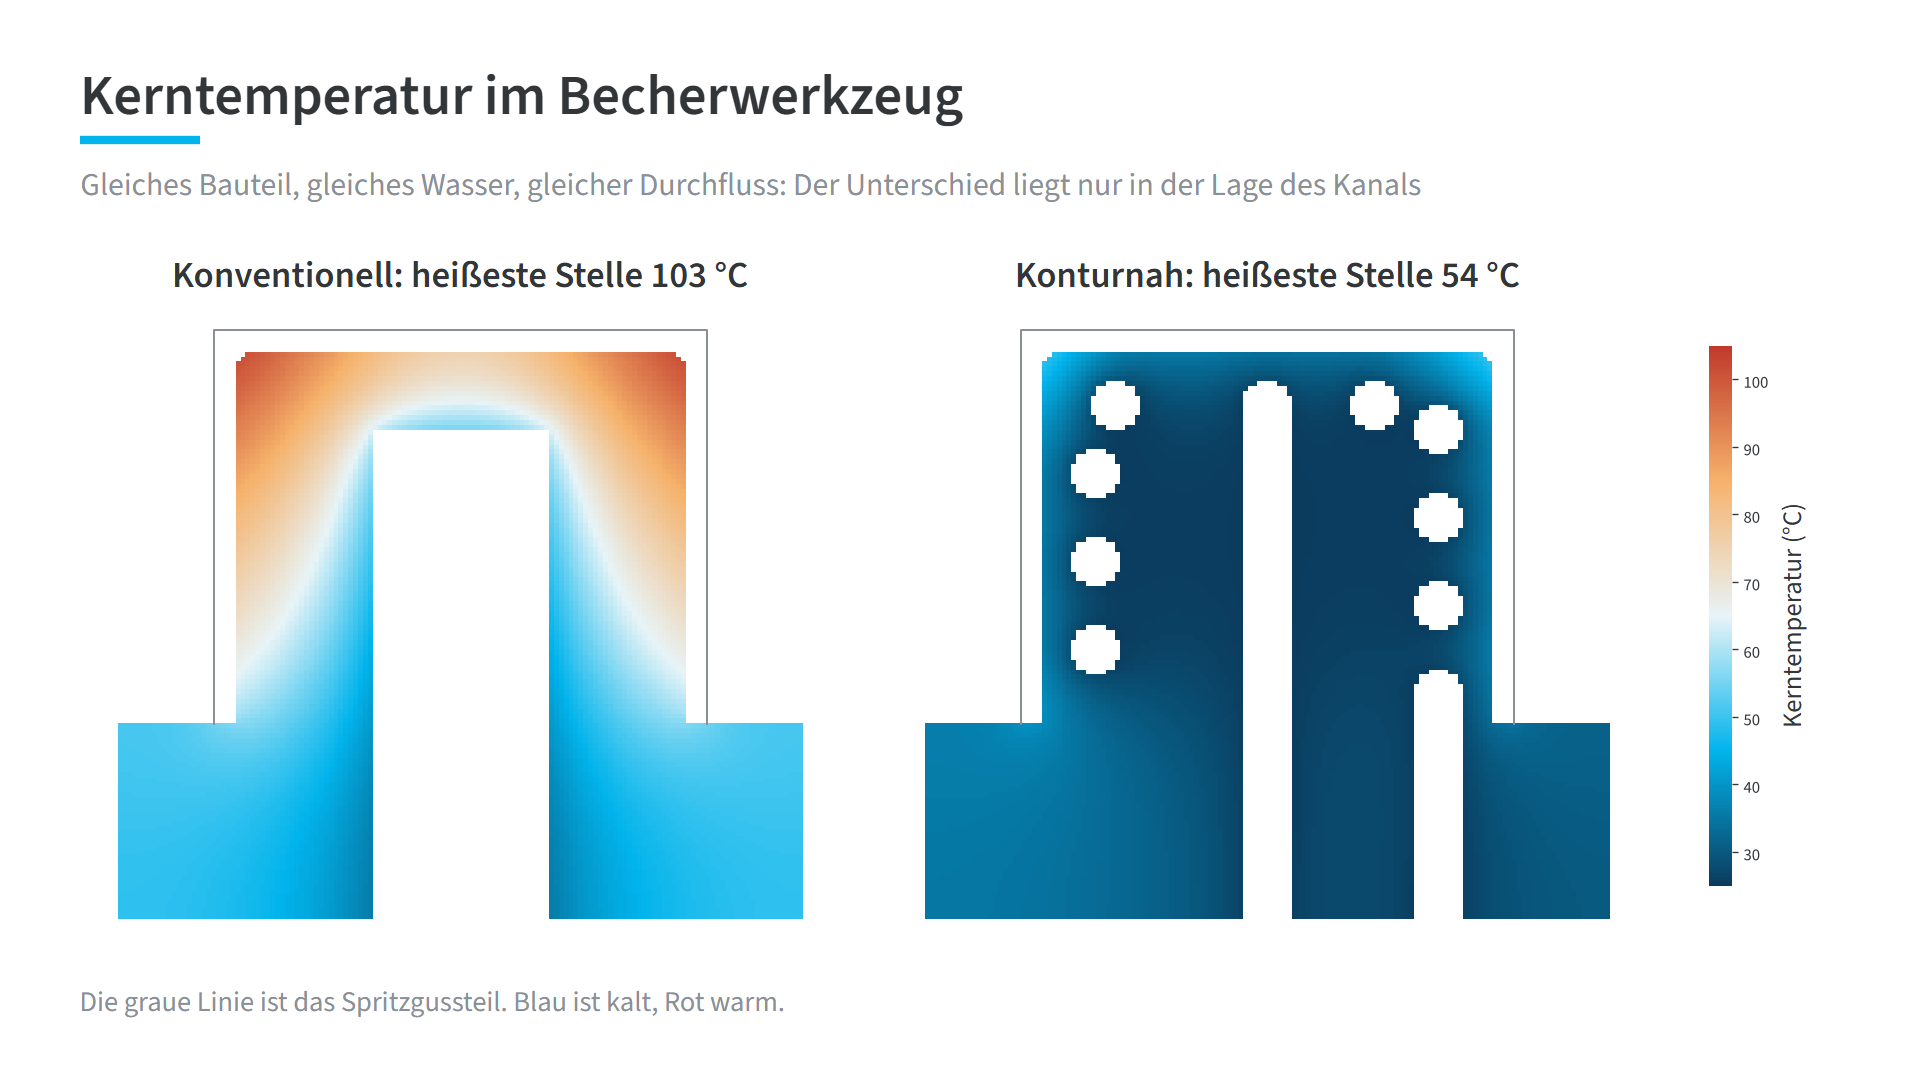
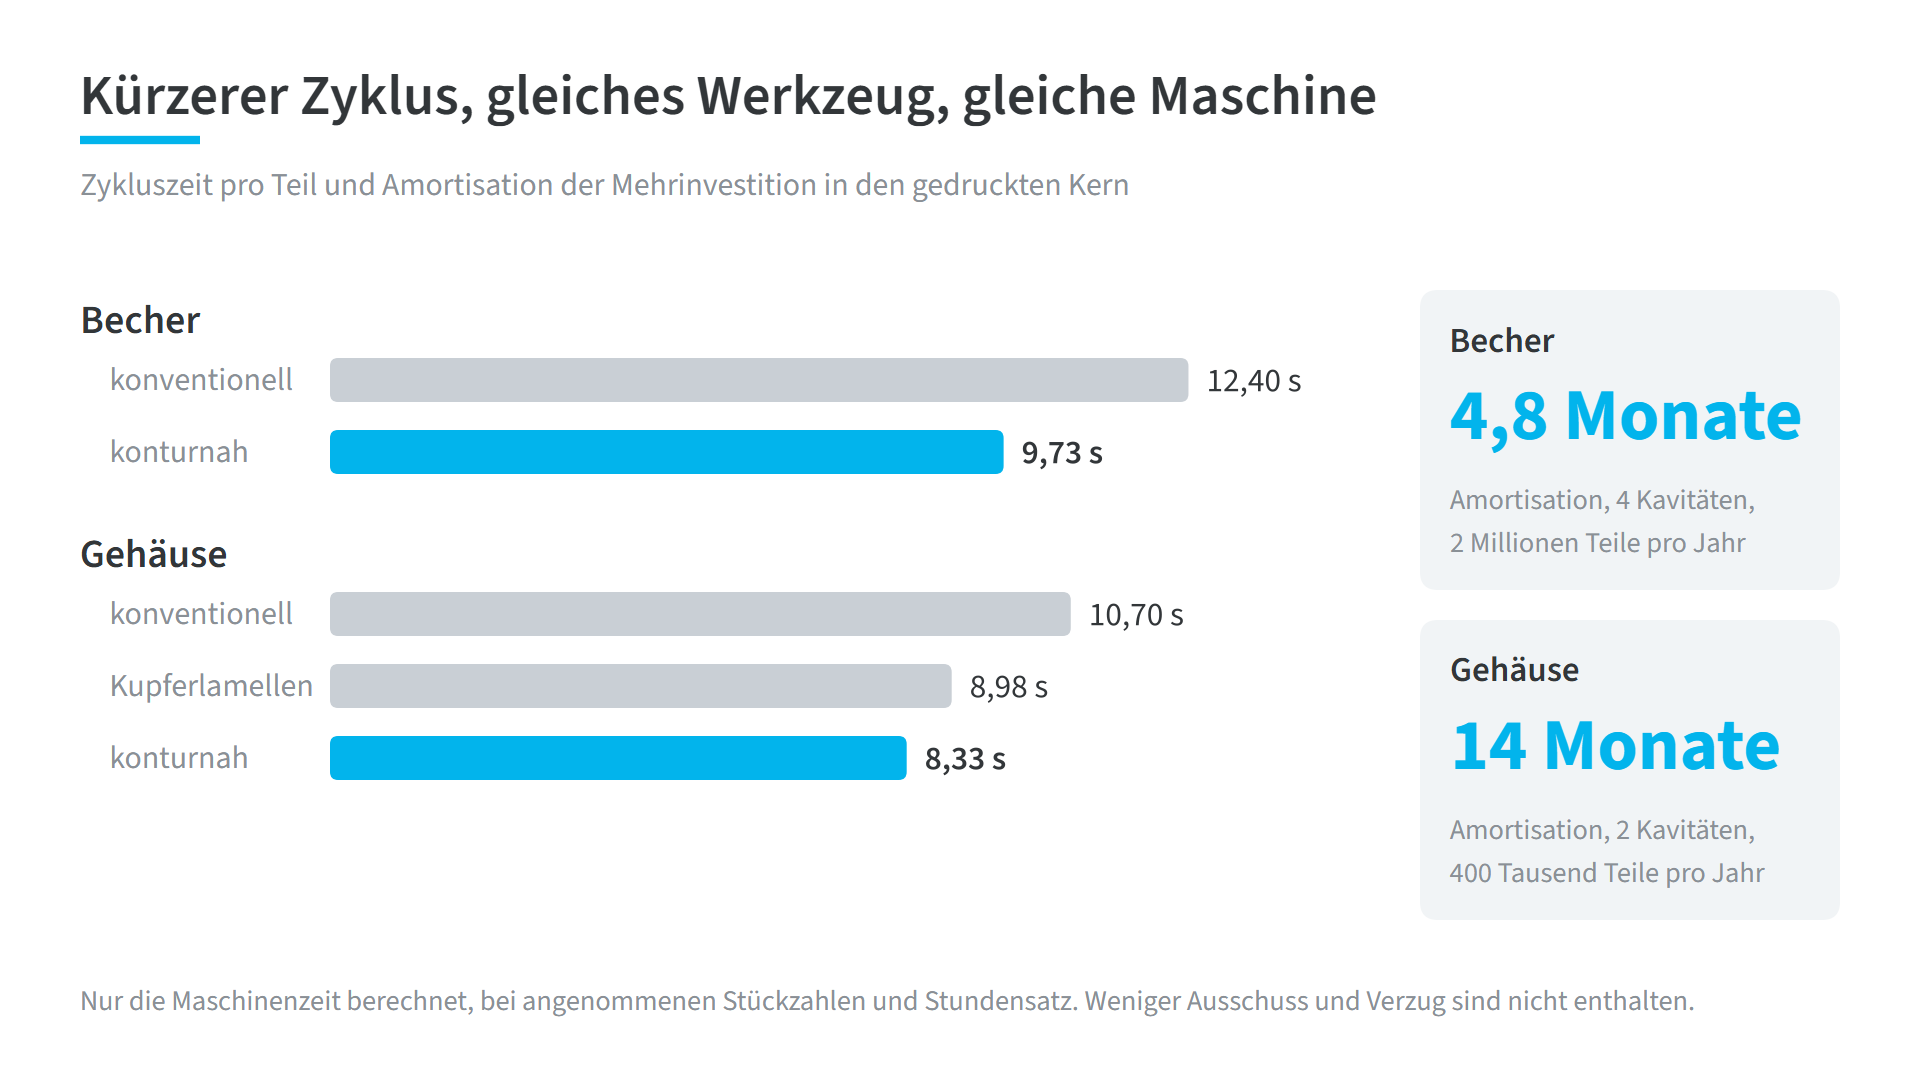
Statt einer gebohrten Bohrung in der Achse des Kerns hat der gedruckte Kern einen spiralförmigen Kanal knapp unter der Oberfläche. Die heißeste Stelle des Kerns ist 49 °C kühler, und der Zyklus ist 22 Prozent kürzer, von 12,40 s auf 9,73 s. Bei angenommenen 2 Millionen Teilen pro Jahr in einem 4-fach-Werkzeug amortisiert sich die Mehrinvestition in den gedruckten Kern in etwa fünf Monaten.
Werkzeug für ein Gehäuse mit tiefen Rippen
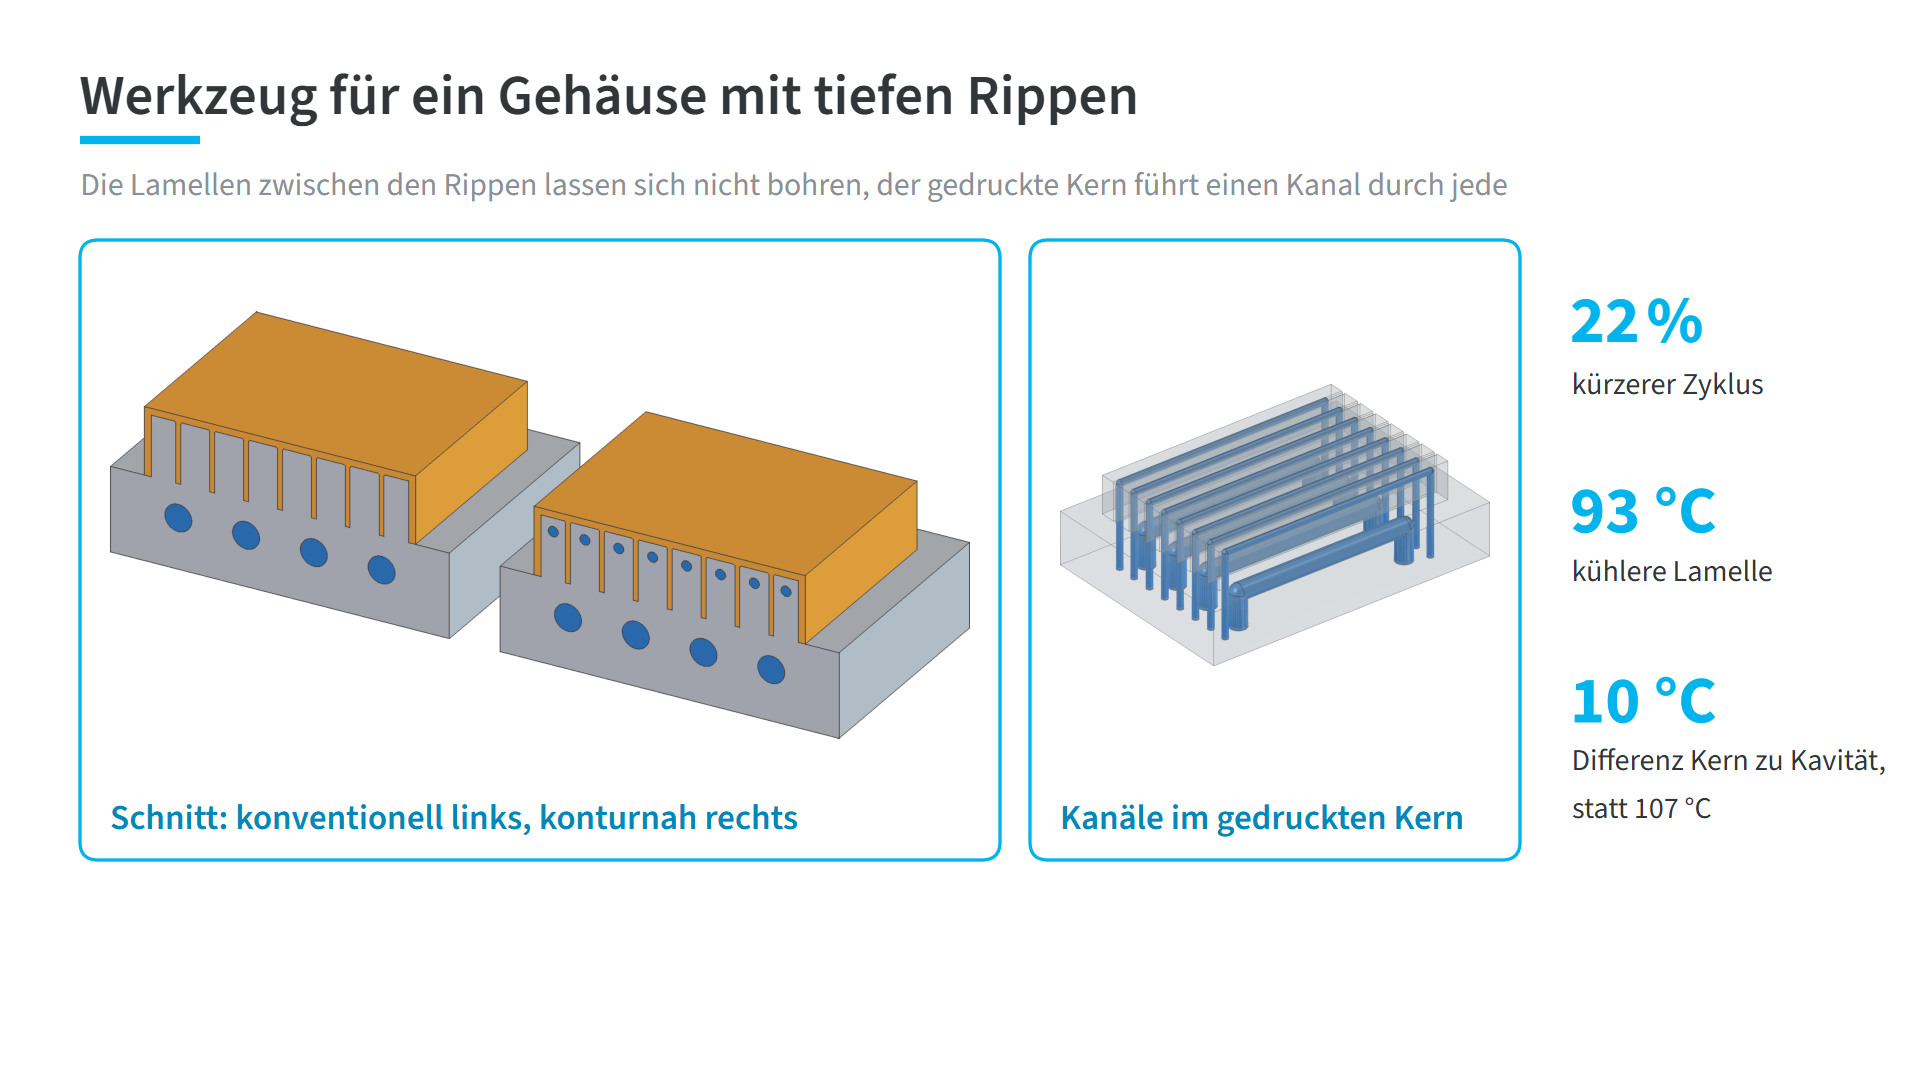
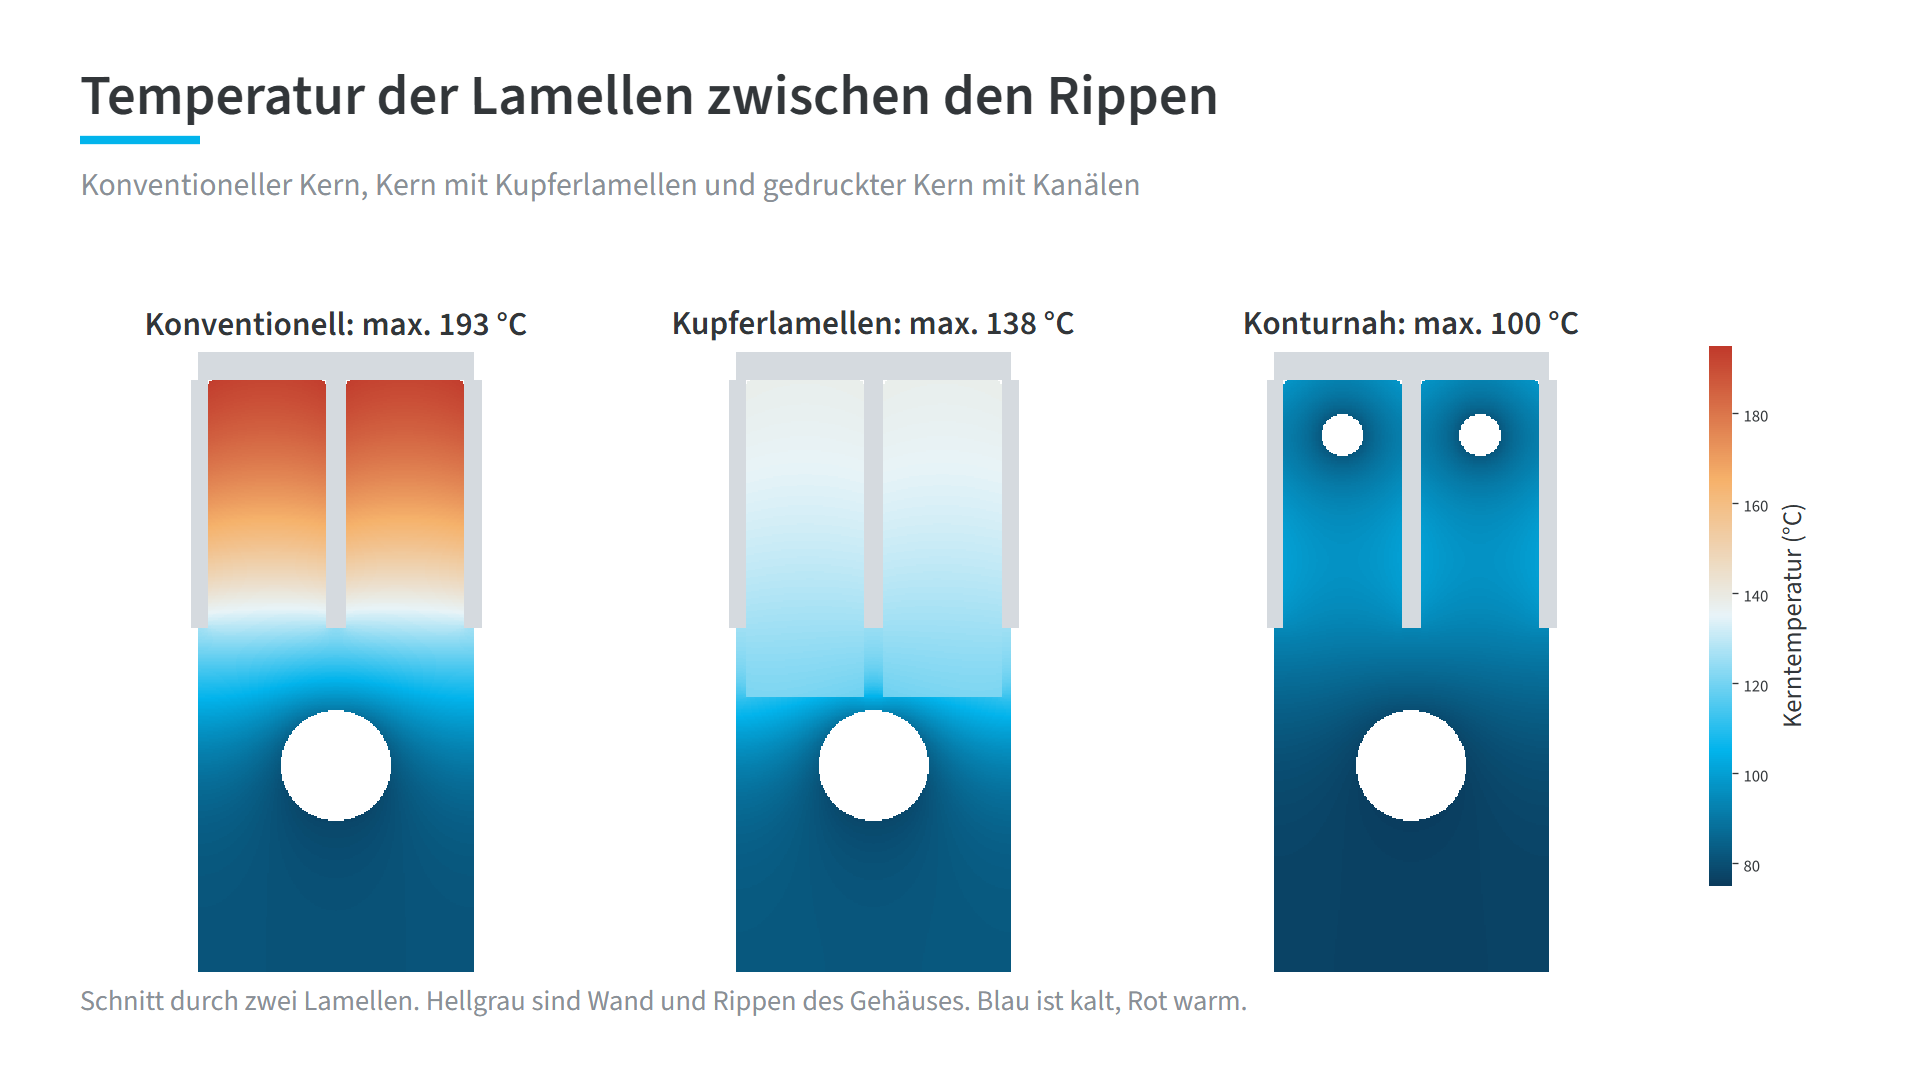
Die Stahllamellen zwischen den Rippen lassen sich konventionell nicht bohren, daher überhitzen sie auf 193 °C. Ein gedruckter Kern mit einem Kanal durch jede Lamelle hält sie bei 100 °C. Der Unterschied zwischen dem Kern und der äußeren Werkzeughälfte sinkt von 107 °C auf 10 °C, und der Zyklus ist 22 Prozent kürzer, von 10,70 s auf 8,33 s. Wir haben auch eine Lösung mit Kupferlamellen verglichen. Sie half, die Lamellen liegen bei 138 °C, aber weniger als der gedruckte Kern. Bei angenommenen 400 Tausend Teilen pro Jahr in einem 2-fach-Werkzeug amortisiert sich die Investition in etwa 14 Monaten.
Was diese Beispiele bedeuten und was nicht
Es handelt sich um Demonstrationsberechnungen an fünf typischen Bauteilen, nicht um Kundenbauteile. Eine unabhängige Verifikationsrechnung läuft, und ich werde diesen Text aktualisieren, sobald sie abgeschlossen ist. Stückzahlen und Preise sind Annahmen, und die Amortisationsrechnung berücksichtigt nur die Maschinenzeit. Weniger Ausschuss und weniger Verzug sind nicht enthalten.
Die wichtigste Aussage der Beispiele ist diese: Der Gewinn entsteht nicht durch das Drucken des Bauteils, sondern dadurch, dass die Form aus den Betriebsbedingungen abgeleitet wird. Dasselbe Bauteil, einfach in den 3D-Druck verlagert, ist meist teurer und nicht besser.
Wie es weitergeht
Wenn Sie ein Bauteil, eine Baugruppe oder ein Werkzeug haben, das Ihrer Meinung nach besser sein könnte, beginnen Sie mit einer Produktionsanalyse. Ich bereite die Formoptimierung als Dokimion-Modul vor. Was Dokimion heute leistet und wie es mit der Beratung zusammenpasst, steht auf einer eigenen Seite.