Zusammenfassung
Ein qualifizierter Prozess belegt, dass Anlage, Werkstoff und Parameter stabil laufen. Er belegt nicht, dass ein bestimmtes Bauteil mit seiner eigenen Geometrie, Orientierung und Nachbearbeitung für seine Funktion geeignet ist. Das belegt die Bauteilqualifizierung.
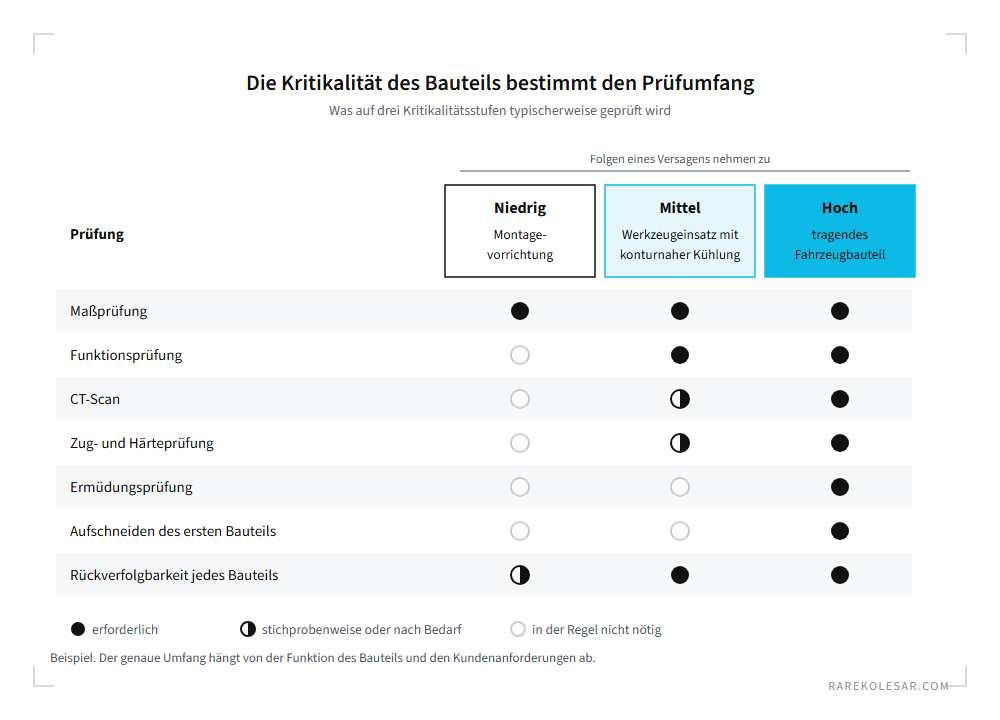
Der Prüfumfang hängt davon ab, wie kritisch das Bauteil ist. Eine Montagevorrichtung, deren Versagen einen kurzen Stillstand bedeutet, und ein tragendes Bauteil, dessen Versagen Menschen gefährdet, werden nicht auf dieselbe Weise geprüft.
ISO/ASTM 52901 beschreibt drei Abnahmestufen: das Qualifizierungsbauteil, das erste Serienbauteil und das Serien- oder Referenzbauteil. Die Abnahmekriterien werden vor dem Baujob vereinbart, nicht nach den Messungen.
Die Daten des Werkstoffherstellers sind ein Ausgangspunkt, kein Nachweis. Der Nachweis ist die Prüfung des tatsächlichen Bauteils in dem Zustand, in dem es arbeiten wird.
Prozess und Bauteil beantworten unterschiedliche Fragen
Die Prozessqualifizierung beantwortet die Frage, ob Anlage, Werkstoff und Parameter innerhalb festgelegter Grenzen stabil und wiederholbar laufen. Wie das aussieht, habe ich in Wie Prozessqualifizierung in der Praxis aussieht beschrieben.
Die Bauteilqualifizierung beantwortet eine andere Frage: ob eine bestimmte Komponente die Anforderungen erfüllt, die sie im Einsatz erfüllen muss. Ein Prozess kann vollständig qualifiziert sein, und ein Bauteil kann trotzdem versagen. Eine dünne Wand kühlt anders ab als ein massiver Querschnitt. Eine Downskin-Fläche hat eine andere Rauheit als eine senkrechte. Ein innerer Kanal kann Pulver einschließen.
Bei jeder additiven Fertigungstechnologie hängen die Eigenschaften zudem von der Orientierung ab. Ein liegend gedrucktes Bauteil und dasselbe stehend gedruckte Bauteil haben weder dieselbe Festigkeit noch dieselbe Dauerfestigkeit, obwohl beide mit demselben qualifizierten Prozess gefertigt wurden.
Ein Bauteil braucht daher seine eigene Qualifizierung, wenn Sie ein neues Bauteil einführen, wenn Sie seine Geometrie, Orientierung oder Position im Bauraum ändern, wenn Sie die Nachbearbeitung ändern und wenn die Anforderungen an das Bauteil über die Grenzen hinausgehen, für die der Prozess qualifiziert wurde.
Es beginnt mit der Kritikalität des Bauteils
Vor jeder Messung müssen drei Fragen beantwortet werden:
- Was passiert, wenn das Bauteil versagt?
- Wie hoch ist das Bauteil im Verhältnis zu den Werkstoffeigenschaften belastet?
- Wie anspruchsvoll ist das Bauteil im additiven Aufbau, und lässt es sich zuverlässig prüfen?
Diese drei Fragen sind die Grundlage der Bauteilklassifizierung in NASA-STD-6030 aus dem Jahr 2021, einem der detailliertesten Regelwerke für die Qualifizierung additiv gefertigter Bauteile. Die Klasse des Bauteils bestimmt, wie viel Prozesslenkung, Qualifizierung und Prüfung es erfordert. Für die Luftfahrt verfolgt ASTM F3572 einen ähnlichen Ansatz.
Außerhalb der Luft- und Raumfahrt verwendet die Industrie selten formale Klassen, aber die Logik ist dieselbe. Eine Montagevorrichtung, ein Spritzgießwerkzeugeinsatz mit konturnaher Kühlung und ein tragendes Bauteil in einem Fahrzeug sind drei verschiedene Stufen, und für jede legen Sie im Voraus fest, was verifiziert werden muss.
Drei Abnahmestufen nach ISO/ASTM 52901
ISO/ASTM 52901 legt fest, was Kunde und Bauteillieferant bei der Auftragserteilung austauschen müssen: Bauteildaten, Anforderungen an das Ausgangsmaterial, geforderte Eigenschaften, Prüfverfahren und Abnahmeverfahren. Die Abnahme durchläuft drei Stufen.
Qualifizierungsbauteil. Es wird vor der Produktion gefertigt und anhand von Kriterien geprüft, die zwischen Kunde und Lieferant vereinbart wurden. Besteht es nicht, wird der Prozess korrigiert und die Prüfung wiederholt. Die Produktion beginnt erst, wenn die Qualifizierungsbauteile die Anforderungen erfüllen.
Erstes Serienbauteil. Vor dem Serienstart wird das erste Bauteil aus der tatsächlichen Produktion eingehend geprüft und freigegeben.
Serien- oder Referenzbauteil. Die Abnahmekriterien für Bauteile der Serie werden im Auftrag festgelegt, und der Lieferant liefert mit den Bauteilen einen Prüfbericht.
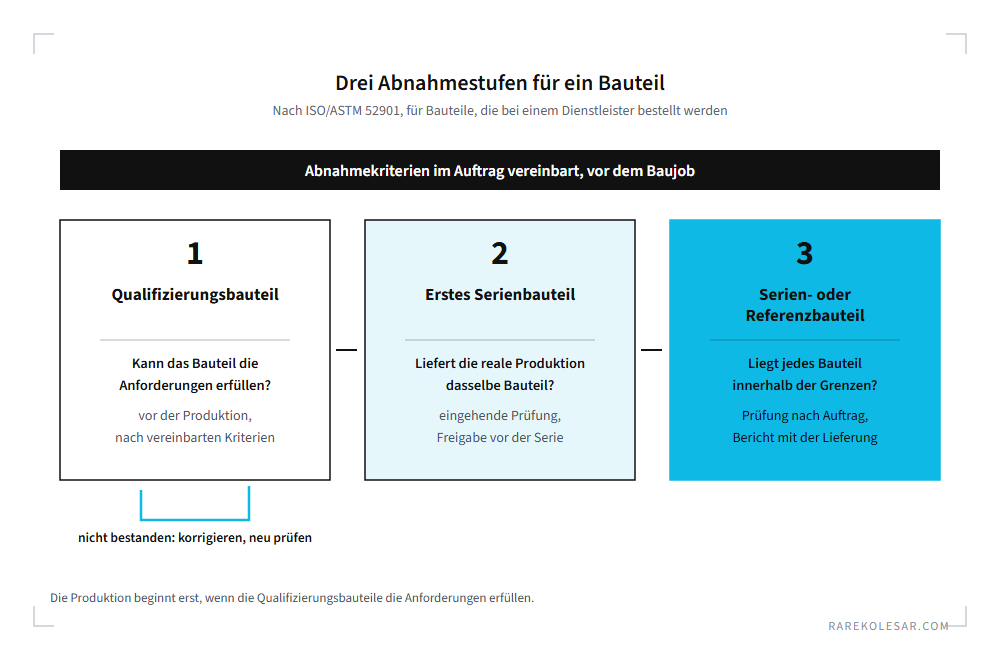
Am nützlichsten ist die Norm, wenn Sie ein Bauteil bei einem Dienstleister bestellen. Sie legt keine Toleranzen oder Eigenschaftswerte fest. Sie verlangt, dass Sie diese im Voraus und schriftlich vereinbaren.
Was am Bauteil tatsächlich geprüft wird
Wenn ein Bauteil direkt als finale Komponente eingesetzt werden soll, nicht als Prototyp oder Funktionsmuster, werden die Prüfungen auf Werkstoff und Anwendung abgestimmt:
- Zugversuch, für Zugfestigkeit, Streckgrenze und Bruchdehnung,
- Dauerschwingversuch, für das Verhalten unter zyklischer Belastung und die Dauerfestigkeit,
- CT-Scan, für Porosität, Risse, geschlossene Hohlräume und eingeschlossenes Pulver in Kanälen,
- 3D-Scannen und Koordinatenmessgerät, für die Abweichung vom Nennmodell und kritische Maße,
- Härteprüfung und Metallografie, für Metallbauteile,
- Funktionsprüfung, Druckprüfung, Durchfluss durch Kühlkanäle, Prüfbelastung oder Prüfung in der Baugruppe.
Die Kriterien werden zonenweise festgelegt. In einer kritischen Zone kann die zulässige Porengröße viel kleiner sein als in einem nicht tragenden Bereich derselben Komponente.
Begleitproben sind nicht das Bauteil
Begleitproben (Witness Coupons) werden im selben Baujob wie die Bauteile gedruckt und zeigen, dass der Baujob wie vorgesehen verlaufen ist. Eine Probe hat aber weder die Geometrie noch die thermische Vorgeschichte des Bauteils. Ein massiver Querschnitt, eine dünne Wand und ein Überhang derselben Komponente können unterschiedliche Gefüge und unterschiedliche Eigenschaften haben.
Deshalb wird bei kritischen Bauteilen oft das erste Bauteil geopfert. Es wird zerschnitten, und Proben werden aus den kritischen Zonen des Bauteils selbst entnommen. Erst dann wissen Sie, welche Eigenschaften dort vorliegen, wo es darauf ankommt.
Die Daten des Werkstoffherstellers sind ein Ausgangspunkt
Die Daten des Werkstoffherstellers werden nicht verworfen. Sie sind der Ausgangspunkt für die Werkstoffauswahl und die erste Berechnung. Die Datenblattwerte stammen jedoch von Prüfkörpern, in einer bestimmten Orientierung und mit einer festgelegten Behandlung, nicht von Ihrem Bauteil.
Meine Erfahrung ist, dass bei guten Herstellern die Ergebnisse statischer Prüfungen am tatsächlichen Bauteil die Datenblattwerte ohne Weiteres um 10 bis 20 Prozent übertreffen. Bei der Dauerfestigkeit gilt oft das Gegenteil. Arbeitet das Bauteil mit einer Oberfläche im gedruckten Zustand, ist das Ergebnis in der Regel schlechter als die an bearbeiteten Prüfkörpern gemessenen Werte. Das Datenblatt ist daher in keiner Richtung ein Nachweis. Wie stark die Daten verschiedener Hersteller voneinander abweichen, habe ich in Vergleich von Legierungen in der additiven Fertigung von Metall gezeigt.
Eine Komponente ist erst dann für den finalen Einsatz qualifiziert, wenn Ihre eigenen Prüfungen bestätigen, dass die konkrete Geometrie in der konkreten Orientierung mit der konkreten Nachbearbeitung erreicht, was die Anwendung verlangt.
Das erste Serienbauteil in der Automobilindustrie und in der Luft- und Raumfahrt
In der Automobilindustrie durchläuft die Bauteilfreigabe den PPAP, den Production Part Approval Process, der nach IATF 16949 gefordert ist. Damit weist der Lieferant nach, dass er alle Anforderungen des Kunden versteht und dass sein Prozess sie in der realen Produktion in der vereinbarten Kadenz erfüllen kann. Ein neuer PPAP ist erforderlich bei einem neuen Bauteil, einer Konstruktionsänderung, einer Werkzeugänderung, einem Wechsel der Materialquelle oder einer Verlagerung der Produktion. In der Luft- und Raumfahrt spielt die Erstmusterprüfung (FAI) nach AS9102 eine ähnliche Rolle.
Für 3D-gedruckte Bauteile ist die Logik dieselbe. Es kommen lediglich Nachweise hinzu, die für die additive Fertigung spezifisch sind: die Version der Baujobdatei, Orientierung und Position im Bauraum, Parameter, die Pulver- oder Filamentcharge und die vollständige Nachbearbeitung. Für Automobilzulieferer in Serbien und auf dem Westbalkan ist das wichtig, denn der Kunde macht keine Ausnahme, nur weil das Bauteil 3D-gedruckt ist.
Ist das Bauteil freigegeben, legt der Produktionslenkungsplan fest, was an jedem Bauteil, was stichprobenweise und was an Begleitproben aus jedem Baujob geprüft wird. Für jedes Bauteil müssen Sie wissen, aus welchem Baujob es stammt, von welcher Position im Bauraum und aus welcher Materialcharge.
Häufige Fehler
- Annehmen, dass ein qualifizierter Prozess ein gutes Bauteil bedeutet, unabhängig von Änderungen an Geometrie, Orientierung oder Kritikalität der Anwendung.
- Sich nur auf das Werkstoffdatenblatt verlassen, ohne eigene Prüfungen.
- Abnahmekriterien nach der Messung festlegen. Die Grenze landet dann dort, wo die Ergebnisse liegen, nicht dort, wo die Funktion sie braucht.
- Nur Begleitproben bei kritischen Bauteilen, ohne die Eigenschaften in den kritischen Zonen des Bauteils selbst zu prüfen.
- Dauerfestigkeit an bearbeiteten Prüfkörpern ermittelt, während das Bauteil mit einer Oberfläche im gedruckten Zustand arbeitet.
- Orientierung oder Baujob-Layout ohne erneute Verifizierung ändern, meist um mehr Bauteile in einen Baujob zu bekommen.
Qualifizierung beginnt mit der Konstruktion
Ein Bauteil, das von Anfang an für die additive Fertigung konstruiert wurde, besteht die Qualifizierung leichter. Weniger Stützstrukturen bedeuten weniger Zonen mit schlechteren Oberflächen. Öffnungen für den Pulveraustrag bedeuten, dass Kanäle gereinigt und geprüft werden können. Eine grundlegende Geometrieprüfung eines Metallbauteils können Sie vor dem Baujob in Dokimion durchführen.
Dasselbe gilt für die Wahl der Technologie und der Anlage, die den Anforderungen des Bauteils folgen sollte, nicht einem Katalog. Mehr dazu in Was Vendor Neutral in der additiven Fertigung bedeutet und zu den Unterschieden zwischen den beiden häufigsten Metalltechnologien in Additive Fertigung in Metall, Pulverbettfusion vs. Binder Jetting.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Prozessqualifizierung und Bauteilqualifizierung? Die Prozessqualifizierung belegt, dass Anlage, Werkstoff und Parameter stabil und wiederholbar laufen. Die Bauteilqualifizierung belegt, dass eine bestimmte Komponente mit ihrer Geometrie, Orientierung und Nachbearbeitung die Anforderungen ihrer Funktion erfüllt.
Braucht jedes 3D-gedruckte Bauteil einen CT-Scan? Nein. CT wird eingesetzt, wenn innere Fehler die Funktion des Bauteils beeinträchtigen können: bei tragenden Bauteilen, druckbelasteten Bauteilen und Bauteilen mit inneren Kanälen. Bei Montagevorrichtungen reicht in der Regel eine Maßprüfung.
Reichen Begleitproben aus? Bei Bauteilen geringer Kritikalität in der Regel ja. Bei kritischen Bauteilen zeigen sie, dass der Baujob wie vorgesehen verlaufen ist, aber nicht, welche Eigenschaften in den kritischen Zonen des Bauteils vorliegen. Deshalb wird das erste Bauteil oft zerschnitten und geprüft.
Braucht ein 3D-gedrucktes Automobilbauteil einen PPAP? Ja, wenn es für einen Kunden, der ihn verlangt, in die Serienfertigung geht. Der PPAP unterscheidet nicht zwischen Technologien. Bei 3D-gedruckten Bauteilen kommen lediglich Nachweise hinzu, die für die additive Fertigung spezifisch sind.
Erfordert eine Änderung der Bauteilorientierung eine erneute Qualifizierung? In der Regel ja, zumindest teilweise. Die Orientierung beeinflusst Eigenschaften, Rauheit, Stützstrukturen und Verzug, daher ist ein Bauteil in einer anderen Orientierung nicht dasselbe Bauteil.
Quellen
- ISO/ASTM 52901:2017, Additive manufacturing, General principles, Requirements for purchased AM parts, https://www.iso.org/standard/67288.html
- NASA-STD-6030, Additive Manufacturing Requirements for Spaceflight Systems, 2021, https://standards.nasa.gov/sites/default/files/standards/NASA/Baseline/0/2021-04-21_nasa-std-6030-approveddocx.pdf
- NASA-HDBK-5026, 2024, https://standards.nasa.gov/sites/default/files/standards/NASA/Baseline/0/NASA-HDBK-5026-Final-8-12-2024.pdf
- A Framework for Qualifying Additively Manufactured Parts, Additive Manufacturing Media, 2023, https://www.additivemanufacturing.media/articles/a-framework-for-qualifying-additively-manufactured-parts
- Production part approval process, KAIZEN Institute, 2026, https://kaizen.com/insights/production-part-approval-process/
Den weiteren Kontext eines herstellerunabhängigen Ansatzes bei der Anlagenauswahl finden Sie in Was Vendor Neutral in der additiven Fertigung bedeutet.