Ich verfolge diese Branche seit zehn Jahren. Dies ist der erste von drei Texten über additive Fertigung in der Verteidigungsindustrie. Er behandelt den Metall-3D-Druck, der nächste den Kunststoff-3D-Druck, und der dritte analysiert die öffentlich publizierten Ergebnisse des Militärtechnischen Instituts in Belgrad ausführlicher. Der Text stützt sich ausschließlich auf öffentlich zugängliche Daten. Mein persönlicher Eindruck ist jedoch, dass dies nur die Spitze des Eisbergs ist, denn die meisten Projekte, an denen ich selbst arbeite, fallen unter ein NDA, eine Geheimhaltungsvereinbarung, und ich kann sie öffentlich nicht nennen. Ich gehe davon aus, dass es anderen Beratern und Herstellern in diesem Bereich ähnlich geht. Die tatsächliche Verbreitung in der Praxis ist daher wahrscheinlich deutlich größer als das, was Sie hier oder anderswo lesen werden.
Ich gehe sechs Technologien durch, von der ältesten und am weitesten verbreiteten bis zur neuesten, dem großformatigen Laserstrahlschmelzen im Pulverbett mit vielen Lasern. Bei jeder trenne ich, was unabhängig bestätigt ist, vom Marketing der Hersteller, ergänze eine Vergleichstabelle und schließe mit einer kurzen finanziellen Einschätzung der Anlagenhersteller, denn der Markt hat sich in den letzten zwei Jahren deutlich in finanziell stabile Akteure und solche mit ernsthaften Problemen gespalten. Am Ende folgt ein Blick auf den Forschungskontext in Serbien, die Arbeiten des Militärtechnischen Instituts zu diesem Thema.
Sechs Arten des Metall-3D-Drucks im Verteidigungsbereich
Eine allgemeine Anmerkung, bevor ich die Technologien durchgehe. Bei jedem 3D-gedruckten Bauteil, unabhängig von der Technologie, ist Nachbearbeitung nur an dem Teil der Oberfläche nötig, für den eine enge Maßtoleranz oder eine geringe Rauheit gefordert ist. Hat ein Bauteil keine solche Anforderung, kann es in dem Zustand bleiben, in dem es aus der Anlage kommt. Das gilt für jede Technologie, die ich hier beschreibe, nicht nur für einige davon.
1. Laserstrahlschmelzen im Pulverbett (L-PBF, SLM, DMLS)
Dies ist die älteste und am weitesten verbreitete Technologie des Metall-3D-Drucks. Ein Laser schmilzt eine dünne Schicht Metallpulver, Schicht für Schicht, bis das gesamte Bauteil aufgebaut ist. Die Abkürzungen L-PBF, SLM und DMLS bezeichnen im Wesentlichen dieselbe Verfahrensfamilie, verschiedene Hersteller verwenden lediglich unterschiedliche Namen.
Diese Technologie hat die längste Erfolgsbilanz in Luft- und Raumfahrt sowie Verteidigung. 2011 installierte Airbus Defence and Space das erste flugqualifizierte Bauteil, das mit dieser Technologie gefertigt wurde, eine Titanhalterung an einem Satelliten. Später entwickelte das Unternehmen eine Antennenhalterung, die vier Teile und 44 Nieten in einem Stück vereint, 35 Prozent leichter und 40 Prozent steifer.
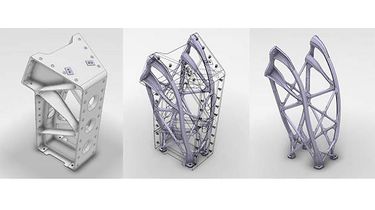
Bildquelle und Rechte: Airbus, „Advancing aerospace materials“. Saab setzt diese Technologie für eine Kühlplatte im System für elektronische Kampfführung des Kampfflugzeugs Gripen ein. Die Platte ist nur vier Millimeter dick, innen aber hohl, und verbessert die Kühlung um bis zu 50 Prozent. Der technische Direktor des Unternehmens erklärte, dass dieses Bauteil mit keiner anderen Technologie herstellbar ist.
Hersteller von Standard- und mittelgroßen Anlagen, die in der Zertifizierung für Luft- und Raumfahrt sowie Verteidigung fest verankert sind, sind EOS, Nikon SLM Solutions, GE Colibrium Additive, 3D Systems, Renishaw, TRUMPF, Velo3D, Additive Industries sowie die chinesischen Hersteller Eplus3D, Farsoon, BLT und HBD.
Die Einschränkung dieser Technologie besteht darin, dass sie nur neue Bauteile herstellt und keine alten repariert. Nach dem Druck braucht ein Bauteil fast immer eine Wärmebehandlung, wegen der Eigenspannungen, die ich im nächsten Punkt erkläre.
2. Elektronenstrahlschmelzen (EBM)
Diese Technologie arbeitet nach demselben Prinzip wie die vorherige, Metallpulver wird Schicht für Schicht geschmolzen, aber statt eines Lasers kommt ein Elektronenstrahl zum Einsatz, und der Prozess läuft im Vakuum, nicht an offener Atmosphäre. Ein Elektronenstrahl schmilzt Metall deutlich schneller als ein Laser.
An dieser Stelle sollte ich den Begriff der Eigenspannung erklären. Wenn Metall beim Drucken schnell erhitzt und abgekühlt wird, bleiben innere Kräfte im Bauteil eingeschlossen, ähnlich wie bei einem gebogenen Draht, der danach leicht verzogen bleibt. Diese Kräfte können später zu Rissen oder Verformungen des Bauteils führen. Bei der laserbasierten Technologie muss ein Bauteil danach fast immer zur Wärmebehandlung in einen Ofen, um diese Kräfte abzubauen. Beim Elektronenstrahlschmelzen wird die Bauplattform während des gesamten Drucks auf hoher Temperatur gehalten, sodass das ganze Bauteil gleichmäßig abkühlt und deutlich weniger Eigenspannungen entstehen.
Deshalb ist das Elektronenstrahlschmelzen die bevorzugte Technologie für Turbinenschaufeln aus Titan in Flugzeugtriebwerken. Das Werk von Avio Aero im italienischen Cameri fertigt mit dieser Technologie Zehntausende dieser Schaufeln pro Jahr für das Triebwerk GE9X.
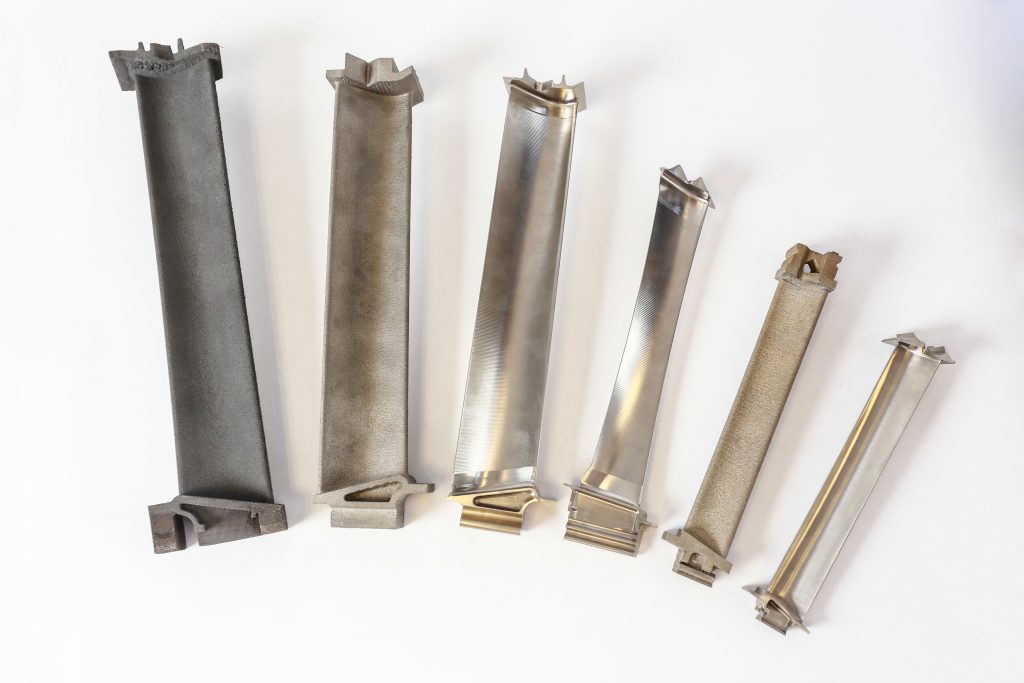
Bildquelle und Rechte: GE Aerospace News, „The Blade Runners“, Foto von Avio Aero.
Die Oberfläche ist nach dem Druck rauer als bei der laserbasierten Technologie, daher wird der Teil der Schaufel, der präzise und glatt sein muss, nachbearbeitet. Das ist kein besonderer Nachteil des Elektronenstrahlschmelzens gegenüber der konventionellen Fertigung. Diese Schaufeln werden traditionell meist im Feinguss hergestellt, und auch dort wird die rohe Gussoberfläche endbearbeitet. Im Vergleich gibt es hier also keinen echten Unterschied. Die wichtigste Einschränkung des Elektronenstrahlschmelzens ist die geringere Werkstoffauswahl im Vergleich zur laserbasierten Technologie.
Der wichtigste Hersteller ist GE Colibrium Additive, hervorgegangen aus dem früheren Unternehmen Arcam. Es gibt auch einen neueren Akteur, das britische Unternehmen Wayland Additive, mit seinem NeuBeam-Ansatz für dieselbe Technologie.
3. Draht-Laser-DED
DED steht für Directed Energy Deposition, gerichtete Energieeinbringung. Metall wird also genau dort aufgetragen, wo es gebraucht wird, Schicht für Schicht, statt das ganze Bauteil in einem Pulverbett aufzubauen. In der Draht-Laser-Variante schmilzt der Laser handelsüblichen Schweißdraht, kein Pulver.
Dies ist heute die öffentlich am besten dokumentierte Metall-AM-Technologie für den militärischen Einsatz, nicht nach Zahl der verkauften Anlagen, sondern nach Zahl der realen, bestätigten militärischen Anwendungen. Draht als Ausgangswerkstoff ist für den Einsatz an Bord eines Schiffes oder im Feld von vornherein sicherer: Es besteht keine Gefahr, feines Metallpulver einzuatmen, und keine Gefahr einer Staubexplosion.
Der wichtigste Hersteller dieser Technologie ist Meltio, ein spanisches Unternehmen. Die Technologie wurde offiziell von den Streitkräften der USA, Frankreichs und Spaniens sowie vom südkoreanischen Marinekorps validiert. Auf einem amphibischen Angriffsschiff der US-Marine druckte die Besatzung während einer Militärübung ein defektes Bauteil einer Meerwasserentsalzungsanlage und ersetzte es innerhalb von 34 Stunden, ein Bauteil, für das eine reguläre Bestellung über die Versorgungskette Wochen oder Monate gedauert hätte.
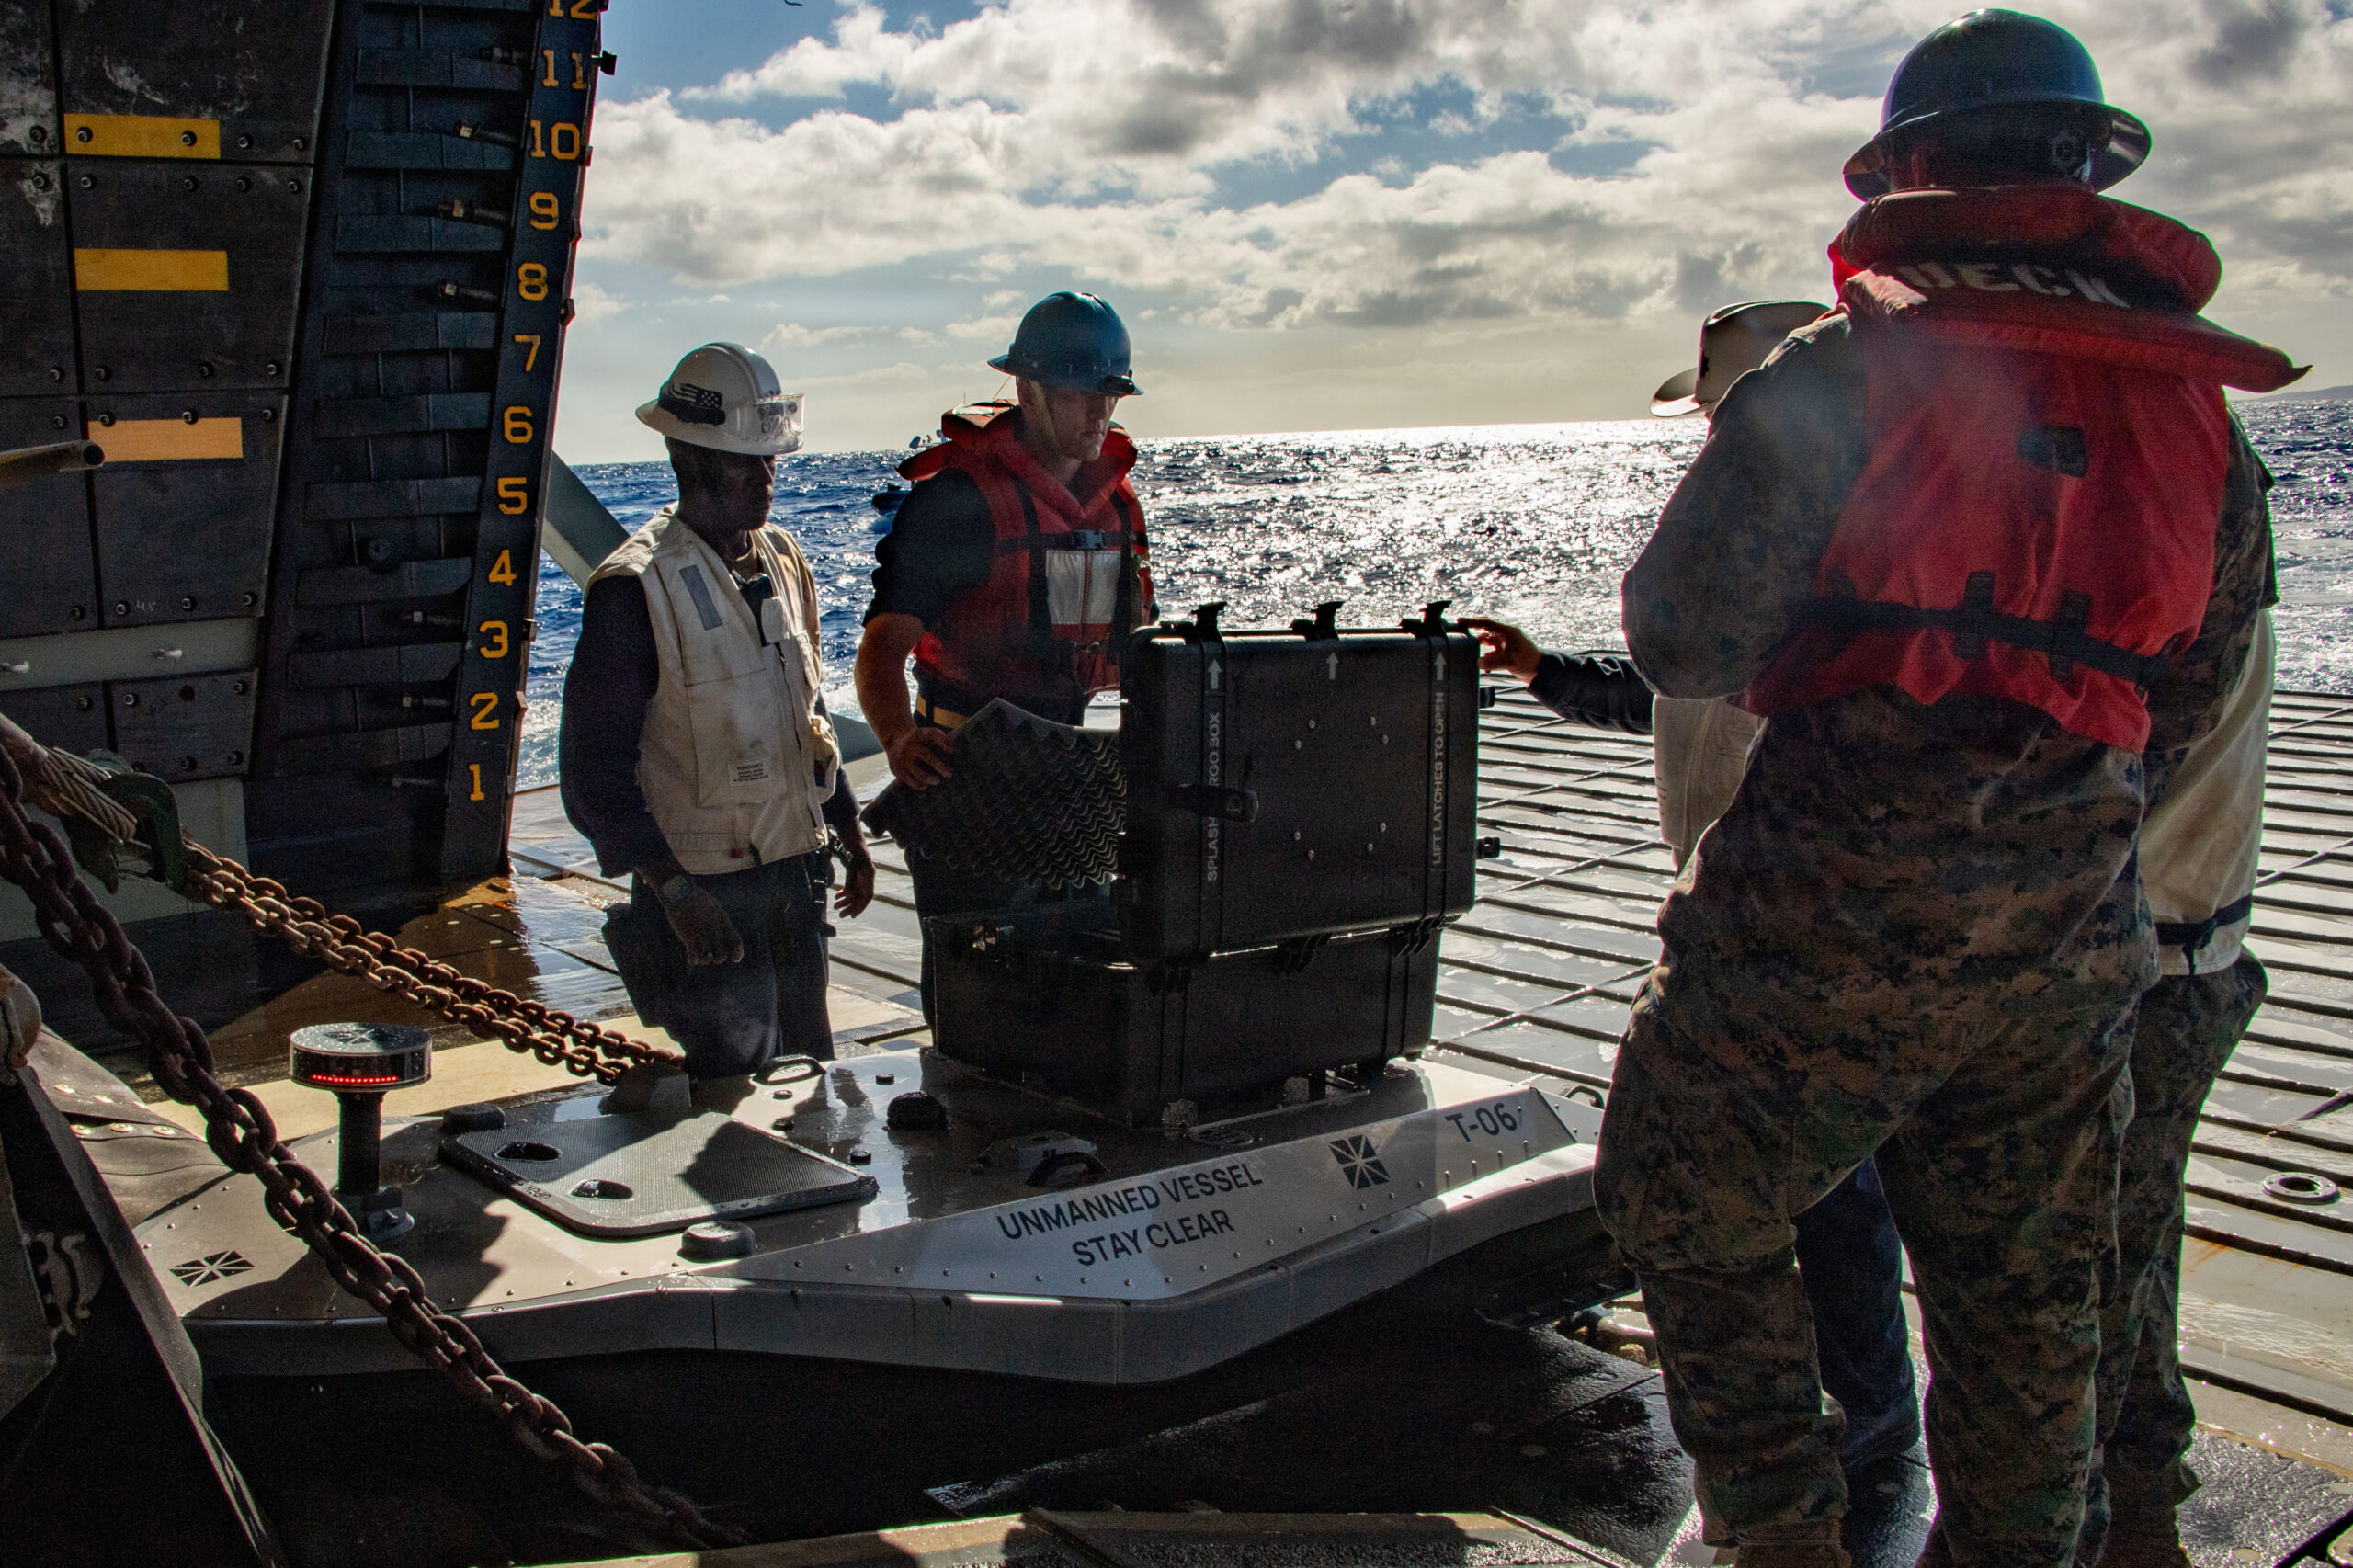
Bildquelle und Rechte: Foto der US Navy, RIMPAC 2026. Die französische Marine reparierte mit derselben Technologie, installiert auf ihrem Stützpunkt in Toulon, während einer Übung im Jahr 2024 Bauteile für den Flugzeugträger Charles de Gaulle.
Neben Meltio bietet das norwegische Unternehmen Norsk Titanium eine verwandte drahtbasierte Technologie an, die statt eines Lasers einen Plasmalichtbogen nutzt, vor allem für Luftfahrtbauteile aus Titan.
Bei DED-Bauteilen ist eine spanende Bearbeitung nur dort nötig, wo das Bauteil eine enge Maßtoleranz hat oder glatt sein muss, genau wie bei jeder anderen Technologie in dieser Liste. Ein gutes Beispiel, bei dem diese Bearbeitung nicht nötig ist, sind Verstärkungsplatten und Kettenkomponenten für Panzer, bei denen Festigkeit und Geschwindigkeit des Austauschs wichtiger sind als die Oberflächengüte, sodass das Bauteil in dem Zustand bleibt, in dem es aus der Anlage kommt.
4. Draht-Lichtbogen-DED (WAAM)
Dies folgt einer ähnlichen Philosophie wie die Draht-Laser-Technologie, doch die Wärmequelle ist ein elektrischer Lichtbogen wie beim konventionellen Schweißen, kein Laser. Die Auftragsrate ist deutlich höher, was diese Technologie für große Marine- und Strukturbauteile sowie für die Reparatur von Gefechtsschäden im Feld geeignet macht.
Mehrere Verteidigungsunternehmen in Europa haben diese Technologie bereits in mobile Containerwerkstätten eingebaut, die Einheiten ins Feld folgen können, zum Beispiel das deutsche Unternehmen Rheinmetall mit seiner Einheit Mobile Smart Factory.
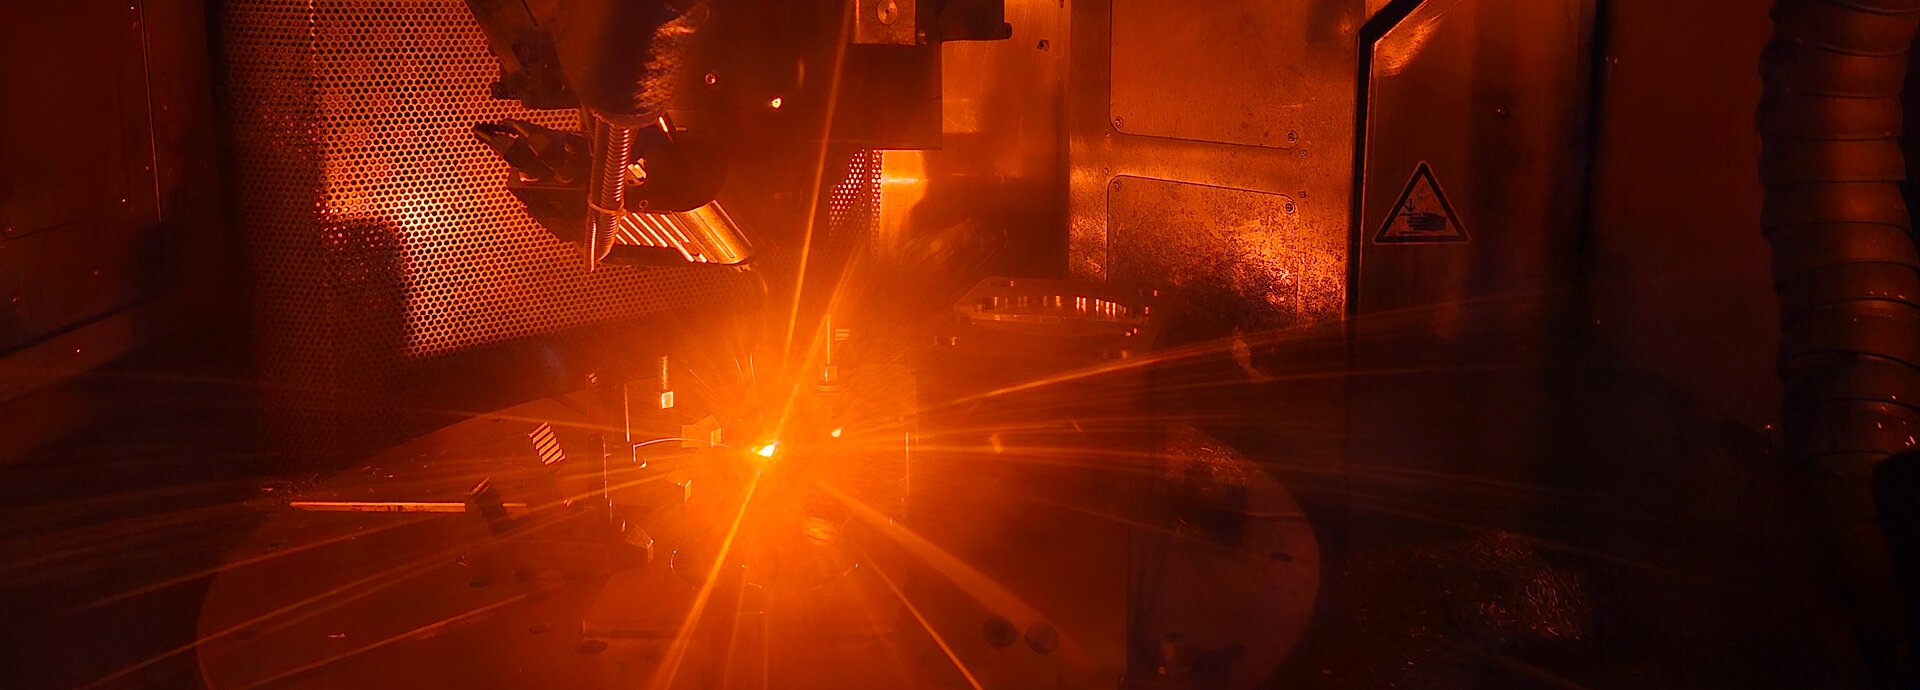
Bildquelle und Rechte: Rheinmetall.
Anlagenhersteller für diese Technologie sind das deutsche Unternehmen Gefertec, das australische Unternehmen AML3D, das britische Unternehmen WAAM3D und Lincoln Electric aus den USA, das ansonsten vor allem Schweißtechnik herstellt.
5. Metall-Binder-Jetting
Bei dieser Technologie wird das Metall während des Druckens selbst nicht geschmolzen. Eine Düse sprüht flüssigen Binder in eine Schicht Metallpulver, Schicht für Schicht, und es entsteht ein sogenanntes Grünteil, noch spröde und schwach. Nach dem Druck kommt das Bauteil in einen Ofen, wo es gesintert wird: Die Metallpartikel werden auf eine Temperatur unterhalb des Schmelzpunkts erhitzt und verbinden sich zu einem festen Bauteil.
Das ist eine hervorragende Technologie für kleine, komplexe Bauteile in großen Losgrößen, Filter, Werkzeugeinsätze. Für Bauteile, die erhebliche strukturelle Lasten tragen, gibt es bisher eine schmalere Basis zertifizierter Ermüdungsdaten, daher befindet sie sich für solche Anwendungen noch in einer Vorbereitungsphase, nicht in der vollen Serienfertigung.
Hersteller sind Desktop Metal, das den Pionier dieser Technologie, das Unternehmen ExOne, übernommen hat, das US-Unternehmen HP mit seiner Metal-Jet-Linie, das schwedische Unternehmen Digital Metal, Teil der Höganäs-Gruppe, sowie GE Colibrium Additive mit einer eigenen Binder-Jetting-Linie.
6. Großformatiges Laserstrahlschmelzen im Pulverbett mit vielen Lasern
Dies ist eine eigene Kategorie, obwohl sie dieselbe Grundtechnologie wie der erste Punkt dieser Liste nutzt, das Laserstrahlschmelzen im Pulverbett. Der Grund, warum ich sie getrennt aufführe, ist der Zweck. Standardanlagen mit einem bis vier Lasern fertigen präzise, mittelgroße Bauteile. Diese neue Anlagengeneration mit zehn, zwanzig, sogar mehr als dreißig gleichzeitig arbeitenden Lasern zielt auf einen völlig anderen Zweck: große Strukturbauteile in einem Stück zu fertigen, Triebwerksgehäuse, Rumpfsektionen von Flugzeugen, Bauteile, die sonst aus mehreren kleineren Komponenten zusammengesetzt werden müssten. Das erfordert eine deutlich höhere Investition, ein anderes Servicemodell und einen anderen Kundenkreis, überwiegend Großunternehmen, nicht kleine und mittlere Unternehmen.
Um ein Gefühl für die Größenordnung zu geben: Das chinesische Unternehmen BLT hat ein Modell namens BLT S1000 mit einem Bauraum von etwa 1,2 mal 0,6 mal 1,5 Metern, also über einem Kubikmeter, mit bis zu zwölf Lasern. Das neuere Modell BLT S1025 erreicht eine Bauhöhe von 2,5 Metern, mit 26 oder 32 Lasern. Farsoon hat ein Modell namens FS1521M mit einem Bauraum von 1,53 mal 1,53 mal 1,65 Metern, also über dreieinhalb Kubikmetern, mit bis zu 32 Lasern zu je 500 Watt. Nikon SLM verfolgt einen anderen Ansatz: Das Modell NXG XII 600 hat einen kleineren Bauraum, etwa 0,6 mal 0,6 mal 0,6 Meter, aber zwölf Laser zu je einem Kilowatt, der Schwerpunkt liegt auf Geschwindigkeit, nicht auf Größe. Diese Zahlen sind Näherungswerte, da Hersteller vom selben Modell oft mehrere Konfigurationen anbieten.
Die Leistungsfähigkeit dieser Anlagen steht außer Frage. BLT hat eine dokumentierte Zusammenarbeit mit Airbus und Arbeiten an Titankomponenten für das Flugzeug C919.
Bildquelle und Rechte: BLT. Für westliche, exportsensible Käufer stellt sich bei chinesischen Anlagen zusätzlich die Frage der Souveränität und der Exportkontrolle, die mit der technischen Leistungsfähigkeit der Anlage selbst nichts zu tun hat.
Vergleichstabelle
| Technologie | Typischer Einsatz in der Verteidigung | Bauteilgröße | Reparatur oder Neuteil | Reife für den militärischen Einsatz |
|---|---|---|---|---|
| L-PBF, SLM, DMLS | Neue flug- und raumfahrtkritische Bauteile, Halterungen, Elektronikkühlung | Klein bis mittel | Nur Neuteil | Am reifsten, qualifizierte Flugbauteile existieren bereits |
| EBM | Turbinenschaufeln aus Titan | Klein bis mittel | Nur Neuteil | Sehr reif in Flugzeugtriebwerken, anderswo eine Nische |
| Draht-Laser-DED | Reparatur im Feld und an Bord, Bauteile auf Abruf | Mittel bis groß | Beides, besonders stark bei Reparatur | Von mehreren Streitkräften im Einsatz validiert |
| WAAM, Draht plus Lichtbogen | Große Marinebauteile, Reparatur im Feld | Groß | Beides | Wachsend, bereits in mobilen Einheiten |
| Metall-Binder-Jetting | Kleine Serienkomponenten | Klein | Nur Neuteil | Reif für nicht kritische Bauteile |
| Großformatiges L-PBF mit vielen Lasern | Triebwerksgehäuse, Flugzeugstrukturen | Sehr groß | Nur Neuteil | Technisch reif, mit der Frage der Anlagensouveränität |
Wer öffentliche Belege vorweisen kann und wer nur Marketing betreibt
Hier ziehe ich eine klare Linie. Einige Unternehmen kann ich über Dritte bestätigen, nicht nur über ihre eigenen Pressemitteilungen.
Dokumentiert und von einem militärischen oder einem anderen Drittkunden bestätigt sind: GE Colibrium Additive, über die LEAP-Kraftstoffdüse, die in zivilen und militärischen Triebwerksvarianten eingesetzt wird; Nikon SLM, über die Zusammenarbeit mit Lockheed Martin im F-35-Programm; Meltio, über die offizielle Validierung durch die Streitkräfte der USA, Frankreichs und Spaniens sowie das südkoreanische Marinekorps; Airbus Defence and Space und Saab, über eigene flugqualifizierte Bauteile mit Namen und technischer Beschreibung; BLT, über die Zusammenarbeit mit Airbus und die Arbeit am Flugzeug C919; Avio Aero, über die Fertigung von Turbinenschaufeln für das Triebwerk GE9X.
Auf den Verteidigungsmarkt ausgerichtet, aber ohne ein benanntes, bestätigtes Projekt, das ich finden konnte, sind EOS, Farsoon, HBD, Eplus3D außerhalb der Arbeiten im Umfeld von Airbus sowie Desktop Metal nach seiner Insolvenz. Das bedeutet nicht, dass es solche Projekte nicht gibt, sondern nur, dass sie nicht öffentlich bekannt gemacht oder bestätigt wurden.
Was bei den Anlagenherstellern passiert
Der Markt für Metall-AM-Anlagen hat sich in den letzten zwei Jahren in zwei klare Richtungen gespalten.
Auf der einen Seite stehen Hersteller, die finanziell stabil sind oder starken institutionellen Rückhalt haben. Das deutsche Unternehmen EOS bleibt in Privatbesitz und ist finanziell stabil. Nikon SLM Solutions, entstanden durch die Übernahme des deutschen Unternehmens SLM Solutions durch Nikon, hat eine bestätigte Partnerschaft mit Lockheed Martin. GE Aerospace, heute unter dem Namen Colibrium Additive tätig, steht hinter der LEAP-Kraftstoffdüse. Die chinesischen Hersteller BLT, Eplus3D und Farsoon wachsen schnell, mit starker staatlicher Unterstützung.
Auf der anderen Seite haben mehrere westliche Hersteller ernsthafte finanzielle Probleme. Velo3D erlebte Ende 2024 einen nahezu vollständigen Zusammenbruch, mit einer Umschuldung, durch die ein Gläubiger Eigentümer von 95 Prozent der Aktien wurde. Desktop Metal meldete im Juli 2025 Insolvenz an und wurde aus der Insolvenz für nur sieben Millionen Dollar verkauft, obwohl das Unternehmen nur drei Jahre zuvor 2,5 Milliarden wert gewesen war. Das deutsche Unternehmen voxeljet wurde von der Börse genommen, und die Aktionäre gingen im Rahmen eines Restrukturierungsverfahrens leer aus. 3D Systems arbeitet mit Verlust, obwohl gerade sein Umsatz in Verteidigung und Luft- und Raumfahrt am schnellsten wächst.
Meine Empfehlung ist einfach. Prüfen Sie die finanzielle Gesundheit eines Herstellers genauso sorgfältig wie die Spezifikationen der Anlage. Eine Anlage ohne Herstellerunterstützung in fünf Jahren ist ein teures Stück Metall.
Der Kontext in Serbien, das Militärtechnische Institut
In Serbien betreibt das Militärtechnische Institut in Belgrad bereits eigene Forschung zur additiven Fertigung von Metallen und deckt dabei zwei der sechs oben beschriebenen Technologien ab. Auf der Konferenz OTEH 2024 in Belgrad veröffentlichten Forscher des Instituts einen Beitrag über den Einfluss der Prozessparameter auf die Qualität von Bauteilen aus dem Edelstahl 316L, gefertigt durch Laserstrahlschmelzen im Pulverbett. Auf dem Kongress MME SEE 2025 in Trebinje veröffentlichte dasselbe Team einen Beitrag über die Eigenschaften desselben Werkstoffs, gefertigt mit der Draht-Laser-DED-Technologie. Damit gibt es in Serbien Forschungskapazitäten, die beide Technologien abdecken, die erste und die dritte auf meiner Liste, unabhängig davon, welcher Anlagenhersteller am Ende gewählt wird.
Häufig gestellte Fragen
Welche Metall-3D-Drucktechnologie ist im tatsächlichen militärischen Einsatz am besten erprobt? Für Reparaturen im Feld und auf Abruf hat die Draht-Laser-DED-Technologie, vor allem Meltio, die stärkste Dokumentation, bestätigt von mehreren Streitkräften weltweit. Für neue, flugkritische Bauteile ist das Laserstrahlschmelzen im Pulverbett die reifste Technologie.
Kann der Metall-3D-Druck die konventionelle Waffenherstellung ersetzen? Öffentlich dokumentierte Anwendungen konzentrieren sich auf Reparatur, Werkzeuge, Halterungen und Strukturbauteile, nicht auf die Herstellung fertiger Waffen. Dieser Text bleibt bewusst innerhalb dieser Grenze.
Warum wird großformatiges L-PBF als eigene Technologie behandelt, obwohl es nach demselben Prinzip arbeitet wie reguläres L-PBF? Weil der Zweck ein anderer ist. Standardanlagen fertigen präzise, mittelgroße Bauteile. Großformatige Anlagen mit vielen Lasern fertigen große Strukturbauteile in einem Stück und erfordern ein völlig anderes Investitionsniveau und einen anderen Kundenkreis.
Ist es sicher, sich bei Verteidigungsprojekten auf chinesische Anlagenhersteller zu verlassen? Technisch gehören einige chinesische Hersteller, etwa BLT und Farsoon, zu den leistungsfähigsten am Markt, besonders bei großformatigen Systemen. Für westliche, exportsensible Programme bleibt jedoch die zusätzliche Frage der Souveränität und der Exportkontrolle, die unabhängig von den technischen Spezifikationen geprüft werden muss.
Verfügt Serbien über eigene Forschungskapazitäten in diesem Bereich? Ja. Das Militärtechnische Institut hat Beiträge sowohl zur pulverbettbasierten als auch zur drahtbasierten additiven Fertigung von Metallen veröffentlicht, beide zum selben Werkstoff, dem Edelstahl 316L.
Dies ist der erste von drei Texten über die additive Fertigung mit Metall und Kunststoff in der Verteidigungsindustrie. Der nächste Text behandelt den Einsatz des Kunststoff-3D-Drucks, und der dritte analysiert die öffentlich publizierten Ergebnisse des Militärtechnischen Instituts ausführlicher.