Kleinserienfertigung von Metallbauteilen, additive Fertigung und Guss
Zusammenfassung
Dies ist eine meiner frühen Ideen. Die Frage war einfach. Wie fertigt man ein Bauteil aus Aluminium oder Stahl in Stückzahlen von einem bis zu einigen hundert Stück, schnell und zu einem vernünftigen Preis, wenn die Gießerei teure Werkzeuge und eine Mindestmenge verlangt und die Zerspanung aus dem Vollen zu teuer wird?
Meine Antwort war eine Kombination aus drei Schritten. Der 3D-Druck erzeugt die Formen, Kerne oder Modelle für den Guss. Das Metall wird auf übliche Weise vergossen, im Sandguss oder im Feinguss. Bearbeitet werden nur die Flächen, an denen Genauigkeit nötig ist. Kein Werkzeug, keine Mindestmenge, und ein einzelnes Stück ist möglich.
Die ersten Ergebnisse waren gut und technisch erfolgreich. Die Idee geriet wegen des Marktes ins Stocken, nicht wegen der Technologie. Heute nutzen Gießereien und Modellbauer weltweit einen ähnlichen Ansatz, und der Mangel an Gussteilen in kleinen Stückzahlen macht selbst den größten Abnehmern zu schaffen, etwa der US Navy. Ich halte das in Serbien und auf dem Westbalkan nach wie vor für eine offene Chance.
Das Problem, das ich lösen wollte
Dies ist eine meiner früheren Ideen, mit der ich ein reales industrielles Problem lösen wollte: wie sich Aluminium- und Stahlteile in Kleinserien schnell und wirtschaftlich fertigen lassen, wenn konventionelle Gießereien sie nicht herstellen wollen und die CNC-Bearbeitung zu teuer oder durch die Komplexität begrenzt ist.
Das Ziel war einfach. Additive Technologien sollten Werkzeuge und Formen überflüssig machen, und in Kombination mit dem Guss sollte schnell ein fertiges Metallbauteil entstehen, ohne hohe Kosten und ohne Mindestmengen.
Die Industrie braucht ständig Kleinserien, Prototypen und Ersatzteile. Dazu gehören die Instandhaltung in Fabriken, Maschinenbauer, Landwirtschafts- und Bergbauausrüstung, Pumpen und Ventile, Schiffsausrüstung und die Verteidigung.
Für ein solches Bauteil gibt es heute zwei übliche Wege, und beide sind für kleine Stückzahlen schlecht.
Der erste Weg ist der konventionelle Guss. Die Gießerei braucht ein Modell oder ein Werkzeug, beim Feinguss ein metallisches Spritzwerkzeug für das Wachs. Das Werkzeug kostet Tausende, oft Zehntausende, und seine Herstellung dauert Wochen. Für zehn Stück ist das nicht sinnvoll, deshalb lehnen Gießereien kleine Aufträge oft ab.
Der zweite Weg ist die Zerspanung aus dem Vollen. Für ein einfaches Bauteil ist das eine gute Lösung. Bei einem komplexen Bauteil mit inneren Hohlräumen und gekrümmten Flächen landet ein großer Teil des Werkstoffs als Späne, und die Maschine läuft stundenlang. Die Kosten pro Stück werden inakzeptabel.
Alte Maschinen und importierte Ausrüstung sind ein besonders schwieriger Fall. Ein Teil bricht, es gibt keine Zeichnungen, und der ursprüngliche Hersteller existiert nicht mehr oder antwortet nicht. Die Fabrik wartet monatelang, während die Linie stillsteht.
Der Kern des Konzepts
Das Konzept besteht aus drei Teilen.
Herstellung von Formen, Kernen oder Modellen im 3D-Druck. Für den Sandguss werden die Form selbst und die Kerne aus Sand mit einem Binder gedruckt. Für den Feinguss wird ein Modell aus Wachs oder aus einem gießfähigen Harz gedruckt, das im Prozess ausbrennt. In beiden Fällen gibt es kein konventionelles Werkzeug.
Metallguss ohne konventionelles Werkzeug. Die Gießerei vergießt Aluminium, Stahl, Gusseisen oder Bronze genauso wie immer. Nur die Herkunft der Form oder des Modells ändert sich.
Bearbeitung, wo nötig. Nur Passflächen, Bohrungen und Gewinde mit engen Toleranzen werden bearbeitet. Der Rest des Bauteils bleibt im Gusszustand.
Eine Serie ist nicht nötig. Ein einzelnes Stück ist möglich.
Wie die Idee funktioniert, Schritt für Schritt
- Eingangsdaten. Der Kunde bringt ein 3D-Modell, eine Zeichnung oder nur ein altes, verschlissenes Teil. Wenn es keine Zeichnungen gibt, wird das Teil gescannt und aus dem Scan ein 3D-Modell erstellt. Mehr zu diesem Schritt habe ich in Reverse Engineering und 3D-Scannen als Einstieg in die additive Fertigung geschrieben.
- Vorbereitung für den Guss. Das Modell wird gießgerecht angepasst, mit Bearbeitungszugaben, Metallschwindung, Anschnittsystem und Speisern. Das ist Gießereiarbeit, ausgeführt von einem Gießereiingenieur, nicht von einem Druckerbediener.
- Wahl des Wegs. Größere und mittelgroße Bauteile aus Aluminium, Gusseisen und Stahl gehen in den Sandguss mit gedruckter Form und gedruckten Kernen. Kleinere, dünnwandige und präzise Bauteile gehen in den Feinguss mit gedrucktem Modell.
- Druck. Sandformen werden mit Sand-Binder-Jetting gedruckt. Feingussmodelle werden aus Wachs oder gießfähigem Harz gedruckt, auf SLA-, DLP- oder Wachs-Jetting-Anlagen.
- Guss. Die Gießerei vergießt das Metall. Beim Feinguss wird das Modell zunächst mit einer Keramikschale überzogen und dann ausgebrannt oder ausgeschmolzen.
- Nachbearbeitung und Prüfung. Das Gussteil wird gereinigt, bei Bedarf wärmebehandelt, an den Funktionsflächen bearbeitet und vermessen.
Warum die Idee realistisch war
Die Industrie braucht ständig Kleinserien, Prototypen, Ersatzteile und spezielle Komponenten. Das Problem ist, dass konventionelle Gießereien kleine Stückzahlen ablehnen und CNC oft zu teuer und zu langsam ist.
Dieses Konzept beseitigte alle wesentlichen Hindernisse:
- keine Mindestmenge,
- kein Sonderwerkzeug,
- keine Einschränkungen bei der Geometrie,
- schnell, stabil und wiederholbar.
Ein gedruckter Kern kann eine Form haben, die ein konventioneller Kernkasten nicht herstellen kann oder die aus vielen Teilen zusammengesetzt werden müsste.
Die Technologie ist weder neu noch unerprobt. Sand-Binder-Jetting ist in Gießereien eine ausgereifte Technologie. Den Unterschied zwischen Sand-Binder-Jetting und Metall-Binder-Jetting erkläre ich in Additive Metallfertigung, Pulverbettfusion gegenüber Binder Jetting. Auch gedruckte Modelle für den Feinguss sind seit Jahren im Einsatz.
Am wichtigsten ist, dass die gesamte Kette schnell, stabil und wiederholbar ist. Dieselbe Datei ergibt heute und in fünf Jahren dieselbe Form. Gespeichert wird die Datei statt eines Werkzeugs im Regal.
Vergleich mit anderen Wegen zum Metallbauteil
| Weg | Werkzeug | Geeignete Stückzahl | Lieferzeit | Komplexe Geometrie | Wichtigste Einschränkung |
|---|---|---|---|---|---|
| Zerspanung aus dem Vollen | Nicht nötig | Ab einem Stück | Kurz bei einfachen Bauteilen | Begrenzt, innere Hohlräume sind schwierig | Viele Späne und Maschinenzeit bei komplexen Bauteilen |
| Konventioneller Guss mit Werkzeug | Modell, Kernkasten oder Wachswerkzeug | Hunderte und Tausende Stück | Wochen bis Monate wegen des Werkzeugs | Durch das Werkzeug begrenzt | Werkzeugkosten amortisieren sich bei kleinen Stückzahlen nicht |
| Guss mit gedruckter Form oder gedrucktem Modell | Nicht nötig | Von einem bis zu einigen hundert | Tage bis wenige Wochen | Sehr frei | Braucht eine Gießerei, die diesen Ablauf akzeptiert |
| Direkter Metall-3D-Druck | Nicht nötig | Ab einem Stück | Tage bis Wochen | Am freiesten | Hohe Kosten pro Bauteil, begrenzte Bauteilgröße |
Die Wahl zwischen diesen Wegen folgt derselben Regel wie jede Technologieentscheidung. Geometrie, Stückzahl und Gesamtkosten entscheiden, nicht die Technologie selbst. Über den Break-even-Punkt habe ich in Wann 3D-Druck sinnvoll ist und wann nicht geschrieben.
Was es weltweit bereits gibt
Dieses Modell ist keine Theorie. Hier einige belegte Beispiele aus den letzten Jahren.
ACTech, Freiberg, Deutschland. Ein Unternehmen der Materialise-Gruppe, das Prototypengussteile und Kleinserien ohne Werkzeug fertigt, aus Aluminium, Gusseisen, Stahl und Titan. Es hat eigenen Sandformdruck, Gießerei und Bearbeitung an einem Ort. Laut seinem Geschäftsführer betrug die Lieferzeit 2025 je nach Projekt drei bis fünf Wochen, und das Unternehmen hat rund 1.700 Kunden in 40 Ländern. Das ist das Beispiel, das dem, was ich im Sinn hatte, am nächsten kommt.
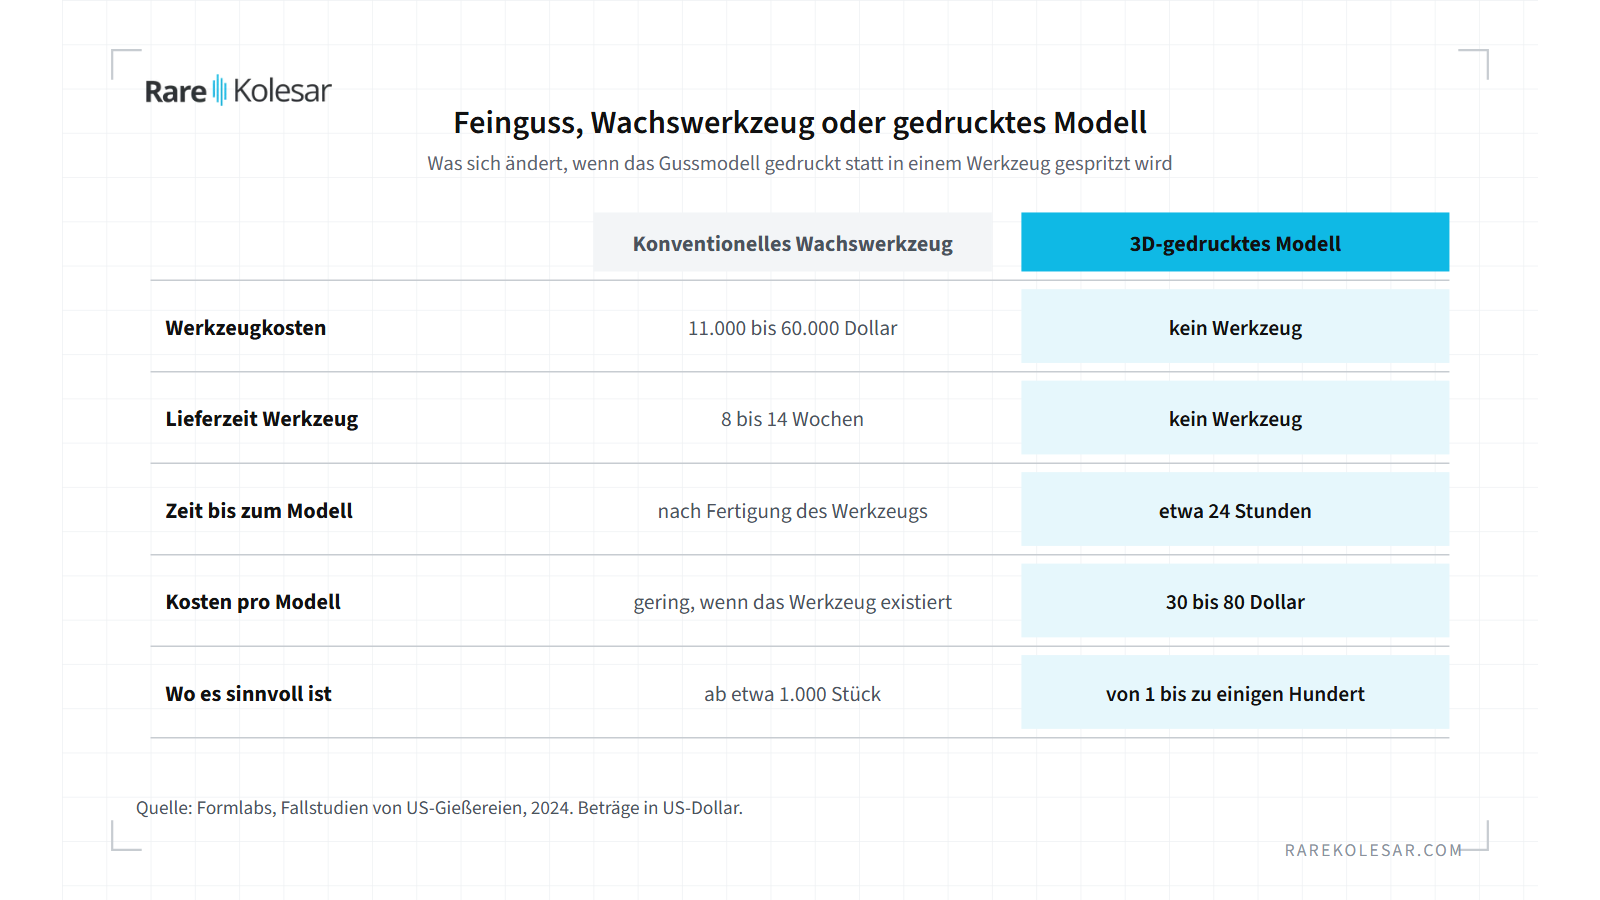
Diversified Metalsmiths, USA. Eine Feingießerei, die Laufräder, Pumpengehäuse und Ventile herstellt. Sie druckt Modelle aus gießfähigem Harz im eigenen Haus. Laut einer Fallstudie des Druckerherstellers von 2024 dauert ein Modell 24 Stunden statt zwei Wochen, und die Modellkosten sanken von etwa 300 auf etwa 80 Dollar. Die Gießerei bestellt Wachswerkzeuge nur noch, wenn ein Kunde rund tausend Stück anfragt, weil ein solches Werkzeug rund 30.000 Dollar kosten kann. Im selben Material nennt der Hersteller Beispiele für Wachswerkzeuge von etwa 11.000 Dollar mit 8 Wochen Lieferzeit bis etwa 60.000 Dollar mit 14 Wochen Lieferzeit, während ein gedrucktes Modell derselben Teile etwa 30 bis 80 Dollar kostete.
Schiffsausrüstung in Thailand. Ein 2024 im International Journal of Metalcasting veröffentlichter Artikel beschreibt, wie Speed 3D Mold gemeinsam mit der Chiang Mai University Sandformen für Schiffspropeller, Pumpen und Ersatzteile für alte und importierte Ausrüstung druckt. Wenn es keine Zeichnungen gibt, wird das alte Teil gescannt. Die Autoren weisen darauf hin, dass gebrochene Teile innerhalb relativ kurzer Zeit ersetzt werden können.
Die US Navy. Gussteile gehören zu den schwächsten Punkten der Lieferkette im U-Boot-Bau. Laut Defense News wurden 2023 mehr als 100 ablaufkritische Teile im Durchschnitt mehr als 300 Tage zu spät geliefert. Die Navy genehmigt deshalb den Ersatz einiger Gussteile durch additiv gefertigte. Das zeigt, wie real das Problem der Gussteile in kleinen Stückzahlen ist, selbst für die größten Abnehmer.
Der Anlagenmarkt. Die Hersteller von Sanddruckern haben sich konsolidiert. Nach der Insolvenz von Desktop Metal ging die ExOne GmbH 2025 in den Besitz von Anzu Partners über. Anzu hatte zuvor voxeljet übernommen und führte anschließend beide Geschäfte in einem Unternehmen zusammen. Zusammen haben sie mehr als 500 Systeme installiert. Gießereien sind Kunden mit stabilem Bedarf, und dieser Teil des Marktes hat überlebt.
Die Angaben zu Lieferzeiten und Kosten in diesen Beispielen stammen aus Unternehmens- und Herstellerquellen. Ich betrachte sie als Größenordnung, nicht als Garantie für jedes Bauteil.
Wo die Idee stehen blieb
Das Konzept war technisch solide, aber der Markt war damals zu konservativ. Damit ein solcher Service erfolgreich ist, braucht er:
- eine große Infrastruktur,
- Zugang zu Gießereien, die eine Partnerschaft wollen,
- einen starken Vertriebskanal nach Westeuropa,
- Geduld für einen langen Prozess der Marktaufklärung.
Ohne erhebliche Investitionen und ein System dahinter konnte die Idee nicht zu einem tragfähigen Geschäftsmodell wachsen, obwohl die ersten Ergebnisse gut und technisch erfolgreich waren.
Was heute anders ist
Einige der Hürden sind kleiner als früher.
Der Druck von Feingussmodellen ist auch für kleinere Gießereien zugänglich geworden. Das US-Beispiel zeigt, dass eine Gießerei ihre eigenen Modelle ohne große Investition drucken kann.
Ersatzteile und Lieferketten sind zu einem Thema für die Werksleitung geworden, nicht nur für die Instandhaltung. Wenn die Linie stillsteht, ist der Preis des Teils weniger wichtig als die Lieferzeit.
3D-Scannen ist schneller und günstiger geworden, der Weg vom alten Teil zum neuen Modell ist also kürzer. Diesen Schritt habe ich ausführlicher in der Idee Zentrum für Reverse Engineering und additive Fertigung beschrieben. Bauteildateien lassen sich systematisch speichern, das ist das Thema der Idee Zentrales Labor für digitale Dokumentation.
Was für den Start nötig ist
Menschen. Ein Gießereiingenieur, der ein Bauteil für den Guss vorbereiten kann. Ein Konstrukteur, der 3D-Modellierung und Scannen beherrscht. Jemand, der Drucktechnologien und die Werkstoffe für Formen und Modelle kennt.
Ausrüstung. Für den Feinguss ein Drucker für Modelle aus Wachs oder gießfähigem Harz. Für den Sandguss ein Sand-Binder-Jetting-System oder zunächst die Lohnfertigung von Formen bei jemandem, der bereits eines hat. Ein 3D-Scanner. Bearbeitung, im eigenen Haus oder bei einem Partner.
Partner. Eine Gießerei, die bereit ist, kleine Aufträge über diesen Ablauf anzunehmen. Das ist der entscheidende Partner, ohne ihn funktioniert die Idee nicht. Dann Kunden mit realem Bedarf, vor allem die Instandhaltung in Fabriken und Maschinenbauer.
Der klügste Start erfolgt ohne Anlagenkauf. Zuerst einige reale Teile über die Lohnfertigung von Formen und Modellen, mit einer Gießerei. Erst wenn Volumen und Wiederholbarkeit sichtbar sind, ist eine Investition sinnvoll.
Risiken und offene Fragen
Gussqualität. Porosität, Schwindung und Toleranzen hängen von der Gießerei und der Vorbereitung ab, nicht vom Drucker. Kritische Bauteile brauchen Prüfung und Dokumentation. Wie das in der Praxis funktioniert, habe ich in Wie Prozessqualifizierung in der Praxis aussieht beschrieben.
Haftung. Wer ist für ein Bauteil verantwortlich, das von einem alten, verschlissenen Original gescannt wurde? Das muss mit dem Kunden klar vereinbart werden.
Kosten pro Stück. Eine gedruckte Form oder ein gedrucktes Modell kostet pro Stück mehr als ein konventionelles, sobald das Werkzeug bereits existiert. Dieses Modell gewinnt nur bis zu einer bestimmten Stückzahl.
Bereitschaft der Gießereien. Das war früher die Haupthürde und bleibt eine offene Frage.
Für mich
Diese Idee hat mir den Unterschied zwischen technischer Machbarkeit und Marktrealität gezeigt. Sie hat mir gezeigt, wie langsam die Industrie neue Prozesse übernimmt, selbst wenn sie rationaler, schneller und günstiger sind. Und sie hat mir gezeigt, dass eine Idee manchmal gut ist, das Umfeld aber noch nicht bereit ist, sie anzunehmen.
Ich glaube nach wie vor, dass diese Idee sinnvoll ist, besonders in Serbien und auf dem Westbalkan, wo es Gießereien, eine Tradition der Zerspanung und viele alte Maschinen gibt, die instand gehalten werden müssen.
Sprechen wir über Anwendungen
Interessiert Sie diese Idee, oder möchten Sie darüber sprechen? Wenn Sie ein Bauteil haben, das Gießereien ablehnen, weil die Stückzahl zu klein ist, oder ein Ersatzteil ohne Zeichnungen, nehmen Sie über die Seite Beratung Kontakt auf. Wenn Sie eine Gießerei sind und über diesen Ablauf nachdenken, würde ich besonders gern von Ihren Erfahrungen hören.
Häufig gestellte Fragen
Ist ein Gussteil aus einer gedruckten Form so gut wie ein konventionelles Gussteil? Metall und Gießverfahren sind dieselben, daher können auch die Eigenschaften dieselben sein. Die Qualität hängt von der Gießerei, der Gussvorbereitung und der Prüfung ab, genau wie beim konventionellen Guss.
Bis zu welcher Stückzahl lohnt sich dieser Ansatz? Es gibt keine einzelne Zahl. Es hängt von den Werkzeugkosten ab, die Sie nicht zahlen, und von den Kosten pro Form oder Modell. Im Beispiel einer US-Gießerei wird ein Wachswerkzeug erst ab rund tausend Stück eingeführt.
Welche Metalle lassen sich so gießen? Aluminium, Gusseisen, Stahl, Bronze und andere Metalle, die die Gießerei normalerweise vergießt. Der Druck ändert nur die Form oder das Modell, nicht das Metall.
Wann ist der direkte Metall-3D-Druck die bessere Wahl? Wenn das Bauteil klein und sehr komplex ist und in wenigen Stück gebraucht wird, oder wenn es eine Geometrie erfordert, die sich nicht gießen lässt. Für größere Bauteile ist der Guss mit gedruckter Form meist günstiger.
Was, wenn ich keine Zeichnung des Bauteils habe? Das alte Teil wird gescannt und aus dem Scan ein 3D-Modell erstellt, mit Zugaben für Guss und Bearbeitung. Ein Konstrukteur muss die Funktionsmaße prüfen.
Quellen
- Industrial Investment Casting With 3D Printed Patterns Using Clear Cast Resin, Formlabs, 2024
- How Diversified Metalsmiths Uses Clear Cast Resin, Formlabs, 2024
- Precision in prototype production, ACTech GmbH, DMG MORI, 2025
- Case Studies Experience in Using 3D Sand Printing to Produce Molds for New and Replacement Cast Components, International Journal of Metalcasting, 2024
- Manufacturing woes could sink US sub fleet. Can 3D printing save it?, Defense News, 2023
- Anzu Partners affiliate receives court approval to acquire ExOne GmbH and ExOne KK, TCT Magazine, 2025
- Anzu Partners combines ExOne GmbH and voxeljet into single business, TCT Magazine, 2025