Messen ist in der Automobilindustrie keine Aufgabe des Messraums mehr. Es wandert an die Linie, läuft automatisch und immer öfter an jedem Teil, nicht nur an einer Stichprobe.
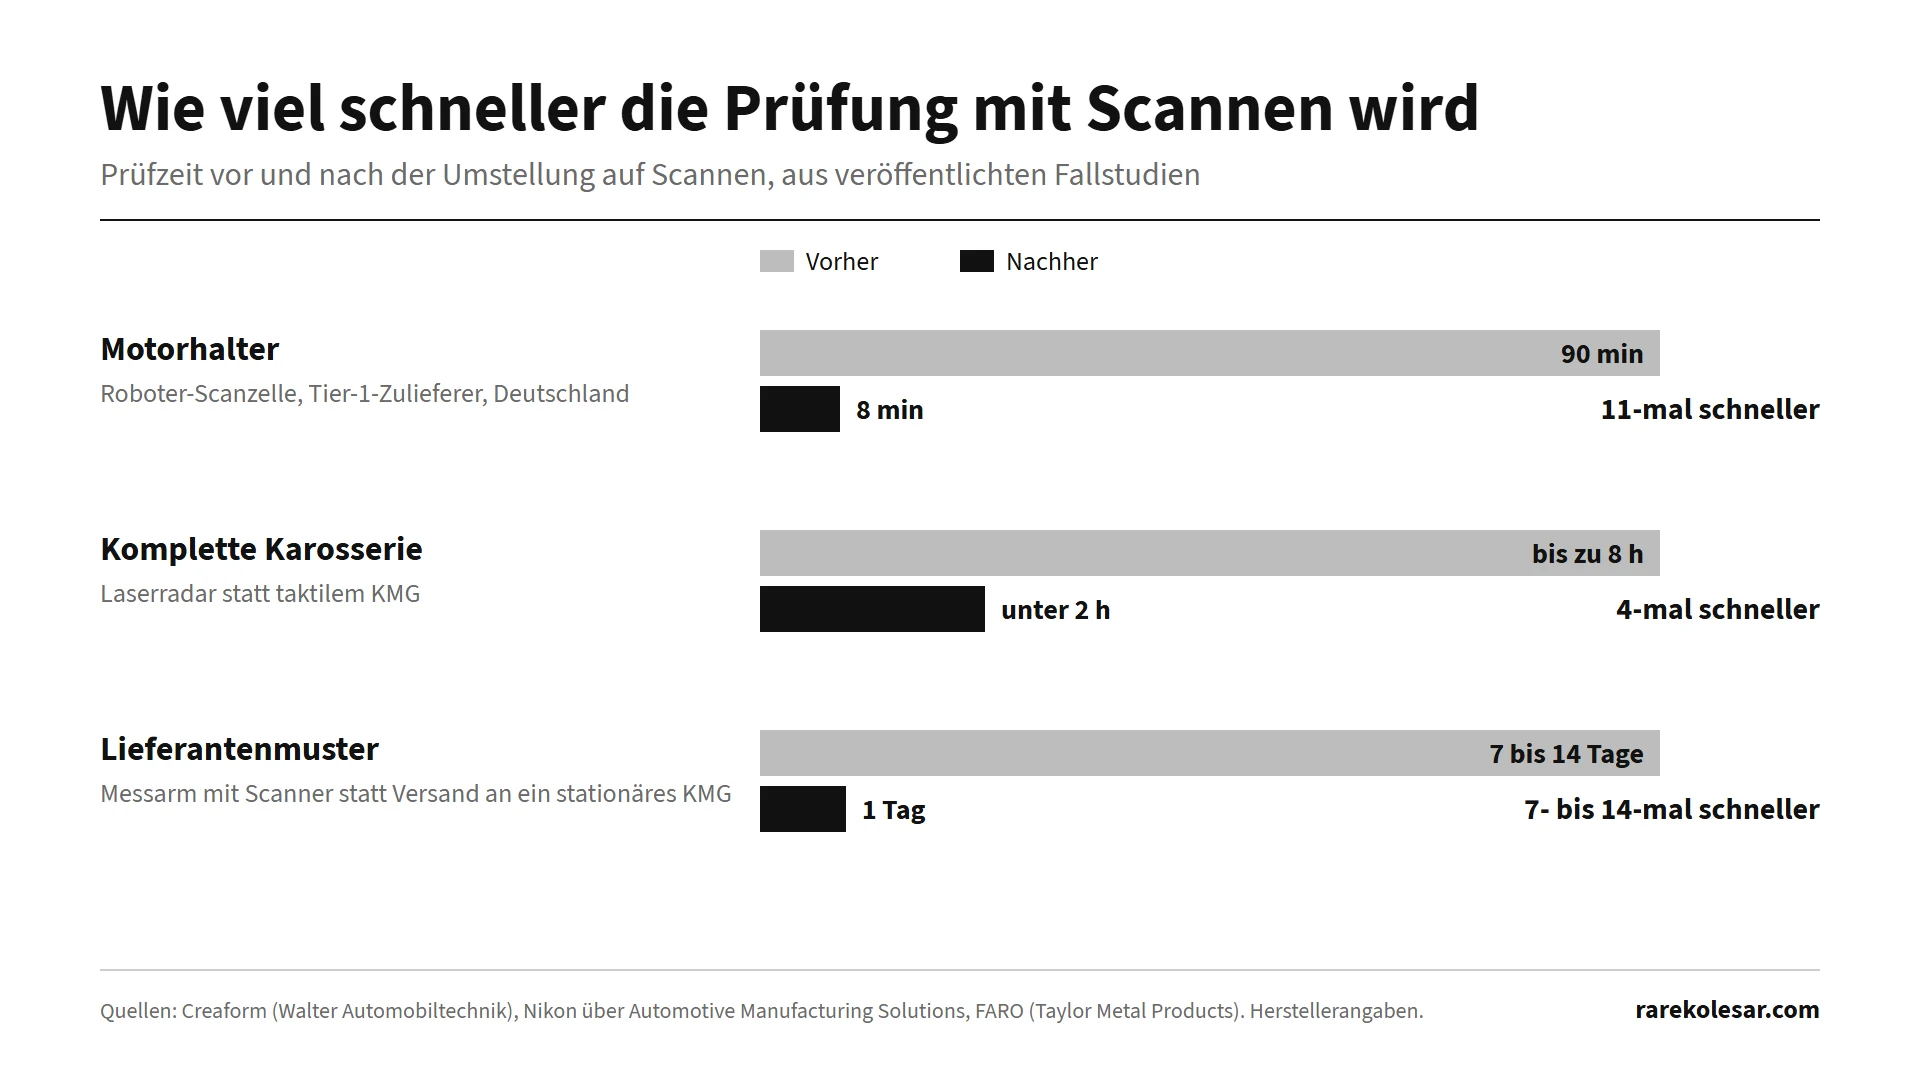
- Robotergestützte Scanzellen verkürzen die Prüfung um bis zum Zehnfachen. Bei einem deutschen Zulieferer sank die Prüfzeit eines Motorhalters von 90 auf 8 Minuten.
- CT wird zum Produktionswerkzeug statt zum Laborspielzeug. BMW und GM setzen es für Gussteile und Batterien von Elektrofahrzeugen ein.
- Der wichtigste Treiber ist nicht die Technik, sondern der Mensch. Erfahrene Messtechniker fehlen, und die OEM-Kunden verlangen immer mehr Daten.
Wenn Sie Teile an OEM-Kunden liefern, ist die Frage nicht mehr, ob Sie scannen, sondern wann und wie.
Warum ich darüber schreibe
Das Szenario kennt jeder, der in der Produktion gearbeitet hat. Ein Teil wird gefertigt, geht in den Messraum, wartet auf das KMG, und die Linie läuft in der Zwischenzeit weiter. Stimmt etwas nicht, erfahren Sie es nach hundert Teilen.
Scannen interessiert mich noch aus einem anderen Grund. Ohne ein gutes digitales Modell gibt es auch keine gute additive Fertigung, von Betriebsmitteln bis zu Ersatzteilen. Deshalb habe ich mir angesehen, was Werke heute tatsächlich tun und welche Zahlen dahinterstehen.
Der Messraum ist zum Engpass geworden
Das KMG bleibt der Goldstandard für Genauigkeit, und daran wird sich nichts ändern. Das Problem ist, dass ein KMG Punkte misst, ein Auto aber aus Flächen besteht.
Eine Karosserie, ein Gussteil oder ein Batteriegehäuse liefern auf dem KMG einige Dutzend Punkte, und man hofft, dass dazwischen alles in Ordnung ist. Ein Scanner erfasst in wenigen Minuten Millionen von Punkten und zeigt eine Abweichungskarte der gesamten Fläche gegenüber dem CAD-Modell.
Der Zeitunterschied ist enorm. Nach Daten von Nikon, die das Fachmagazin Automotive Manufacturing Solutions wiedergibt, dauert die komplette Vermessung einer Karosserie mit Laserradar weniger als zwei Stunden, auf einem taktilen KMG bis zu acht Stunden. Taylor Metal Products aus Ohio sagt, dass es mit einem Messarm und Scanner das Ergebnis an einem Tag hat, statt nach 7 bis 14 Tagen, wenn das Teil an ein stationäres KMG geschickt wird.
Das dritte Problem sind die Menschen. Laut einer ZEISS-Umfrage unter mehr als 1.100 US-Fachkräften aus der Produktion nennen 47 Prozent den Mangel an qualifiziertem Personal als größte Herausforderung. Bei uns ist es nicht besser.
Wo Scannen heute in den Werken funktioniert
- Roboterzellen neben der Linie. Walter Automobiltechnik, ein deutscher Zulieferer der OEMs, prüft mit zwei robotergestützten Scanzellen einen Motorhalter in 8 statt in 90 Minuten, bei einer Genauigkeit von 0,05 mm. Ein europäischer Zulieferer von Blechteilen hat mit einer ähnlichen Zelle den Anteil geprüfter Teile von 10 auf 87 Prozent erhöht.
- Prüfung in der Linie. Hier wird nicht eine Stichprobe im Messraum gemessen, sondern jedes Teil, während die Linie läuft. Laserradar misst auf Karosserielinien alle 300 Bolzen viermal am Tag, ohne die Karosserie von der Linie zu nehmen.
- Automatisierte Zellen für größere Serien. VW in Kassel hat die Prüfkapazität für gegossene Gehäuse von Elektrofahrzeugen um rund 30 Prozent erhöht. SAS Autosystemtechnik prüft das Cockpit für den VW ID.3 in weniger als 20 Minuten.
- Blechteile ohne Messlehren. Der chinesische Zulieferer Liuzhou Yinrui hat durch Scannen den Bau von Lehren abgeschafft und so eine Wartezeit von 1,5 bis 2 Monaten vermieden. Nach Aussage seines Qualitätsleiters ist das Projekt mindestens um ein Drittel kürzer.
- Werkzeuge, Formen und Reverse Engineering. Wenn ein Werkzeug beschädigt ist und die Zeichnung alt ist oder ganz fehlt, ist Scannen der schnellste Weg zu einem Modell für die Reparatur.
CT: wenn Sie ins Innere sehen müssen
Ein optischer Scanner sieht nur die Oberfläche. Porosität im Gussteil, ein Riss im Gehäuse oder ein Fehler in der Batteriezelle bleiben verborgen. Hier kommt CT ins Spiel, und das ist heute das am schnellsten wachsende Segment.
- Gussteile. GM sucht mit CT nach Porosität in Motorblöcken, Getriebegehäusen und Gehäusen elektrischer Antriebe.
- Elektromotorgehäuse. BMW setzt in der Linie ein CT ein, das Porosität, Risse und geometrische Abweichungen automatisch nach den eigenen Kriterien markiert.
- Batterien. Fraunhofer entwickelt ein Inline-CT für Batteriezellen mit einer Rekonstruktion in weniger als 2 Sekunden. Sein Röntgensystem für komplette Batteriepacks liefert eine Bewertung in rund 5 Minuten, ohne den Pack zu öffnen.
- Giga Casting. Große Strukturgussteile brauchen große Anlagen. Es gibt Röntgensysteme mit einem Arbeitsraum von 2200 x 1800 x 900 mm und automatischer Fehlererkennung.
Ein schlechtes Giga-Gussteil kann mit seinem ganzen Wert im Ausschuss landen. Deshalb rechnet sich CT hier nicht über Zeitersparnis, sondern über vermiedenen Ausschuss.
Zahlen aus der Praxis
Eine wichtige Warnung vor der Tabelle: Fast alle Fallstudien mit Zahlen veröffentlichen die Gerätehersteller. Der Trend ist real und wird von unabhängigen Quellen bestätigt, die konkreten Prozentwerte sollten Sie aber als Herstellerangaben lesen.
| Unternehmen | Anwendung | Ergebnis | Quelle |
|---|---|---|---|
| Walter Automobiltechnik, Deutschland | Roboterzelle, Motorhalter | 90 min auf 8 min, 0,05 mm | Gerätehersteller |
| Europäischer Zulieferer von Blechteilen | Roboterzelle | Geprüfte Teile von 10 auf 87 Prozent | Händler, nach Herstellerdaten |
| DURA Automotive, USA | Batteriegehäuse | Kapazität um 75 Prozent höher | Gerätehersteller |
| VW Kassel, Deutschland | Gegossene Gehäuse für Elektrofahrzeuge | Kapazität um rund 30 Prozent höher | Gerätehersteller |
| SAS Autosystemtechnik, Deutschland | Cockpit für den VW ID.3 | Prüfung in weniger als 20 min | Gerätehersteller |
| Karosserielinien, OEM | Laserradar | Weniger als 2 h statt bis zu 8 h auf dem KMG | Fachmagazin, nach Herstellerdaten |
| Taylor Metal Products, USA | Messarm und Scanner | 1 Tag statt 7 bis 14 Tagen | Gerätehersteller |
| Liuzhou Yinrui, China | Blechteile ohne Lehren | Projekt um ein Drittel kürzer | Gerätehersteller |
| Fraunhofer, Deutschland | Röntgen des kompletten Batteriepacks | Rund 5 min pro Pack | Forschungsinstitut |
Welche Technologie wofür
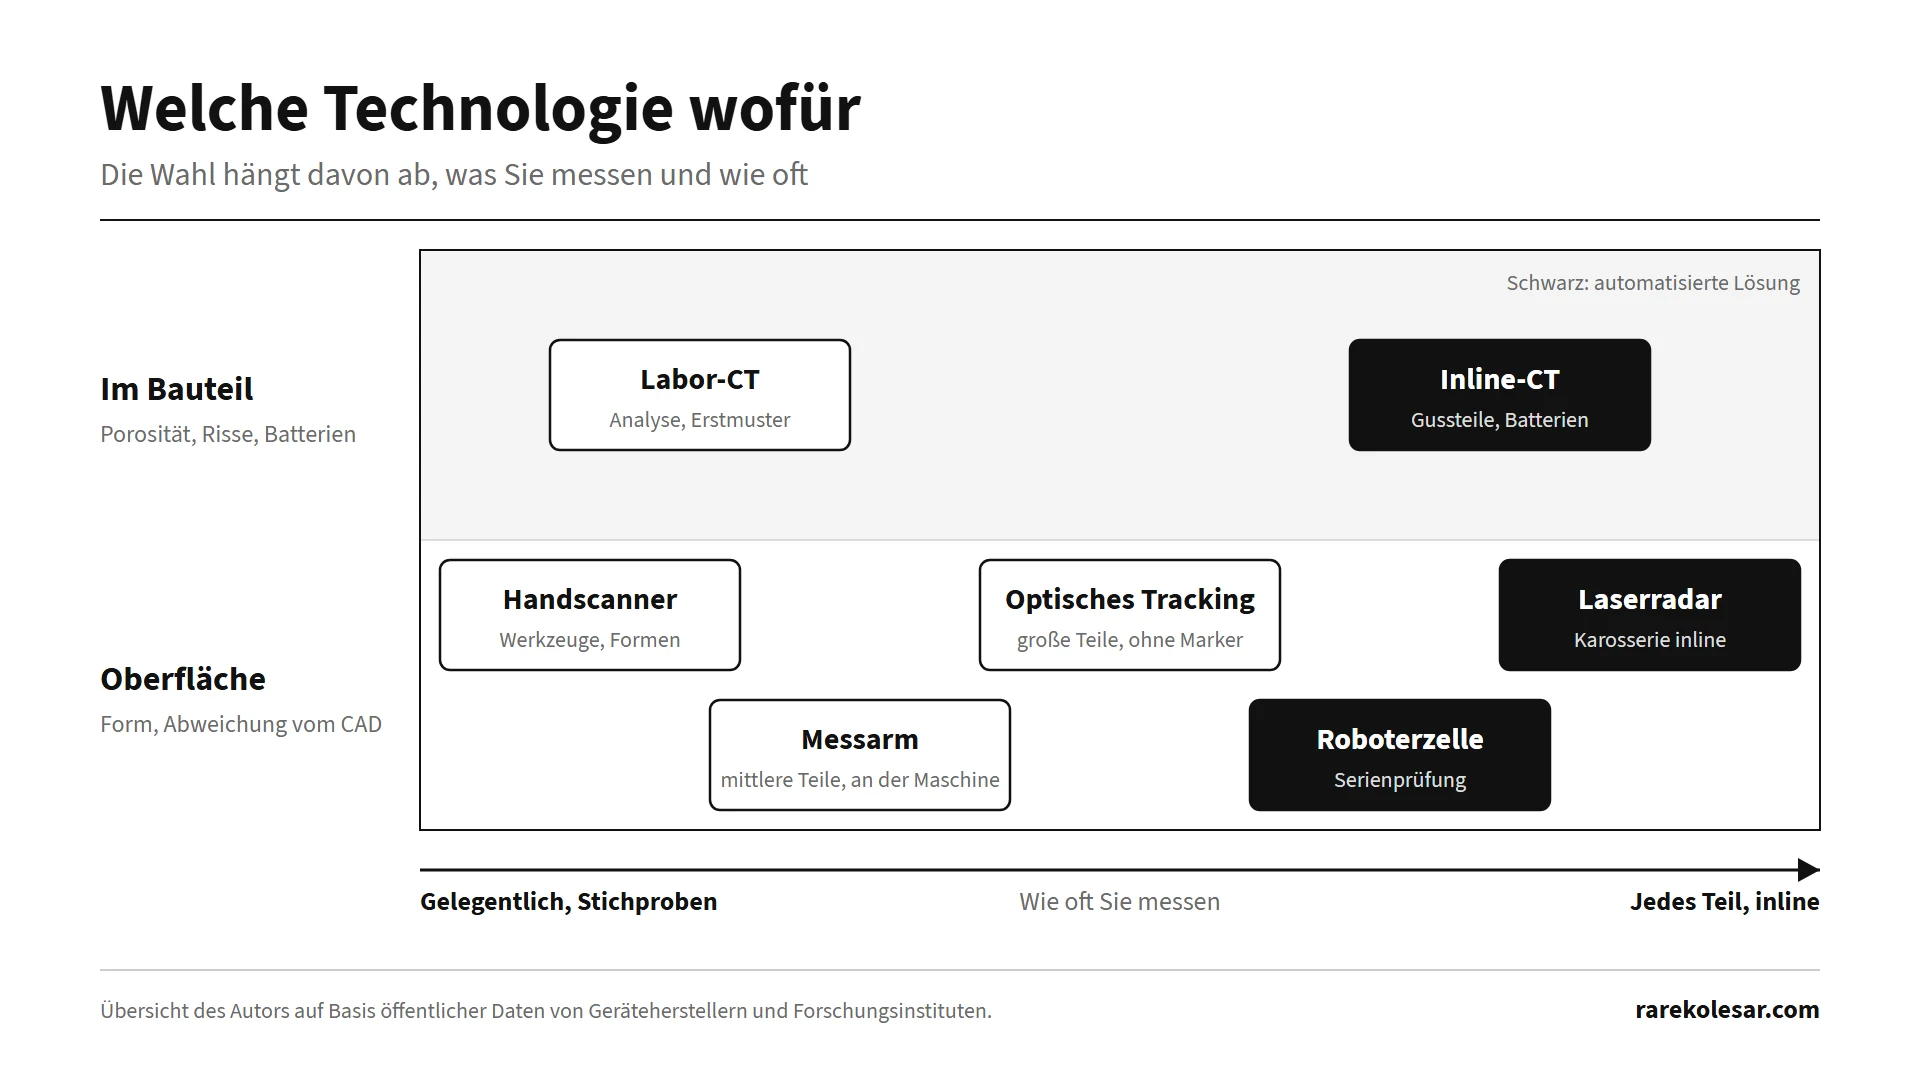
Es gibt nicht den einen Scanner für alles. Die Wahl hängt von der Größe des Teils ab, von der nötigen Genauigkeit und davon, ob Sie gelegentlich oder an jedem Teil messen.
| Technologie | Am besten für | Einschränkung | Richtpreis |
|---|---|---|---|
| Messtechnischer Handscanner | Werkzeuge, Formen, Reverse Engineering, gelegentliche Prüfung | Abhängig vom Bediener | Rund 22.000 bis 30.000 Euro |
| Messarm mit Scanner | Prüfung mittelgroßer Teile neben der Maschine | Begrenzte Reichweite des Arms | Nur auf Angebot |
| Scanner mit optischem Tracking | Große Teile, Karosserie, ohne Marker | Höherer Preis | Nur auf Angebot |
| Roboterzelle | Serienprüfung, jedes Teil oder große Stichprobe | Integration und Programmierung | Nur auf Angebot |
| Laserradar | Karosserie in der Linie, absolute Messung | Spezialisiert auf große Linien | Nur auf Angebot |
| CT | Innere Fehler, Gussteile, Batterien | Bauteilgröße, Preis | Nur auf Angebot |
Für Industriezellen, Laserradar und CT gibt es keine öffentlichen Preise. Jedes ernsthafte Projekt läuft über ein Angebot, und der Preis hängt von der Integration ebenso ab wie von der Ausrüstung selbst.
Worauf Sie bei der Auswahl achten sollten
Die Genauigkeit aus dem Prospekt ist nicht die Genauigkeit an Ihrem Teil. Die Hersteller geben Ergebnisse nach den Normen VDI/VDE 2634 und ISO 10360-13:2021 an, und das ist ein guter Anfang. NIST hat 2024 gezeigt, dass keiner der beiden Tests alle systematischen Fehler eines Scanners aufdeckt.
Mein Rat ist einfach. Verlangen Sie ein Zertifikat aus einem akkreditierten Labor, aber scannen Sie vor dem Kauf Ihre eigenen Teile, in Ihrer eigenen Halle, mit Ihren eigenen Leuten.
Wo Scannen auf additive Fertigung trifft
Das ist der Teil, der mich am meisten interessiert. Ein Scanner liefert nicht nur einen Abweichungsbericht, sondern auch ein digitales Modell des tatsächlichen Zustands. Dieses Modell ist die ideale Grundlage für den 3D-Druck.
- Betriebs- und Montagehilfsmittel. Sie scannen das reale Teil oder die Karosserie, konstruieren das Hilfsmittel genau nach dem, was an der Linie steht, und drucken es in ein oder zwei Tagen. Koenigsegg richtet mit Scannen Vorrichtungen schneller ein und bekommt schneller Rückmeldung von der Linie.
- Ersatzteile, die es nicht mehr gibt. Das tschechische Unternehmen 3Dees hat eine Scheinwerferabdeckung für den Renault Alaskan gescannt, im CAD rekonstruiert und in PA12 gedruckt. Das Teil kostete rund 330 Euro, das Original rund 500 Euro bei einer Wartezeit von mehr als sechs Monaten.
- Werkzeugreparatur. Ein gescanntes beschädigtes Werkzeug und das CAD-Modell zeigen zusammen, was genau fehlt, und das ist die Grundlage sowohl für die klassische Reparatur als auch für das Auftragschweißen.
Ein Hinweis für Werke, die das gerade entdecken. Scannen ist heute der einfachste Teil der Arbeit. Schwieriger sind CAD, die Werkstoffwahl und die Prüfung, ob das gedruckte Teil den realen Bedingungen standhält. Dort passieren die meisten Fehler. Mehr dazu im Beitrag Den richtigen Werkstoff für den 3D-Druck wählen, ohne zu raten.
Der Markt, mit Vorbehalt
Der Markt für 3D-Messtechnik wird auf rund 10 Milliarden Euro pro Jahr geschätzt, und die Automobilindustrie macht rund 30 Prozent der Nachfrage aus. Die Berichte unterscheiden sich, weil sie nicht dasselbe zählen. Manche rechnen KMG, Software und Dienstleistungen mit ein, manche nur Scanner. Messtechnische Scanner allein sind ein deutlich kleinerer Markt, rund 2 Milliarden Euro.
Verstehen Sie diese Zahlen deshalb als Richtung, nicht als Tatsache. Die Richtung ist klar: ein Wachstum zwischen 5 und 7 Prozent pro Jahr, wobei das CT-Segment schneller wächst als der Durchschnitt.
Serbien und die Region
Ich bin ehrlich: Öffentliche Daten zum Scannen in serbischen Werken gibt es praktisch nicht. Weder zum Werk in Kragujevac noch zu den Zulieferern von Autoteilen, die für europäische OEM-Kunden arbeiten. In Serbien gibt es Unternehmen, die Scan- und CT-Messdienstleistungen anbieten, aber öffentliche Fallstudien aus heimischen Werken habe ich nicht gefunden.
Die nächsten Beispiele gibt es in der Slowakei und in Tschechien. VW in Bratislava nutzt 3D-Vision für die automatische Entnahme von Karosserieteilen, Škoda in Mladá Boleslav hat automatisierte optische Messzellen, und ZEISS in Trnava bietet CT-Messungen für die Serienprüfung an.
Für heimische Zulieferer ist das zugleich Warnung und Chance. Kunden aus Deutschland und Frankreich erwarten bereits Qualitätsdaten auf einem Niveau, mit dem manuelles Messen kaum Schritt halten kann.
Wie Sie anfangen
- Finden Sie den echten Engpass. Ist das Problem die Wartezeit am KMG, sind es Kundenreklamationen oder der Bau von Lehren? Von der Antwort hängt die Technologie ab.
- Testen Sie vor dem Kauf. Scannen Sie Ihre Teile bei einem Dienstleister und vergleichen Sie das Ergebnis mit der KMG-Messung, die Sie bereits haben.
- Rechnen Sie den ganzen Ablauf, nicht nur den Scanner. Software, Schulung, Teilevorbereitung und die Integration in das Qualitätssystem kosten oft so viel wie die Ausrüstung.
- Denken Sie die additive Fertigung von Anfang an mit. Dasselbe digitale Modell, das Sie für die Prüfung nutzen, kann morgen zum Hilfsmittel oder Ersatzteil werden.
Wenn Sie eine neutrale Einschätzung möchten, was davon in Ihrem Werk sinnvoll ist, melden Sie sich.
Häufig gestellte Fragen
Kann ein 3D-Scanner ein KMG vollständig ersetzen? Nicht in allen Fällen. Für Flächen, Freiformen und schnelle Prüfungen ist der Scanner schneller und liefert mehr Daten. Für die engsten Toleranzen an prismatischen Elementen bleibt das KMG die Referenz. In der Praxis nutzen Werke beides.
Wie genau ist ein 3D-Scanner für Automobilteile? Professionelle Handscanner geben eine Genauigkeit von rund 0,02 bis 0,05 mm an, Roboterzellen in der Praxis rund 0,05 mm. Die Genauigkeit an einem großen Teil ist immer schlechter als die aus dem Prospekt, prüfen Sie deshalb die volumetrische Genauigkeit.
Wann braucht man CT statt eines Scanners? Wenn Sie das Innere des Teils interessiert: Porosität in Gussteilen, Risse, innere Kanäle oder Batteriezellen. Ein optischer Scanner sieht nur die äußere Oberfläche.
Was kostet der Einstieg ins Scannen? Ein professioneller messtechnischer Handscanner kostet rund 22.000 bis 30.000 Euro. Roboterzellen, Laserradar und CT gibt es nur auf Angebot. Viele beginnen mit einer Scandienstleistung und kaufen erst danach eigene Ausrüstung.
Wie hängt Scannen mit dem 3D-Druck zusammen? Scannen liefert ein digitales Modell des realen Teils. Auf dieser Grundlage werden Betriebs- und Montagehilfsmittel konstruiert, Ersatzteile rekonstruiert, die nicht mehr hergestellt werden, und Werkzeugreparaturen geplant.
Quellen
- Automotive Manufacturing Solutions, car body inspection
- Creaform, Walter Automobiltechnik
- S4Metro, robotic cell at a sheet metal supplier
- Wevolver, DURA battery enclosures
- ZEISS, VW Kassel
- ZEISS, SAS Autosystemtechnik
- FARO, Taylor Metal Products
- Shining 3D, Liuzhou Yinrui
- Repairer Driven News, GM and CT
- New Equipment Digest, inline CT for electric motor housings
- Fraunhofer IMTE, battery cell CT
- Metrology News, ZEISS X ray for large castings
- Koenigsegg, CATI
- 3Dees, Renault Alaskan
- 3Dmag, NIST and scanner standards
- Manufacturing Digital, staff shortage survey
- Mordor Intelligence, 3D metrology market
- Straits Research, 3D metrology market
- WiseGuy Reports, metrology grade scanners
- Photoneo, VW Slovakia
- Hexagon, Škoda
- Plasticportal, ZEISS Trnava
- Aniwaa, professional handheld scanner price