Die Eignung für den Lebensmittelkontakt ist keine Eigenschaft eines Werkstoffs, sondern eines fertigen Bauteils, das in einem nachgewiesenen, dokumentierten Prozess hergestellt wurde. Ein Zertifikat für ein Pulver oder Filament gilt nicht automatisch für das gedruckte Bauteil, denn Geometrie, Oberflächenrauheit, Nachbearbeitung und Reinigungsverfahren bestimmen, ob etwas aus dem Bauteil in das Lebensmittel migriert. Der häufigste Fehler in der Branche ist die Verwechslung von Biokompatibilität (USP Class VI, ISO 10993) mit der Konformität für den Lebensmittelkontakt (FDA 21 CFR 177, EU 10/2011), also von zwei verschiedenen Normen mit unterschiedlichen Prüfungen und unterschiedlichen Grenzwerten. Die bestehende Regulierung ist bewusst prozessneutral, sie bewertet den fertigen Werkstoff und das fertige Bauteil, nicht die Art der Herstellung. Deshalb hat die additive Fertigung noch keine eigene Leitlinie, und deshalb gibt es auch keinen unabhängigen, begutachteten Migrationsdatensatz für die gedruckten Bauteile selbst. Der praktische Einsatz ist real, aber eine Nische, vor allem Werkzeuge, Vorrichtungen und Komponenten von Produktionslinien, keine Serienfertigung von Bauteilen in dauerhaftem direktem Kontakt mit Lebensmitteln.
Warum dieses Thema eine ernsthafte Betrachtung verdient
Im vergangenen Jahr gab es mehrere Ankündigungen zu zertifizierten Werkstoffen und Prozessketten für den Lebensmittelkontakt im 3D-Druck, von SLS-Polyamiden über Silikone bis zu FDM-Filamenten. Die meisten dieser Ankündigungen stammen von Anlagenherstellern und Lohnfertigern. Das ist an sich kein Problem, aber wer ein 3D-gedrucktes Bauteil für eine Lebensmittelproduktionslinie in Betracht zieht, bekommt selten eine Antwort auf die drei Fragen, auf die es wirklich ankommt: was genau zertifiziert ist, nach welcher Norm, und ob es für den Werkstoff oder für das fertige Bauteil gilt. Dieser Beitrag versucht, alle drei zu beantworten, ohne einen einzelnen Hersteller zu bevorzugen.
Der regulatorische Rahmen, kurz und ohne Beschönigung
In den USA werden Lebensmittelkontaktmaterialien von der FDA nach 21 CFR Part 177 geregelt. Die für uns wichtigsten Vorschriften sind 177.1500 (Nylonharze, darunter PA11 und PA12) und 177.2600 (Gummi und Silikon). Wichtig ist: Die FDA „genehmigt“ einen Werkstoff nicht durch die Ausstellung eines Zertifikats, sondern der Hersteller oder Lieferant erklärt die Konformität, falls erforderlich über das Verfahren der Food Contact Notification. Daneben gibt es NSF/ANSI 51, eine Norm für Werkstoffe von Lebensmittelgeräten im gewerblichen Einsatz. Sie ist für Anlagen und Werkzeuge relevanter als die FDA-Polymervorschrift allein, weil sie das Bauteil im Kontext seiner tatsächlichen Verwendung bewertet und nicht nur die Zusammensetzung des Werkstoffs.
In der Europäischen Union besteht der Rahmen aus der Verordnung 1935/2004 (dem allgemeinen Rahmen für alle Lebensmittelkontaktmaterialien), der Verordnung 10/2011 (speziell für Kunststoffe) und der Verordnung 2023/2006 über gute Herstellungspraxis. Für Kunststoffe ist eine Konformitätserklärung (Declaration of Compliance) vorgeschrieben, und genau dieses Dokument sollten Sie vom Lieferanten verlangen, nicht ein allgemeines „Zertifikat“.
Die Verordnung 10/2011 nennt außerdem konkrete Zahlen, die man sich merken sollte, weil sich jede „food grade“-Aussage direkt daran messen lässt. Die Gesamtmigration darf 10 mg pro Quadratdezimeter Kontaktfläche nicht überschreiten, was 60 mg pro Kilogramm Lebensmittel entspricht. Bei Polyamiden ist besonders der Grenzwert für primäre aromatische Amine wichtig, die aus bestimmten Pigmenten entstehen. Ihre Summe darf 0,01 mg pro Kilogramm nicht überschreiten, und einzeln gelistete Amine dürfen oberhalb von 0,002 mg pro Kilogramm nicht nachweisbar sein. Deshalb brauchen eingefärbte Nylonbauteile, auch blaue „food grade“-Varianten, eine eigene Migrationsprüfung und nicht nur ein Zertifikat für das Grundpulver.
Die häufigste Verwechslung: biokompatibel ist nicht dasselbe wie lebensmittelecht
Das ist wahrscheinlich der wichtigste Teil dieses Beitrags. USP Class VI und ISO 10993 sind Normen für Biokompatibilität, sie bewerten, wie Gewebe, Haut oder ein Organismus auf einen Werkstoff reagieren. Die Prüfungen umfassen Zytotoxizität, Sensibilisierung, Irritation, systemische Toxizität und Implantation. Sie sind für Medizinprodukte gedacht. FDA 21 CFR 177 und EU 10/2011 bewerten etwas völlig anderes, nämlich wie viel Substanz aus dem Werkstoff in das Lebensmittel migriert, unter definierten Lebensmittelsimulanzien (zum Beispiel 3 Prozent Essigsäure für saure Lebensmittel, Pflanzenöl für fetthaltige Lebensmittel, 10 bis 50 Prozent Ethanol für alkoholische Getränke), bei definierten Temperaturen und Kontaktzeiten.
Ein Werkstoff kann die eine Norm bestehen und an der anderen scheitern, in beide Richtungen. Unabhängige Labore und auch die Lieferanten von Silikonen und medizinischen Polymeren selbst weisen ausdrücklich darauf hin, dass dies ein häufiger Fehler von Kunden ist.
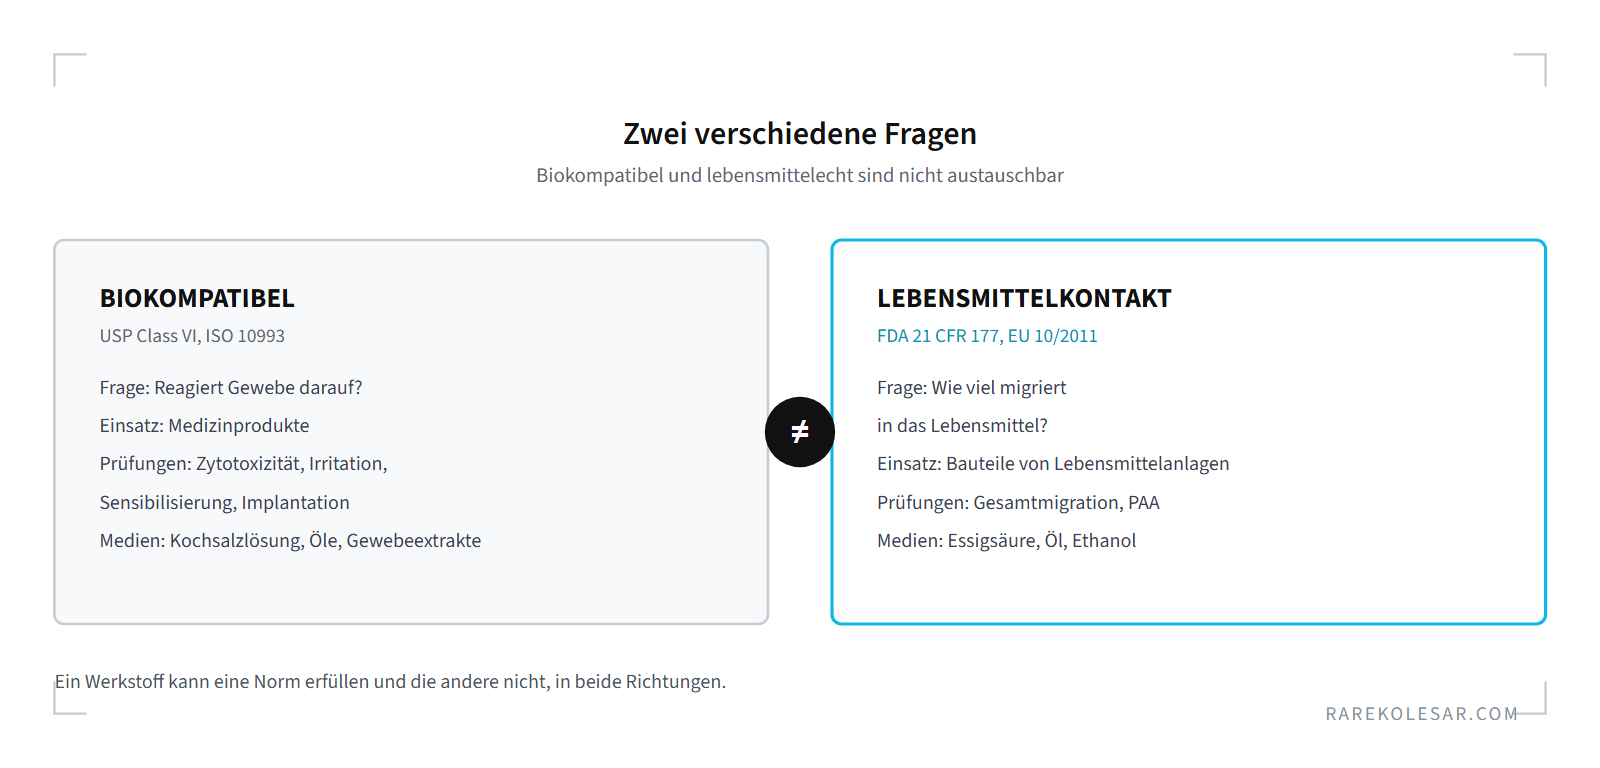
Ein konkretes Beispiel aus der AM-Welt. Das Standard-PA12 für HP Multi Jet Fusion ist nach USP Class I bis VI als biokompatibel zertifiziert, was Hautkontakt abdeckt, nicht Lebensmittel. Für den tatsächlichen Lebensmittelkontakt auf denselben Anlagen gibt es einen separaten Werkstoff, Evonik VESTOSINT 3D Z2773, der speziell für den Lebensmittelkontakt FDA-konform ist. Derselbe Anlagenhersteller, zwei verschiedene Werkstoffe, zwei verschiedene Status, und im Angebot vieler Lohnfertiger geht diese Unterscheidung verloren, weil beide in einem Atemzug mit Lebensmittelanwendungen als „biokompatibel“ genannt werden.
Bemerkenswert ist, dass die deutlichsten Warnungen in diesem Punkt nicht von Behörden kommen, sondern von den SLS-Anlagenherstellern selbst. Sinterit, der polnische Hersteller von SLS-Druckern, schreibt auf seiner eigenen Website, dass PA12 als Werkstoff lebensmittelecht sein kann, ein 3D-gedrucktes PA12-Bauteil aber nicht automatisch lebensmittelecht ist und dass sich die Zertifizierung in der Regel auf das Rohpulver bezieht, nicht auf das gedruckte Bauteil. Unabhängige Branchenkommentatoren fassen dieselbe Regel noch knapper: Bei einem biokompatiblen Dentalharz kann man nicht von Lebensmittelsicherheit ausgehen, und bei einem lebensmitteltauglichen Polyamid nicht von Biokompatibilität.
Kontaktzonen, ein Rahmen, der die Hälfte der Verwirrung auflöst
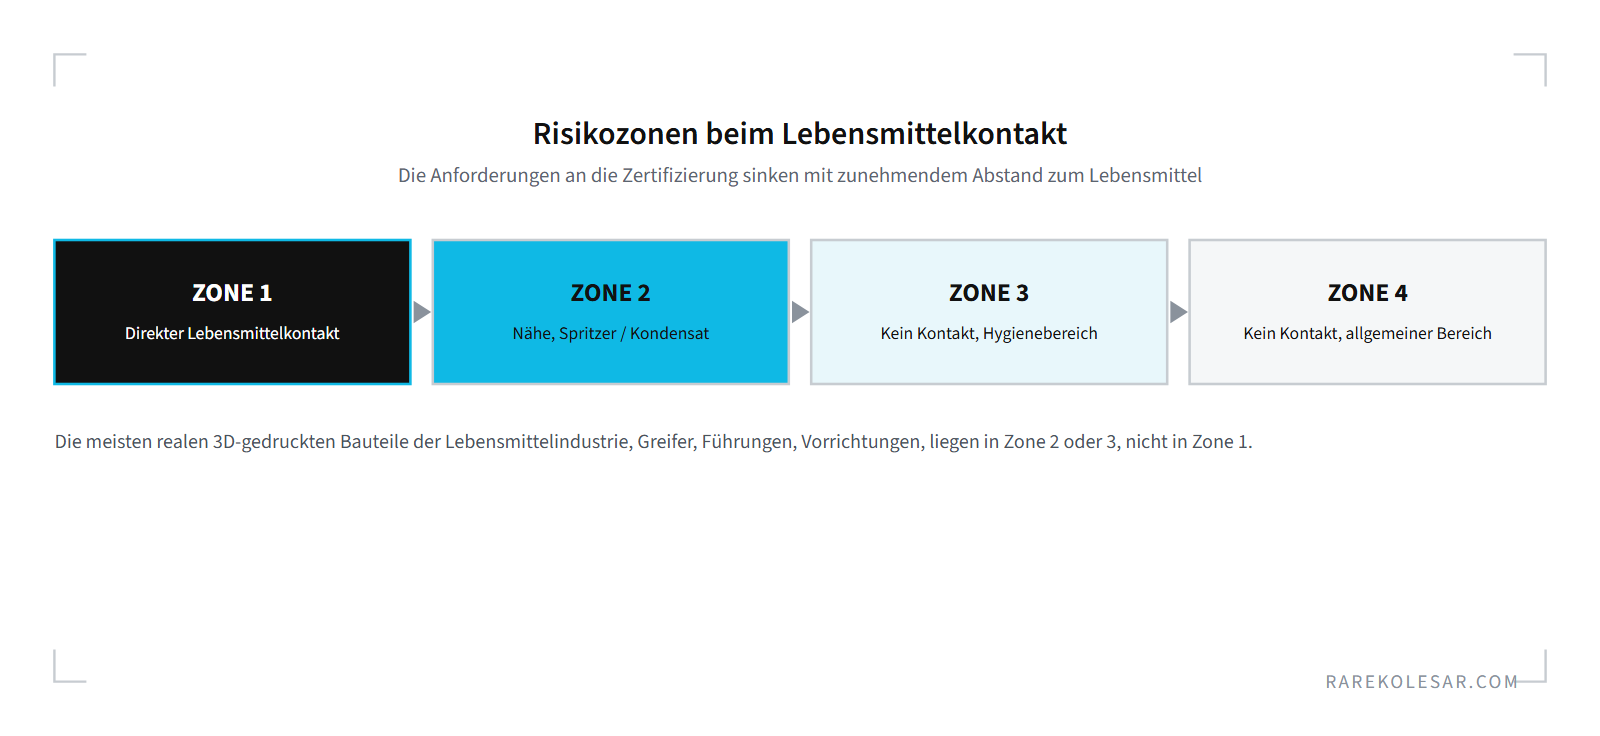
Die Lebensmittelindustrie verwendet seit Langem eine Einteilung in Zonen. Zone 1 ist der direkte Lebensmittelkontakt, Zone 2 die unmittelbare Nähe, in der ein Bauteil durch Spritzer oder Kondensat mit Lebensmitteln in Berührung kommen kann, Zonen 3 und 4 umfassen keinen direkten Kontakt, unterliegen aber weiterhin Hygieneanforderungen an Reinigung und Beständigkeit gegen Desinfektionsmittel.
Diese Unterscheidung ist wichtig, weil die meisten realen Anwendungen des 3D-Drucks in der Lebensmittelindustrie überhaupt nicht in Zone 1 liegen. Greifer, Führungen, Schieber, Vorrichtungen und Ersatzteile für Linien befinden sich meist in Zone 2 oder 3, wo andere, oft erfüllbare Anforderungen gelten und wo AM wegen kleiner Losgrößen und individueller Geometrie am meisten Sinn ergibt. Bevor man überhaupt nach der Zertifizierung fragt, sollte man nach der Zone fragen.
Polymere, zwei Ansätze für dasselbe Problem
Zertifizierung nur des Werkstoffs. Mehrere Lieferanten bieten Pulver oder Filament mit Nachweis der Konformität mit der FDA-Vorschrift oder EU 10/2011 an, ohne einen definierten Nachbearbeitungsschritt. Beispiele sind Sculpteo PA12 Blue, Oceanz PA12 Food Grade mit einer Erklärung nach 1935/2004, die über Farsoon vertriebene Linie FABULOUS BLUECARE, BASF Ultrasint PA11 mit über Lohnfertiger verfügbarer Dokumentation zum Lebensmittelkontakt sowie EOS PA2200. Bei den EOS-Werkstoffen lohnt sich ein Blick auf ein Detail: Ein Teil der öffentlich verfügbaren Dokumentation verweist noch auf die alte Richtlinie 2002/72/EG, die durch die Verordnung 10/2011 ersetzt wurde. Eine aktualisierte Erklärung sollte deshalb angefordert werden.
Dieser Ansatz ist legitim, lässt aber die entscheidende Frage beim Käufer. Ein SLS-Bauteil ist porös und rau, Lebensmittelpartikel und Bakterien dringen in diese Porosität ein, und das Pulver selbst kann vollständig konform sein, während das fertige Bauteil für die Reinigung nach HACCP-Anforderungen nicht geeignet ist.
Zertifizierung der gesamten Prozesskette. Im April dieses Jahres gaben FABULOUS und AMT die Validierung eines vollständigen SLS-Prozesses bekannt, bestehend aus DETECT-PA11-Pulver und der Dampfglättung PostPro Pure, geprüft von einem unabhängigen akkreditierten Labor nach FDA 21 CFR 177.1500 und EU 10/2011. Der Unterschied zum vorherigen Ansatz ist grundlegend: Die Dampfglättung schließt die Oberflächenporosität, sodass das Bauteil so zertifiziert wird, wie es tatsächlich aus dem Prozess kommt, und nicht das Pulver, das hineingeht. Soweit mir bekannt ist, ist dies der erste Fall, in dem die gesamte Kette aus Werkstoff und Nachbearbeitung gemeinsam validiert wurde.
Dieselbe Entwicklungsrichtung zeigt sich bei metalldetektierbaren Werkstoffen. Das Dänische Technologische Institut hat ein blaues Nylonpulver mit Metalldetektierbarkeit und visueller Rückverfolgbarkeit entwickelt, das sowohl in Europa als auch in den USA für den Lebensmittelkontakt zugelassen ist. Die Logik dahinter: Durch die blaue Farbe ist ein abgebrochenes Fragment im Lebensmittel auch auf Linien ohne Metalldetektor sichtbar. Eine bekannte Anwendung sind Robotergreifer bei einem großen Hersteller von Lebensmittelverarbeitungsanlagen, bei denen AM eine Baugruppe aus 40 Teilen zu einem einzigen Teil konsolidiert hat. Lohnfertiger bieten heute PA12-Varianten an, die durch den gesamten Werkstoff eingefärbt sind, also blau über den ganzen Querschnitt des Bauteils und nicht nur an der Oberfläche, und die metalldetektierbar sind, speziell für HACCP-Umgebungen, mit Dampfpolieren als Standardschritt.
Jenseits von SLS
Markforged bietet das Filament Nylon White FS mit Zertifizierung nach NSF/ANSI 51 an, mit einem veröffentlichten Anwendungsfall, in dem ein Anlagenhersteller ein konventionelles Werkzeug durch einen Greifer ersetzt hat, der Kekse auf der Linie direkt handhabt. Stratasys veröffentlicht Erklärungen zum Lebensmittelkontakt und NSF/ANSI-51-Listungen für ausgewählte FDM-Werkstoffe bei bestimmungsgemäßer Verwendung und bietet für seine DLP-Technologie ein migrationsarmes Harz an, eine Ausnahme in einer Welt von Harzen, die sonst selten für Lebensmittel geeignet sind. Ultimaker-Anlagen werden von ERIKS, einem großen Industriehändler, in einem eigenen Produktionsbereich für lebensmittelechte Bauteile eingesetzt. Lynxter hat SIL-004, ein 3D-gedrucktes Silikon mit Konformität nach FDA 177.2600, und eröffnet damit neben Polyamiden und FDM-Kunststoffen eine dritte Werkstoffklasse.
Allen diesen Beispielen ist gemeinsam, dass sich die Zertifizierung auf einen definierten Werkstoff unter definierten Bedingungen bezieht und dass die Hersteller selbst, wenn man genau liest, die Verantwortung für das fertige Bauteil beim Anwender sehen.
Metall, 316L in der additiven Fertigung
Für Metall gibt es keine eigene Regulierung für additiv gefertigte Bauteile mit Lebensmittelkontakt. Es gilt derselbe Rahmen wie für konventionellen 316L, der wegen seiner Korrosionsbeständigkeit und Porenfreiheit seit Jahrzehnten der Standardstahl für Lebensmittelanwendungen ist, mit NSF/ANSI 51 und 61 sowie den 3-A Sanitary Standards als maßgeblichen Referenzen.
Das Problem ist, dass additiv gefertigter 316L nicht automatisch so porenfrei und glatt ist wie gewalzter oder geschmiedeter Stahl. Der LPBF-Prozess bringt drei Risiken mit sich, die es in der konventionellen Fertigung nicht gibt. Das erste ist die Oberflächenrauheit, ein unbehandeltes Bauteil hat Mikrorisse, in denen sich Partikel und Bakterien festsetzen. Das zweite ist die innere Porosität, die ungeschmolzenes Pulver einschließen und die Korrosionsbeständigkeit verringern kann. Das dritte und tückischste ist Restpulver in inneren Kanälen, also genau in den Kanälen, derentwegen man sich oft überhaupt für AM entscheidet. Die begutachtete Literatur zu inneren Kanälen in LPBF-Bauteilen dokumentiert Defekte in Kanälen ohne Stützstrukturen, und die Reinigung komplexer Kanäle erfordert Vibration, Gasströmung, Ultraschall oder Druckfließläppen (Abrasive Flow Machining), das wiederum das eigene Risiko zurückbleibender Strahlmittel mit sich bringt.
Lösungen gibt es, und sie sind bekannt: Elektropolieren, das die Oberfläche glättet und verschließt, Passivieren, das freies Eisen entfernt, und eine validierte Reinigung der inneren Kanäle. Dazu kommt HIP, kurz für heißisostatisches Pressen, ein Verfahren, bei dem das Bauteil gleichzeitig hohem Inertgasdruck und hoher Temperatur ausgesetzt wird, wodurch innere Poren physikalisch geschlossen werden und das Bauteil nahezu vollständig dicht wird. Keine dieser Lösungen kommt automatisch mit der Wahl der Legierung.
Die Hersteller von Metallanlagen kennen den Markt. EOS hat vor der Formnext 2025 eine 316L-Variante vorgestellt, die ausdrücklich für die chemische Verfahrenstechnik, die Lebensmittelproduktion und die Wasseraufbereitung positioniert ist. Desktop Metal gibt an, dass seine Kunden ihre eigenen Bauteile nach NSF 51 und 61 qualifiziert haben. Einige Lohnfertiger erklären, dass DMLS-Bauteile aus 316L die Anforderungen der FDA und von EU 1935/2004 erfüllen und CIP- und SIP-tauglich sind. Diese drei Arten von Aussagen sollte man sorgfältig unterscheiden, die Marketingpositionierung der Legierung, die vom Kunden selbst durchgeführte Qualifizierung und die Aussage eines Lohnfertigers, denn keine davon ist dasselbe wie ein vom Anlagenhersteller ausgestelltes Zertifikat für das fertige Bauteil. Zu den mechanischen Eigenschaften von 316L selbst in der additiven Fertigung, nach Hersteller und mit unabhängiger Überprüfung, siehe den Vergleich von Legierungen in der metallischen additiven Fertigung.
Was unabhängige Quellen sagen und was nicht
Hier wird das Bild am nüchternsten. Weder die FDA noch europäische Stellen haben eine eigene Leitlinie für die additive Fertigung von Lebensmittelkontaktmaterialien, das sollte man aber nicht als Versäumnis lesen. Die bestehende Regulierung wurde über Jahre bewusst neutral gegenüber dem Herstellungsprozess aufgebaut, sie bewertet den fertigen Werkstoff und sein Verhalten, nicht die Anlage oder Technik, mit der er hergestellt wurde, und diese Logik gilt grundsätzlich gleichermaßen für Spritzgießen, spanende Bearbeitung oder 3D-Druck. Das Dokument, das dem Thema am nächsten kommt, ist die FDA-Guidance von 2014 zur Bewertung der Auswirkungen wesentlicher Änderungen im Herstellungsprozess, einschließlich neuer Technologien, auf die Sicherheit und den regulatorischen Status von Lebensmittelkontaktsubstanzen. Sie nennt den 3D-Druck nicht, aber das Prinzip ist klar: Eine Prozessänderung kann das tatsächliche Verhalten eines Werkstoffs verändern und eine neue Bewertung erfordern, auch wenn die chemische Zusammensetzung gleich bleibt. Die Europäische Behörde für Lebensmittelsicherheit und die Kommission wenden dieselbe Logik an, einen allgemeinen Rahmen ohne eigenen Abschnitt für AM.
Die Europäische Union hat ein gemeinsames System, RASFF, über das nationale Kontrollbehörden Lebensmittel oder Materialien melden, die bei Kontrollen als unsicher eingestuft wurden, sodass die Warnung sofort in allen Mitgliedstaaten sichtbar ist und nicht nur dort, wo das Problem gefunden wurde. Von all diesen Meldungen betreffen nur etwa 5 Prozent, rund 180 pro Jahr, speziell Lebensmittelkontaktmaterialien und nicht die Lebensmittel selbst. Von diesen 180 sind drei Viertel Produkte aus China, und die häufigsten Befunde sind die Migration primärer aromatischer Amine und von Formaldehyd sowie gelegentlich metallischer Elemente. Ich habe keine dieser Meldungen gefunden, die mit einem 3D-gedruckten Bauteil zusammenhängt. Das bedeutet eher, dass die Anwendung noch zu jung und zu selten ist, als dass Kontrollen einen Grund gehabt hätten, gezielt danach zu suchen, als dass das Problem tatsächlich nicht existiert.
Wissenschaftliche Literatur gibt es, aber nicht die Art, die die Hauptfrage klären würde. Die relevanteste Studie aus diesem Jahr untersucht die chemische Beständigkeit von SLS-Bauteilen aus PA12, mit und ohne Dampfglättung, gegenüber Reinigungsmitteln der Lebensmittelindustrie und stellt einen Masseverlust unter 3 Prozent fest, bei besserer Beständigkeit gegen Farbveränderung für geglättete Bauteile. Das ist ein nützlicher Datenpunkt zur Beständigkeit, aber kein Datenpunkt zur Migration, und die Autoren selbst fordern weitere Forschung zur langfristigen Wechselwirkung mit Lebensmitteln. Mehrere Studien zu FDM-Bauteilen aus PLA und PETG zeigen, dass gewöhnliches Waschen mit Seife über 90 Prozent der Krankheitserreger entfernt und dass die Schichtlinien unter dem Elektronenmikroskop weit größer sind als Bakterien. Das stellt den Mythos der nicht zu reinigenden Porosität in Frage, dennoch empfehlen die Studien lebensmittelechte Beschichtungen für Flüssigkeiten und zusätzliches Einweichen in verdünnter Bleichlösung.
Was es nicht gibt, und das ist die zentrale Erkenntnis dieser Übersicht, ist ein unabhängiger, begutachteter Datensatz zur Gesamtmigration in Milligramm pro Quadratdezimeter aus tatsächlich gedruckten SLS-, MJF- oder FDM-Bauteilen in Standard-Lebensmittelsimulanzien. Jede heute kursierende „food safe“-Aussage stützt sich entweder auf ein Zertifikat für den Rohstoff oder auf Prüfungen, die der Hersteller selbst in Auftrag gegeben hat. Das heißt nicht, dass die Aussagen falsch sind. Es heißt, dass sie noch niemand unabhängig bestätigt hat, und Sie sollten sie als erklärt behandeln, nicht als bewiesen.
Wie viel davon tatsächlich genutzt wird
Marktberichte unter dem Etikett „3D Food Printing“ messen meist den Druck essbarer Lebensmittel selbst, nicht AM-Bauteile für Anlagen, und sollten nicht als Beleg für die Verbreitung herangezogen werden. Speziell für AM-Bauteile mit Lebensmittelkontakt gibt es kaum unabhängige quantitative Daten.
Das realistische Bild aus der Industrie ist einheitlich. Am weitesten entwickelt ist der Einsatz bei Werkzeugen, Vorrichtungen, Führungen und Linienkomponenten, also in Zone 2 und 3, wo kleine Losgrößen und individuelle Geometrie AM rechtfertigen und die Anforderungen erfüllbar sind. Zone 1, im dauerhaften Kontakt mit fetthaltigen oder sauren Lebensmitteln, bleibt die Domäne von konventionellem 316L und zertifiziertem Spritzgusskunststoff, bis die AM-Validierung für einen konkreten Fall nachgewiesen ist. Begrenzende Faktoren sind die Kosten pro Bauteil, die Geschwindigkeit, die regulatorische Komplexität und die Notwendigkeit, jedes Bauteil einzeln zu validieren. Die Skepsis der Lebensmittelindustrie selbst richtet sich auf Reinigbarkeit, Detektierbarkeit abgebrochener Fragmente und das Fehlen unabhängiger Bestätigung, und nach allem oben Gesagten ist diese Skepsis berechtigt.
Was Sie einen Lieferanten tatsächlich fragen sollten
Wenn Sie ein 3D-gedrucktes Bauteil für eine Lebensmittelproduktionslinie in Betracht ziehen, sind dies die Fragen, die ein seriöses Angebot von Marketing unterscheiden.
Erstens: Bestimmen Sie die Zone. Wenn das Bauteil nicht in Zone 1 liegt, sind die Anforderungen wahrscheinlich andere und leichter zu erfüllen, und das sollten Sie dem Lieferanten sagen.
Zweitens: Verlangen Sie eine Konformitätserklärung für das fertige Bauteil in einer definierten Prozesskette, nicht für das Pulver oder Filament. Die Erklärung sollte die verwendeten Simulanzien, die Prüfbedingungen und das Ergebnis der Gesamtmigration nennen. Wenn Sie ein Werkstoffzertifikat bekommen, ist das der Anfang des Gesprächs, nicht sein Ende.
Drittens: Wählen Sie bei Polymeren eine Prozesskette mit einer Nachbearbeitung, die die Oberfläche verschließt, Dampfglättung bei SLS und MJF, eine Beschichtung bei FDM. Bei eingefärbten Polyamiden verlangen Sie ausdrücklich eine Migrationsprüfung auf primäre aromatische Amine in einem sauren Simulanzmittel.
Viertens: Verlassen Sie sich bei Metall nicht allein auf den Ruf der Legierung. Verlangen Sie Elektropolieren, Passivieren, bei Bedarf HIP, eine validierte Reinigung der inneren Kanäle und eine Qualifizierung des Bauteils nach NSF/ANSI 51 oder 61. Wie eine solche Qualifizierung in der Praxis aussieht, habe ich im Beitrag wie Prozessqualifizierung in der Praxis aussieht beschrieben.
Fünftens: Trennen Sie die Begriffe. Food grade ist ein regulatorischer Status nach einer bestimmten Verordnung. Food safe ist eine praktische, nicht regulatorische Beschreibung. Biokompatibel ist ein medizinischer Status für den Gewebekontakt und beweist niemals die Konformität für den Lebensmittelkontakt. Ein Lieferant, der diese drei Begriffe als Synonyme verwendet, ist nicht unbedingt unehrlich, aber auch keine verlässliche Quelle.
Fazit
Die Lebensmittelkontakt-Zertifizierung in der additiven Fertigung ist real und entwickelt sich weiter, sie befindet sich aber derzeit an dem Punkt, an dem die Lücke zwischen erklärt und bewiesen am größten ist. Die besten Prozessketten zertifizieren bereits das Bauteil und nicht nur den Werkstoff, und in diese Richtung bewegt sich das Feld. Unabhängige Migrationsdaten für die gedruckten Bauteile selbst gibt es noch nicht, und der häufigste Fehler der Branche, die Verwechslung von Biokompatibilität mit der Konformität für den Lebensmittelkontakt, ist kein Technologieproblem, sondern ein Verständnisproblem, dasselbe, das die Einführung von AM auch in anderen regulierten Anwendungen begleitet.
Für Sie als Leser ergibt sich daraus eine einfache Regel. Verlangen Sie Nachweise für das fertige Bauteil, in Ihrer Zone, unter Ihren Reinigungsbedingungen, und behandeln Sie jede andere Aussage als etwas, das noch zu prüfen ist, nicht als fertige Antwort.
Häufig gestellte Fragen
Ist ein Werkstoff mit USP-Class-VI-Zertifikat für den Lebensmittelkontakt sicher? Nicht automatisch. USP Class VI bewertet die Gewebereaktion auf einen Werkstoff, nicht die Migration von Substanzen in Lebensmittel. Für den Lebensmittelkontakt ist die Konformität mit FDA 21 CFR 177 oder EU 10/2011 erforderlich, also eigene Prüfungen mit eigenen Grenzwerten.
Wenn ein Pulver für den Lebensmittelkontakt zertifiziert ist, ist dann auch das gedruckte Bauteil zertifiziert? Nein, es sei denn, die gesamte Prozesskette einschließlich Nachbearbeitung wurde für das fertige Bauteil validiert. SLS- und MJF-Bauteile sind ohne Glättung porös und rau, und das verändert das Verhalten des Bauteils im Lebensmittelkontakt und bei der Reinigung.
Gibt es eine eigene Regulierung für 3D-gedruckte Metallbauteile in der Lebensmittelindustrie? Nein. Es gilt derselbe Rahmen wie für konventionellen 316L, aber ein additiv gefertigtes Bauteil weist Porosität, Rauheit und möglicherweise Restpulver in Kanälen auf. Die Eignung für den Lebensmittelkontakt hängt daher von Nachbearbeitung und Validierung ab, nicht allein von der Legierung.
Auf welche Zahlen sollte ich in einer Konformitätserklärung achten? Nach EU 10/2011 auf eine Gesamtmigration unter 10 mg pro Quadratdezimeter, entsprechend 60 mg pro Kilogramm Lebensmittel, und bei eingefärbten Polyamiden auf eine Summe primärer aromatischer Amine unter 0,01 mg pro Kilogramm. Die Erklärung sollte die Simulanzien und Bedingungen nennen, unter denen geprüft wurde.
Wo ergibt der 3D-Druck in der Lebensmittelindustrie heute am meisten Sinn? Bei Werkzeugen, Vorrichtungen, Führungen und Ersatzteilen für Linien in Zone 2 und 3, wo kleine Losgrößen und individuelle Geometrie die Technologie rechtfertigen und die Anforderungen ohne dauerhaften direkten Lebensmittelkontakt erfüllbar sind.